Blocajele legate de ambalare distrug în tăcere marjele de profit din sectorul de producție. Timpul de oprire neplanificat și ratele crescânde de deteriorare a produselor afectează în mod constant liniile de producție de mare viteză. Un vinovat principal din spatele acestor întreruperi este Eșecuri învelișului termocontractabil . Operatorii dau vina frecvent pe mașini atunci când lucrurile merg prost. Cu toate acestea, schimbările greoaie și erorile de bază ale operatorului reprezintă de fapt marea majoritate a opririlor de linie. Diagnosticarea greșită a acestor probleme de ambalare creează deșeuri de materiale masive, care pot fi evitate. Trebuie să ne îndepărtăm imediat de presupunerile reactive. Vom aplica operațiunilor dumneavoastră un cadru de diagnostic sistematic, bazat pe dovezi. Veți învăța să izolați corect dacă defecțiunile provin din calibrarea mașinilor, erori ale operatorului sau defecte ascunse ale materialelor. Promitem să privim dincolo de remedieri superficiale. În schimb, vom aborda în detaliu cauzele chimice și mecanice exacte ale defecțiunilor filmului contractabil. În cele din urmă, puteți opri reglarea cadranelor orbește.
Recomandări cheie
Regula 3T/P: 99% dintre problemele de etanșare și contracție provin din temperatură, timp (de repaus) sau presiune greșit.
Simptome concomitente: Defectele vizuale apar rareori izolat (de exemplu, picioarele de cioara însoțesc aproape întotdeauna urechile câinelui).
Înșelăciune materială: Eșecurile repetate provin adesea din grosimea neconsecventă a filmului sau din amestecuri de rășini nedezvăluite, nu doar din setările mașinii.
Preventiv vs. reactiv: SOP-urile de rutină, cum ar fi curățarea lamei specifice temperaturii și împământarea statică, previn cele mai catastrofale defecțiuni ale etanșării.
Linia de bază pentru diagnosticare: mașină de izolare vs. material
Tehnicienii pierd deseori ore întregi modificând temperaturile tunelului. Ei presupun că mașina nu are căldură. Problema reală este de obicei o simplă nepotrivire între dimensiunea filmului și a produsului. Trebuie să încadram corect problema afacerii aici. Reglarea căldurii pentru a remedia o nepotrivire de dimensiune vă dăunează produsului. De asemenea, pierde ore de lucru valoroase.
Ai nevoie de un criteriu de evaluare fiabil. Folosim testul „Sac goală de un minut”. Această procedură simplă izolează instantaneu adevărata cauză. Efectuați testul utilizând acești pași specifici:
Rulați ciclul mașinii fără niciun produs în zona de ambalare.
Lăsați fălcile de etanșare să creeze un sac sigilat complet gol.
Scoateți sacul gol și inspectați riguros etanșările perimetrale.
Dacă sigiliul gol rămâne perfect intact, calibrarea mașinii dumneavoastră este în regulă. Problema constă în întregime în dimensiunea produsului sau dimensiunile generale ale filmului. Dacă sigiliul gol eșuează sau prezintă păr de înger, problema este strict mecanică. Trebuie să vă investigați imediat clemele, elementele de încălzire sau lamele de tăiere.
Apoi, aplicăm cadrul celor 3 variabile. Trebuie să auditați sistematic Temperatura, Timpul și Presiunea. Aceste trei elemente controlează întregul ecosistem de ambalare. Am organizat parametrii de audit în diagrama de diagnostic de mai jos.
Variabilă |
Metoda de audit |
Interval țintă/Obiectiv |
Temperatură |
Testarea punctului favorabil |
Reglați căldura în trepte de 5-20 °F până când plasticul se îmbină curat. |
Timp (locuire) |
Verificarea sincronizarii ciclului |
Timpul standard de așezare a maxilarului trebuie să fie strict între 0,3-3 secunde. |
Presiune |
Test de hârtie |
Obțineți o aliniere uniformă a clemei pe toată lungimea maxilarului. |
Pentru a executa testul hârtiei, așezați o coală standard de hârtie între fălcile de etanșare. Închideți-le manual. Ar trebui să vedeți o impresie uniformă pe întreaga pagină. Semnele neuniforme indică cleme grav nealiniate. Trebuie să le realiniați înainte de a rula producția.
În cele din urmă, utilizați regula noastră de urmărire. Când filmul se aliniază greșit pe transportor, utilizați metoda „Urmați riduri”. Lucrați înapoi de la etanșarea transversală. Urmăriți traseul filmului în amonte. Această urmărire vizuală indică exact rola sau întinzătorul care provoacă deplasarea laterală.
Diagnosticarea și remedierea celor mai frecvente 6 defecte ale ambalajului
Sigilii de despicare (Eșecul cu cel mai mare cost)
Risc: Această defecțiune duce direct la daune catastrofale de tranzit. Distruge complet integritatea raftului de vânzare cu amănuntul. Sigiliile despicate expun produsul intern la murdărie și umiditate.
Cauza principală: Presiunea insuficientă a clemei este un vinovat frecvent. Banda de teflon uzată creează, de asemenea, puncte slabe masive. Uneori, operatorii încarcă folie complet prea subțire pentru greutatea totală a produsului.
Remediere acționabilă: recalibrați imediat presiunea maxilarului folosind testul hârtiei. Înlocuiți banda de teflon îndepărtată. Verificați specificațiile filmului dvs. Trebuie să asigurați o capacitate portantă adecvată pentru mărfurile mai grele.
Urechi de câine și picioare de corb
Simptom: urechile câinelui se manifestă ca colțuri triunghiulare neîngustate. Picioarele de ciorb sunt riduri fine care radiază spre exterior de la margini. Aceste defecte vizuale apar rareori izolat.
Cauza principală: Căldura inadecvată în interiorul tunelului cauzează urechile câinelui. Fluxul slab de aer limitează contracția uniformă. Lățimea excesivă a filmului creează prea mult material liber pentru a fi manipulat de mașină.
Remediere acționabilă: creșteți treptat temperatura tunelului. Măriți viteza ventilatorului pentru a distribui aerul uniform. De asemenea, ar trebui să reduceți lățimea rolei. Rezolvarea urechii câinelui elimină în general picioarele de cioara automat.
Ochi de pește
Simptom: Veți observa modele rotunde sau ovale pe ambalaj. Ele apar ca pelicule localizate necontractate pe suprafețele plane ale produselor. Pachetul pare accidentat și neprofesionist.
Cauza principală: privarea de căldură este problema principală aici. O scădere a vitezei aerului în interiorul camerei de contracție provoacă, de asemenea, ochi de pește. Plasticul pur și simplu nu atinge niciodată punctul de activare necesar.
Remediere acționabilă: reduceți viteza transportorului. Această acțiune crește timpul total de expunere la căldură. Lăsați produsul să stea mai mult în interiorul tunelului termic.
Balonare și fermoar
Simptom: Aerul încălzit prins face ca ambalajul să se umfle drastic. Aceasta este balonare. Fermoarul se referă la micro-rupturi asemănătoare fermoarului care rulează de-a lungul liniei principale de etanșare.
Cauza principală: Balonarea indică lipsa orificiilor de evacuare. Aerul cald nu are absolut de unde să scape. Fermoarul rezultă din presiunea excesivă aplicată de perforatorul cu roată.
Remediere acționabilă: obțineți întotdeauna film preperforat din fabrică. Evitați cu orice preț găurirea manuală. Găurirea manuală topește marginile brute și provoacă rupturi severe de stres. Reduceți presiunea roții perforatoare dacă trebuie să utilizați un dispozitiv în linie.
Păr de înger
Simptom: firele de plastic microscopice se întind pe mașinile dvs. Ele trag între pelicula contractantă și lama de etanșare la cald. Arată exact ca niște pânze de păianjen fine.
Cauza principală: Temperatura incorectă a lamei cauzează această topire parțială. Acumularea de polimeri pe cuțitul fierbinte este un alt declanșator foarte frecvent.
Remediere acționabilă: reglați ușor temperatura de etanșare. Implementați SOP-uri riguroase de curățare a lamei. Păstrați-vă elementele fierbinți complet impecabile.
Eșecuri materiale: eroare de operator sau defecțiune a vânzătorului?
O rată mare de defecte nu este întotdeauna o eroare a utilizatorului. Uneori, materia primă în sine este profund defectuoasă. Trebuie să evaluați riguros calitatea filmului. Provocați-vă furnizorii în ceea ce privește toleranțele lor de grosime. Standardul industrial impune ca acești parametri să nu depășească +/- 10%. Variațiile dincolo de acest interval provoacă o micșorare neuniformă. De asemenea, generează sigilii slabe imprevizibile.
Trebuie să expunem costurile ascunse ale materialelor moștenite. Continuarea utilizării PVC fragile provoacă dureri de cap operaționale recurente. Nu este aprobat pentru contactul direct cu alimentele. PVC-ul creează urechi persistente de câine. De asemenea, suferă de cristalizare rapidă. Filmul se sparge la atingere după ambalare. Trecerea la POF reticulat reduce masiv deșeurile deșeurilor. De asemenea, îmbunătățește în mod semnificativ prezentarea premium la raftul de vânzare cu amănuntul.
Luați în considerare îmbunătățirile strategice ale materialelor pentru operațiunile dumneavoastră moderne. Evalua Folie termocontractabilă biodegradabilă pentru nevoi avansate de conformitate. Brandurile se confruntă astăzi cu mandate regionale din ce în ce mai stricte pentru plastic. Cerințele de sustenabilitate se modifică rapid pe piețele globale. Rețineți aici un avertisment tehnic important. Variantele biodegradabile necesită o validare atentă a temperaturii. Punctele lor de topire diferă semnificativ de POF standard. Trebuie să recalibrați setările tunelului în consecință.
De asemenea, puteți face pârghie Înveliș personalizat termocontractabil . Această strategie asigură lățimi precise de role pentru dimensiunile specifice ale produsului dumneavoastră. Dimensionarea personalizată elimină în mod fundamental supraînvelirea excesului. Excesul de material cauzează în mod direct cele mai grave urechi de câine și probleme de urmărire. Dimensionarea perfectă vă eficientizează întreaga linie de ambalare de mare viteză.
Depanarea ambalajului termocontractabil industrial și pentru utilizare grea
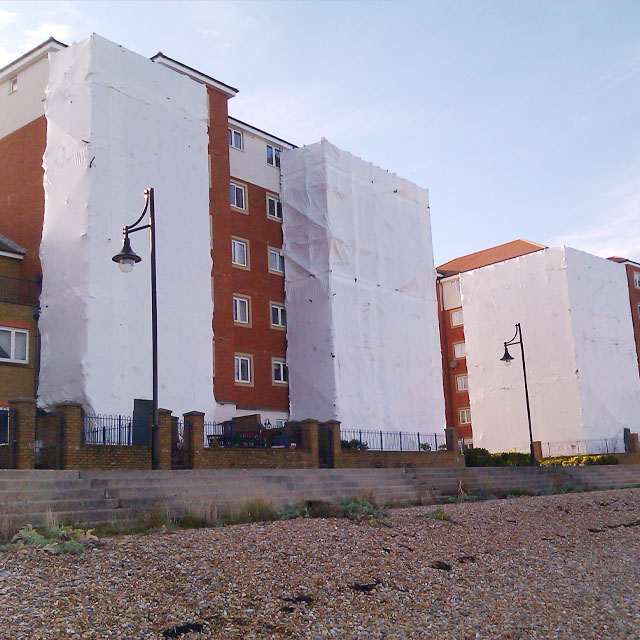
Ambalarea industrială necesită o abordare de diagnostic cu mult diferită. Încadram diferit problema afacerii în acest sector. Izolarea în aer liber se confruntă cu factori de stres fizic unici. Aplicațiile marine și învelișurile masive pentru schele luptă zilnic cu vremea severă. Ambalajele transportoare cu amănuntul nu se confruntă niciodată cu vânturi puternice sau temperaturi ambientale înghețate.
Eșecurile de sudură în teren prezintă riscuri masive de siguranță. Simptomul primar este incontestabil. Sudurile groase se separă în întregime sub sarcina puternică a vântului. Cauza principală tehnică dezvăluie o practică industrială înșelătoare. Standard Ambalajul termocontractabil pentru utilizare grea trebuie să conțină polietilenă de joasă densitate (LDPE) pură. LDPE pur se îmbină perfect sub căldura aplicatorului standard.
Cu toate acestea, producătorii de buget deseori deseori. Se amestecă în mod deliberat în MDPE sau HDPE. Ei fac acest lucru pentru a accelera extrudarea din fabrică. Ei folosesc aceste amestecuri ieftine pentru a stabiliza bule enorme de film în timpul producției. Acest lucru crește în secret punctul de topire a plasticului. Împinge punctul critic de topire mult peste ceea ce pistoalele termice standard ale operatorului pot fuziona în mod corespunzător. Operatorii cred că etanșează plasticul în siguranță. În realitate, obțin doar o aderență foarte fragilă la suprafață.
Remedierea acționabilă necesită responsabilitate strictă a furnizorului. Solicitați certificări LDPE pur direct de la furnizorii dvs. Pe teren, asigurați-vă că operatorii mențin o distanță strictă a pistolului termic de 30-40 cm. Opriți complet instalarea dacă viteza vântului ambiental depășește 20 mph. Vântul răcește plasticul încălzit instantaneu. Această răcire distruge integritatea sudurii înainte ca aceasta să se întărească.
Întreținere proactivă a echipamentelor pentru a elimina timpul de nefuncționare recurent
Realitățile de implementare vă dictează succesul pe termen lung. Întreținerea reactivă distruge în mod agresiv eficiența generală a echipamentului (OEE). Nu puteți aștepta ca mașinile critice să se defecteze. Implementarea unei linii de bază stricte de întreținere este absolut obligatorie pentru operațiunile de mare viteză.
Trebuie să stabiliți SOP-uri critice de întreținere. Echipele tale au nevoie de directive clare, zilnice. Concentrați-vă cu atenție asupra următoarelor trei domenii operaționale:
Îngrijirea lamei: Curățați cuțitele fierbinți numai cu o cârpă moale, neabrazivă. Trebuie să efectuați această acțiune când temperatura este încă caldă. Lama trebuie să înregistreze peste 70°C (158°F). Curățarea lamelor complet reci va îndepărta ireversibil stratul protector de teflon. Teflonul deteriorat garantează păr de înger și sigilii despicate.
Sisteme pneumatice: Monitorizați constant bolurile de filtru ale regulatorului de aer. Scurgeți-le imediat când nivelurile interne ale apei ating 2/3 din capacitate. Umiditatea care intră în conductele pneumatice cauzează căderi bruște de presiune în timpul strângerii fălcilor. Presiunea inconsecventă a aerului duce direct la etanșări slabe.
Managementul static: Electricitatea statică provoacă dureri de cap masive zilnice. Cauzează probleme extreme de lipire și blocare a filmului. De asemenea, oferă operatorilor șocuri dureroase ale mașinii. Derulați problemele de lipire asigurând o împământare trifazată adecvată. Utilizați beteală antistatică acoperită pe toate punctele de contact cu frecare mare.
Componenta mașinii |
Acțiune critică de întreținere |
Frecvența necesară |
Lame de etanșare |
Ștergeți cu o cârpă moale (asigurați-vă că temperatura >70°C). |
Zilnic / Sfârșitul turei |
Filtre pneumatice |
Scurgeți umiditatea manual la 2/3 din capacitate. |
Săptămânal |
Benzi de teflon |
Inspectați vizual dacă nu există urme de uzură și arsuri. |
Săptămânal |
Împământare statică |
Verificați integritatea betelii și firele de împământare. |
Lunar |
Benzi transportoare |
Eliminați resturile de plastic folosind aer comprimat. |
Zilnic |
Concluzie
Ambalarea de succes se bazează în mare măsură pe echilibrul tehnic strict. Trebuie să aliniați cu atenție modelul mecanic 3T/P cu aprovizionarea cu materiale de înaltă toleranță. Ignorarea unui element garantează eșec catastrofal în celălalt.
Iată următorii pași ai tăi extrem de acționați:
Efectuați un audit cuprinzător al ratei deșeurilor pe toate liniile în acest trimestru.
Efectuați imediat „Testul de un minut al sacului gol” pe dispozitivele de etanșare cu probleme.
Solicitați astăzi fișe detaliate cu specificații de la furnizorii dvs. actuali de filme.
Verificați consistența exactă a grosimii și solicitați certificări de puritate absolută a rășinii.
FAQ
Î: Cum găsesc temperatura optimă de etanșare pentru o nouă rolă de film termocontractabil?
R: Începeți de la pragul minim absolut de temperatură al mașinii. Creșteți căldura cu precizie în trepte de 5-20°F. Rulați un sigiliu de testare după fiecare reglare. Opriți creșterea temperaturii odată ce sigiliul ține constant, fără a produce păr de înger sau fum vizibil.
Î: De ce se formează condens în interiorul ambalajului meu de alimentare?
R: Condensul este cauzat de micro-perforații inadecvate. Fără suficiente găuri fizice, filmul reține umiditatea ambientală în interior în timpul procesului rapid de încălzire. Această problemă necesită trecerea imediată la o folie POF ventilată corespunzător, concepută special pentru produse alimentare cu umiditate ridicată.
Î: Ce face ca o rolă de folie termocontractabilă să se lipească (se blochează) înainte să lovească mașina?
R: Acest fenomen este de obicei o defecțiune gravă a depozitării. Când temperaturile ambientale de depozitare depășesc 90°F (32°C), straturile subțiri de plastic încep să fuzioneze prematur. Depozitați întotdeauna rolele de film în vrac în medii cu climă controlată complet departe de lumina directă a soarelui.


