पॅकेजिंगमधील अडथळे संपूर्ण उत्पादन क्षेत्रातील नफ्याचे मार्जिन शांतपणे नष्ट करतात. अनियोजित डाउनटाइम आणि उत्पादनाच्या वाढत्या नुकसानीमुळे हाय-स्पीड उत्पादन लाइन सतत त्रासदायक ठरतात. या व्यत्ययामागे एक प्राथमिक दोषी आहे उष्णता संकोचन ओघ अपयश. जेव्हा काही चूक होते तेव्हा ऑपरेटर वारंवार यंत्रणेला दोष देतात. तथापि, क्लंकी चेंजओव्हर आणि मूळ ऑपरेटर त्रुटी बहुसंख्य लाईन स्टॉपेजसाठी जबाबदार असतात. या पॅकेजिंग समस्यांचे चुकीचे निदान केल्याने मोठ्या प्रमाणात, टाळता येण्याजोगा साहित्य कचरा निर्माण होतो. आपण प्रतिक्रियात्मक अंदाजापासून ताबडतोब दूर गेले पाहिजे. आम्ही तुमच्या ऑपरेशन्सवर एक पद्धतशीर, पुरावा-आधारित निदान फ्रेमवर्क लागू करू. मशिनरी कॅलिब्रेशन, ऑपरेटर एरर किंवा लपलेल्या सामग्रीतील दोषांमुळे बिघाड उद्भवतात की नाही हे तुम्ही योग्यरित्या वेगळे करायला शिकाल. आम्ही मागील वरवरचे निराकरण पाहण्याचे वचन देतो. त्याऐवजी, आम्ही संकुचित फिल्म अयशस्वी होण्याचे नेमके रासायनिक आणि यांत्रिक मूळ कारणे पूर्णपणे संबोधित करू. आपण शेवटी डायल ट्वीक करणे बंद करू शकता.
की टेकअवेज
3T/P नियम: 99% सीलिंग आणि आकुंचन समस्या चुकीच्या प्रमाणात तापमान, वेळ (निवास) किंवा दाब पासून उद्भवतात.
लक्षण सह-घटना: दृश्य दोष क्वचितच अलगावमध्ये घडतात (उदा. कावळ्याचे पाय जवळजवळ नेहमीच कुत्र्याच्या कानांसोबत असतात).
मटेरिअल डिसेप्शन: वारंवार होणारे अपयश अनेकदा विसंगत फिल्म जाडी किंवा अज्ञात राळ मिश्रणांमुळे उद्भवते, फक्त मशीन सेटिंग्जच नाही.
प्रतिबंधात्मक विरुद्ध प्रतिक्रियात्मक: नियमित SOPs, जसे की तापमान-विशिष्ट ब्लेड क्लीनिंग आणि स्थिर ग्राउंडिंग, सर्वात आपत्तीजनक सील अपयश टाळतात.
डायग्नोस्टिक बेसलाइन: पृथक्करण मशीन वि. मटेरियल
तंत्रज्ञ अनेकदा बोगद्याचे तापमान बदलण्यात तास वाया घालवतात. ते गृहीत धरतात की मशीनमध्ये उष्णता नाही. वास्तविक समस्या ही सामान्यत: साधी फिल्म-टू-उत्पादन आकारात जुळत नाही. आम्ही येथे व्यवसाय समस्या योग्यरित्या फ्रेम करणे आवश्यक आहे. आकारात जुळत नसलेले निराकरण करण्यासाठी उष्णता समायोजित केल्याने तुमच्या उत्पादनाचे नुकसान होते. हे मौल्यवान ऑपरेशनल तास देखील वाया घालवते.
तुम्हाला विश्वासार्ह मूल्यमापन निकष आवश्यक आहेत. आम्ही 'एक-मिनिट रिकामी बॅग' चाचणी वापरतो. ही सोपी प्रक्रिया खरे मूळ कारण त्वरित वेगळे करते. या विशिष्ट चरणांचा वापर करून चाचणी करा:
रॅपिंग क्षेत्रामध्ये कोणतेही उत्पादन न घेता मशीन सायकल चालवा.
सीलिंग जबड्यांना पूर्णपणे रिकामी सीलबंद पिशवी तयार करण्याची परवानगी द्या.
रिकामी पिशवी काढा आणि परिमितीच्या सीलची काटेकोरपणे तपासणी करा.
जर रिकामा सील पूर्णपणे अबाधित राहिला, तर तुमचे मशीन कॅलिब्रेशन ठीक आहे. समस्या पूर्णपणे उत्पादनाच्या आकारात किंवा चित्रपटाच्या एकूण परिमाणांमध्ये आहे. जर रिकामा सील अयशस्वी झाला किंवा देवदूत केस प्रदर्शित केले तर, समस्या कठोरपणे यांत्रिक आहे. तुम्ही ताबडतोब तुमच्या क्लॅम्प्स, हीटिंग एलिमेंट्स किंवा कटिंग ब्लेड्सची तपासणी करणे आवश्यक आहे.
पुढे, आम्ही 3 व्हेरिएबल्स फ्रेमवर्क लागू करतो. तुम्ही पद्धतशीरपणे तापमान, वेळ आणि दाब यांचे ऑडिट केले पाहिजे. हे तीन घटक संपूर्ण पॅकेजिंग इकोसिस्टम नियंत्रित करतात. आम्ही ऑडिट पॅरामीटर्स खालील डायग्नोस्टिक चार्टमध्ये आयोजित केले आहेत.
चल |
ऑडिट पद्धत |
लक्ष्य श्रेणी / ध्येय |
तापमान |
गोड स्पॉट चाचणी |
प्लॅस्टिक स्वच्छ फ्यूज होईपर्यंत उष्णता 5-20°F वाढीमध्ये समायोजित करा. |
वेळ (निवास) |
सायकल वेळेची तपासणी |
मानक जबडा राहण्याची वेळ 0.3-3 सेकंदांच्या दरम्यान काटेकोरपणे बसली पाहिजे. |
दाब |
पेपर चाचणी |
संपूर्ण जबड्याच्या लांबीवर एकसमान क्लॅम्प संरेखन मिळवा. |
पेपर चाचणी कार्यान्वित करण्यासाठी, सील जबड्यांमध्ये कागदाची एक मानक शीट ठेवा. त्यांना व्यक्तिचलितपणे बंद करा. तुम्हाला संपूर्ण पृष्ठावर समान छाप दिसली पाहिजे. असमान चिन्ह गंभीरपणे चुकीचे संरेखित clamps सूचित करतात. उत्पादन चालवण्याआधी तुम्ही त्यांना पुन्हा व्यवस्थित केले पाहिजे.
शेवटी, आमचा ट्रॅकिंग नियम वापरा. जेव्हा कन्व्हेयरवर फिल्म चुकीच्या पद्धतीने जुळते तेव्हा 'Wrinkles फॉलो करा' पद्धत वापरा. क्रॉस-सील पासून मागे काम. चित्रपट मार्ग अपस्ट्रीम ट्रेस. हे व्हिज्युअल ट्रॅकिंग अचूक रोलर किंवा टेंशनर पार्श्व प्रवाहास कारणीभूत ठरते.
6 सर्वात सामान्य पॅकेजिंग दोषांचे निदान आणि निराकरण करणे
स्प्लिटिंग सील (सर्वाधिक-किंमत अपयश)
जोखीम: या अपयशामुळे थेट आपत्तीजनक पारगमन नुकसान होते. हे किरकोळ शेल्फची अखंडता पूर्णपणे नष्ट करते. स्प्लिट सील तुमचे अंतर्गत उत्पादन घाण आणि आर्द्रतेमध्ये उघड करतात.
मूळ कारण: अपुरा क्लॅम्प दाब वारंवार दोषी आहे. परिधान केलेले टेफ्लॉन टेप देखील मोठ्या प्रमाणात कमकुवत स्पॉट्स तयार करतात. काहीवेळा, ऑपरेटर उत्पादनाच्या वजनासाठी पूर्णपणे पातळ फिल्म लोड करतात.
कृती करण्यायोग्य निराकरण: पेपर चाचणी वापरून ताबडतोब तुमच्या जबड्याचा दाब पुन्हा कॅलिब्रेट करा. स्ट्रिप केलेले टेफ्लॉन टेप बदला. तुमच्या चित्रपटाच्या वैशिष्ट्यांचे ऑडिट करा. तुम्ही जड वस्तूंसाठी पुरेशी भार सहन करण्याची क्षमता सुनिश्चित केली पाहिजे.
कुत्र्याचे कान आणि कावळ्याचे पाय
लक्षण: कुत्र्याचे कान न संकुचित त्रिकोणी कोपऱ्यांप्रमाणे प्रकट होतात. कावळ्याच्या पायांवर बारीक सुरकुत्या असतात ज्या काठातून बाहेर पडतात. हे दृश्य दोष क्वचितच अलगावमध्ये घडतात.
मूळ कारण: बोगद्याच्या आत अपुरी उष्णतेमुळे कुत्र्याचे कान पडतात. खराब वायुप्रवाह एकसमान संकोचन मर्यादित करते. जास्त फिल्म रुंदी मशीनला हाताळण्यासाठी खूप सैल सामग्री तयार करते.
कृती करण्यायोग्य निराकरण: तुमच्या बोगद्याचे तापमान हळूहळू वाढवा. हवा समान रीतीने वितरीत करण्यासाठी पंख्याची गती वाढवा. तुम्ही तुमच्या रोलची रुंदी देखील कमी करावी. कुत्र्याचे कान सोडवल्याने सामान्यतः कावळ्याचे पाय आपोआप दूर होतात.
माशांचे डोळे
लक्षण: तुम्हाला पॅकेजवर गोल किंवा अंडाकृती नमुने दिसतील. ते सपाट उत्पादनाच्या पृष्ठभागावर स्थानिकीकृत न संकुचित फिल्म म्हणून दिसतात. पॅकेज खडबडीत आणि अव्यावसायिक दिसते.
मूळ कारण: उष्णतेची कमतरता ही येथे प्राथमिक समस्या आहे. संकुचित चेंबरच्या आत हवेचा वेग कमी झाल्यामुळे माशांचे डोळे देखील होतात. प्लास्टिक कधीही त्याच्या आवश्यक सक्रियतेच्या बिंदूपर्यंत पोहोचत नाही.
कृती करण्यायोग्य निराकरण: तुमच्या कन्व्हेयरचा वेग कमी करा. ही क्रिया एकूण उष्णतेच्या प्रदर्शनाची वेळ वाढवते. उत्पादनास थर्मल बोगद्याच्या आत जास्त काळ राहू द्या.
बलूनिंग आणि जिपरिंग
लक्षण: अडकलेल्या गरम हवेमुळे पॅकेज प्रचंड फुगते. हा फुगा आहे. जिपरिंग म्हणजे मुख्य सील रेषेवर चालणाऱ्या झिप्परसारखे सूक्ष्म अश्रू.
मूळ कारण: बलूनिंग हे एक्झॉस्ट व्हेंट्स गहाळ असल्याचे सूचित करते. गरम हवा सुटण्यासाठी पूर्णपणे कोठेही नाही. पिन-व्हील परफोरेटरद्वारे लागू केलेल्या जास्त दाबामुळे झिपरिंगचा परिणाम होतो.
कृती करण्यायोग्य निराकरण: नेहमी कारखान्यातून प्री-फोरेटेड फिल्म मिळवा. सर्व खर्चात मॅन्युअल ड्रिलिंग टाळा. मॅन्युअल ड्रिलिंगमुळे कच्च्या कडा वितळतात आणि तीव्र तणावाचे अश्रू होतात. जर तुम्ही इनलाइन डिव्हाइस वापरत असाल तर तुमच्या पर्फोरेटर चाकाचा दाब कमी करा.
परी केस
लक्षण: मायक्रोस्कोपिक प्लास्टिकचे धागे तुमच्या मशीनरीमध्ये पसरलेले आहेत. ते कमी होत जाणारी फिल्म आणि गरम सीलिंग ब्लेड दरम्यान खेचतात. ते अगदी बारीक जाळ्यासारखे दिसतात.
मूळ कारण: चुकीचे ब्लेड तापमान हे आंशिक वितळण्यास कारणीभूत ठरते. गरम चाकूवर पॉलिमर तयार होणे हे आणखी एक सामान्य ट्रिगर आहे.
कृती करण्यायोग्य निराकरण: तुमचे सीलिंग तापमान थोडेसे कमी करा. ब्लेड क्लिनिंग SOPs कठोरपणे अंमलात आणा. तुमचे गरम घटक पूर्णपणे निष्कलंक ठेवा.
साहित्य अपयश: ऑपरेटर त्रुटी किंवा विक्रेता दोष?
एक उच्च दोष दर नेहमी वापरकर्ता त्रुटी नाही. कधीकधी कच्चा माल स्वतःच गंभीरपणे सदोष असतो. तुम्ही चित्रपटाच्या गुणवत्तेचे कठोरपणे मूल्यांकन केले पाहिजे. तुमच्या पुरवठादारांना त्यांच्या स्पॉट जाडी सहिष्णुतेवर आव्हान द्या. उद्योग मानक हे पॅरामीटर्स +/- 10% पेक्षा जास्त नसावेत. या श्रेणीच्या पलीकडे असलेल्या फरकांमुळे असमान संकोचन होते. ते अप्रत्याशित कमकुवत सील देखील तयार करतात.
आपण वारसा सामग्रीच्या छुप्या खर्चाचा पर्दाफाश केला पाहिजे. ठिसूळ पीव्हीसी वापरणे चालू ठेवल्याने वारंवार ऑपरेशनल डोकेदुखी होते. हे थेट अन्न संपर्कासाठी मंजूर नाही. पीव्हीसी सतत कुत्र्याचे कान तयार करते. ते जलद क्रिस्टलायझेशन देखील ग्रस्त आहे. पॅकेजिंगनंतर स्पर्श केल्यावर चित्रपट अक्षरशः तुटतो. क्रॉस-लिंक्ड पीओएफमध्ये अपग्रेड केल्याने भंगार कचरा मोठ्या प्रमाणात कमी होतो. हे प्रीमियम रिटेल शेल्फ सादरीकरण देखील लक्षणीयरीत्या वाढवते.
तुमच्या आधुनिक ऑपरेशन्ससाठी स्ट्रॅटेजिक मटेरियल अपग्रेड्सचा विचार करा. आकलन करा बायोडिग्रेडेबल श्रिंक रॅप . प्रगत अनुपालन गरजांसाठी ब्रँड्सना आज अधिकाधिक कठोर प्रादेशिक प्लास्टिक आदेशांचा सामना करावा लागत आहे. जागतिक बाजारपेठांमध्ये स्थिरता आवश्यकता वेगाने बदलतात. येथे एक महत्त्वाची तांत्रिक सूचना लक्षात घ्या. बायोडिग्रेडेबल प्रकारांना काळजीपूर्वक तापमान प्रमाणीकरण आवश्यक आहे. त्यांचे वितळण्याचे बिंदू मानक POF पेक्षा लक्षणीय भिन्न आहेत. तुम्ही त्यानुसार तुमची बोगदा सेटिंग्ज पुन्हा कॅलिब्रेट करणे आवश्यक आहे.
तुम्ही फायदाही घेऊ शकता सानुकूल उष्णता संकुचित ओघ . ही रणनीती तुमच्या विशिष्ट उत्पादन परिमाणांसाठी अचूक रोल रुंदी सुनिश्चित करते. सानुकूल आकार मूलभूतपणे अतिरिक्त ओव्हररॅप काढून टाकते. अतिरीक्त सामग्री थेट कुत्र्याचे कान आणि ट्रॅकिंग समस्यांना कारणीभूत ठरते. परिपूर्ण आकारमानामुळे तुमची संपूर्ण हाय-स्पीड पॅकेजिंग लाइन सुव्यवस्थित होते.
समस्यानिवारण औद्योगिक आणि हेवी ड्युटी श्रिंक रॅप
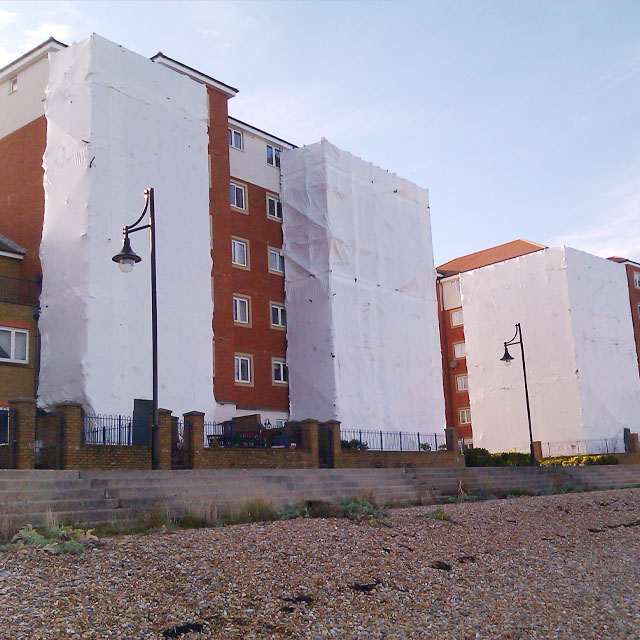
औद्योगिक पॅकेजिंगसाठी मोठ्या प्रमाणात भिन्न निदान दृष्टीकोन आवश्यक आहे. आम्ही या क्षेत्रातील व्यावसायिक समस्या वेगळ्या पद्धतीने मांडतो. आउटडोअर कंटेनमेंटला अद्वितीय शारीरिक ताणांचा सामना करावा लागतो. सागरी ऍप्लिकेशन्स आणि प्रचंड मचान दररोज तीव्र हवामानाशी लढा देतात. किरकोळ कन्व्हेयर पॅकेजिंगला कधीही उच्च वारा किंवा अतिशीत वातावरणाचा सामना करावा लागत नाही.
शेतात वेल्ड फेल्युअरमुळे मोठ्या प्रमाणात सुरक्षा धोके निर्माण होतात. प्राथमिक लक्षण निर्विवाद आहे. जाड वेल्ड पूर्णपणे वाऱ्याच्या भाराखाली वेगळे होतात. तांत्रिक मूळ कारण भ्रामक उद्योग पद्धती प्रकट करते. मानक हेवी ड्यूटी श्रिंक रॅपमध्ये शुद्ध लो-डेन्सिटी पॉलीथिलीन (LDPE) असणे आवश्यक आहे. शुद्ध LDPE मानक ऍप्लिकेटर उष्णता अंतर्गत उत्तम प्रकारे फ्यूज करते.
तथापि, बजेट उत्पादक वारंवार कोपरे कापतात. ते मुद्दाम MDPE किंवा HDPE मध्ये मिसळतात. ते फॅक्टरी एक्सट्रूझनला गती देण्यासाठी हे करतात. ते उत्पादनादरम्यान प्रचंड फिल्म फुगे स्थिर करण्यासाठी या स्वस्त मिश्रणांचा वापर करतात. हे गुप्तपणे प्लास्टिक वितळण्याचे बिंदू वाढवते. हे स्टँडर्ड ऑपरेटर हीट गन योग्यरित्या फ्यूज करू शकतील त्यापलीकडे गंभीर वितळण्याच्या बिंदूला ढकलते. चालकांना वाटते की ते प्लास्टिक सुरक्षितपणे सील करत आहेत. प्रत्यक्षात, ते केवळ एक अत्यंत नाजूक पृष्ठभागाचा टॅक साध्य करत आहेत.
कारवाई करण्यायोग्य निराकरण कठोर विक्रेत्याच्या जबाबदारीची मागणी करते. तुमच्या पुरवठादारांकडून थेट LDPE प्रमाणपत्रांची मागणी करा. फील्डमध्ये, ऑपरेटरने 30-40 सेमी हीट गन अंतर राखले असल्याचे सुनिश्चित करा. सभोवतालच्या वाऱ्याचा वेग 20mph पेक्षा जास्त असल्यास तुमची स्थापना पूर्णपणे थांबवा. वारा तापलेल्या प्लास्टिकला त्वरित थंड करतो. हे कूलिंग बरे होण्यापूर्वी वेल्डची अखंडता नष्ट करते.
आवर्ती डाउनटाइम दूर करण्यासाठी सक्रिय उपकरणे देखभाल
अंमलबजावणीची वास्तविकता तुमचे दीर्घकालीन यश ठरवते. प्रतिक्रियात्मक देखभाल आक्रमकपणे एकूण उपकरणे परिणामकारकता (OEE) नष्ट करते. आपण गंभीर मशीन्स खराब होण्याची प्रतीक्षा करू शकत नाही. हाय-स्पीड ऑपरेशन्ससाठी कठोर देखभाल बेसलाइनची अंमलबजावणी करणे पूर्णपणे अनिवार्य आहे.
तुम्ही गंभीर देखभाल SOPs स्थापित करणे आवश्यक आहे. तुमच्या संघांना स्पष्ट, दैनंदिन निर्देशांची आवश्यकता आहे. खालील तीन ऑपरेशनल क्षेत्रांवर लक्ष केंद्रित करा:
ब्लेडची काळजी: गरम चाकू फक्त मऊ, अपघर्षक कापडाने स्वच्छ करा. तापमान अजूनही उबदार असताना आपण ही क्रिया करणे आवश्यक आहे. ब्लेड 70°C (158°F) वर नोंदवले पाहिजे. पूर्णपणे थंड ब्लेड साफ केल्याने संरक्षणात्मक टेफ्लॉन कोटिंग अपरिवर्तनीयपणे काढून टाकले जाईल. खराब झालेले टेफ्लॉन देवदूत केस आणि दातेरी विभाजित सीलची हमी देते.
वायवीय प्रणाली: तुमच्या एअर रेग्युलेटर फिल्टर बाऊलचे सतत निरीक्षण करा. जेव्हा अंतर्गत पाण्याची पातळी 2/3 क्षमतेपर्यंत पोहोचते तेव्हा त्यांना ताबडतोब काढून टाका. वायवीय ओळींमध्ये प्रवेश करणार्या ओलावामुळे जबडा क्लॅम्पिंग दरम्यान अचानक दबाव कमी होतो. विसंगत हवेचा दाब थेट कमकुवत सील्सकडे नेतो.
स्टॅटिक मॅनेजमेंट: स्टॅटिक विजेमुळे दररोज प्रचंड डोकेदुखी होते. यामुळे अत्यंत स्टिकिंग आणि फिल्म ब्लॉकिंग समस्या उद्भवतात. हे ऑपरेटर्सना वेदनादायक मशीन शॉक देखील देते. योग्य थ्री-फेज ग्राउंडिंग सुनिश्चित करून स्टिकिंग समस्या अनरोल करा. सर्व उच्च-घर्षण संपर्क बिंदूंवर ड्रेप केलेले अँटी-स्टॅटिक टिन्सेल वापरा.
मशीन घटक |
गंभीर देखभाल क्रिया |
आवश्यक वारंवारता |
सीलिंग ब्लेड |
मऊ कापडाने पुसून टाका (तापमान 70 डिग्री सेल्सिअसची खात्री करा). |
दैनिक / शिफ्टचा शेवट |
वायवीय फिल्टर |
2/3 क्षमतेवर ओलावा हाताने काढून टाका. |
साप्ताहिक |
टेफ्लॉन टेप्स |
पोशाख आणि जळलेल्या खुणांसाठी दृष्यदृष्ट्या तपासा. |
साप्ताहिक |
स्थिर ग्राउंडिंग |
टिनसेल अखंडता आणि ग्राउंडिंग वायर तपासा. |
मासिक |
कन्व्हेयर बेल्ट्स |
कॉम्प्रेस्ड एअर वापरून प्लास्टिकचा कचरा उडवून द्या. |
दररोज |
निष्कर्ष
यशस्वी संकुचित रॅपिंग कठोर तांत्रिक संतुलनावर खूप अवलंबून असते. तुम्ही यांत्रिक 3T/P मॉडेलला उच्च-सहिष्णुता सामग्री सोर्सिंगसह काळजीपूर्वक संरेखित केले पाहिजे. एका घटकाकडे दुर्लक्ष केल्याने दुसऱ्यामध्ये आपत्तीजनक अपयशाची हमी मिळते.
तुमच्या अत्यंत कृती करण्यायोग्य पुढील पायऱ्या येथे आहेत:
या तिमाहीत सर्व ओळींवर सर्वसमावेशक स्क्रॅप-रेट ऑडिट करा.
समस्याग्रस्त सीलर्सवर ताबडतोब 'एक-मिनिट रिकामी बॅग चाचणी' करा.
आजच तुमच्या वर्तमान चित्रपट विक्रेत्यांकडून तपशीलवार तपशील पत्रके मागवा.
अचूक जाडीची सुसंगतता सत्यापित करा आणि संपूर्ण राळ शुद्धता प्रमाणपत्रांची मागणी करा.
वारंवार विचारले जाणारे प्रश्न
प्रश्न: नवीन संकुचित फिल्म रोलसाठी मी इष्टतम सीलिंग तापमान कसे शोधू शकतो?
A: मशीनच्या परिपूर्ण किमान तापमान थ्रेशोल्डपासून प्रारंभ करा. 5-20°F वाढीमध्ये उष्णता अचूकपणे वाढवा. प्रत्येक समायोजनानंतर चाचणी सील चालवा. एंजेल केस किंवा दृश्यमान धूर निर्माण न करता सील सातत्याने धरून ठेवल्यानंतर तापमान वाढवणे थांबवा.
प्रश्न: माझ्या अन्न संकुचित पॅकेजिंगमध्ये संक्षेपण का निर्माण होत आहे?
उ: अपुऱ्या सूक्ष्म छिद्रांमुळे संक्षेपण होते. पुरेशा भौतिक छिद्रांशिवाय, चित्रपट जलद गरम होण्याच्या प्रक्रियेदरम्यान वातावरणातील आर्द्रता आत अडकवतो. या समस्येसाठी विशेषत: उच्च-ओलावा असलेल्या किराणा उत्पादनांसाठी डिझाइन केलेल्या योग्यरित्या बाहेर काढलेल्या POF फिल्मवर त्वरित स्विच करणे आवश्यक आहे.
प्रश्न: संकुचित रॅप रोल मशीनला आदळण्याआधी ते एकत्र चिकटून (ब्लॉक करणे) कशामुळे होते?
उ: ही घटना सामान्यतः एक गंभीर गोदाम स्टोरेज अयशस्वी आहे. जेव्हा सभोवतालचे स्टोरेज तापमान 90°F (32°C) पेक्षा जास्त असते, तेव्हा पातळ प्लास्टिकचे थर अकाली फ्यूज होऊ लागतात. तुमचे बल्क फिल्म रोल नेहमी थेट सूर्यप्रकाशापासून पूर्णपणे दूर हवामान-नियंत्रित वातावरणात साठवा.


