
Visninger: 0 Forfatter: Site Editor Publiceringstidspunkt: 2026-04-20 Oprindelse: websted


Flaskehalse i emballage ødelægger lydløst fortjenstmargener i hele fremstillingssektoren. Uplanlagt nedetid og skyhøje produktskaderater plager konstant højhastighedsproduktionslinjer. En primær synder bag disse forstyrrelser er Fejl ved varmekrympeindpakning . Operatører giver ofte maskineriet skylden, når det går galt. Men klodsede omstillinger og grundlæggende operatørfejl tegner sig faktisk for langt de fleste linjestop. Fejldiagnosticering af disse emballageproblemer skaber massivt materialespild, der kan undgås. Vi skal væk fra reaktivt gætværk med det samme. Vi vil anvende en systematisk, evidensbaseret diagnostisk ramme for dine operationer. Du lærer at isolere korrekt, om fejl stammer fra maskinkalibrering, operatørfejl eller skjulte materialefejl. Vi lover at se forbi overfladiske rettelser. I stedet vil vi grundigt behandle de præcise kemiske og mekaniske årsager til krympefilmfejl. Du kan endelig stoppe med at justere urskiver blindt.
3T/P-reglen: 99 % af forseglings- og krympningsproblemer stammer fra forkert kalibreret temperatur, tid (dvæle) eller tryk.
Symptom Samtidig forekomst: Synsdefekter opstår sjældent isoleret (f.eks. ledsager kragetæer næsten altid hundens ører).
Materialebedrag: Gentagne fejl stammer ofte fra inkonsekvent filmtykkelse eller ikke-oplyste harpiksblandinger, ikke kun maskinindstillinger.
Forebyggende vs. Reaktiv: Rutinemæssige SOP'er, såsom temperaturspecifik knivrensning og statisk jording, forhindrer de mest katastrofale forseglingsfejl.
Teknikere spilder ofte timer på at justere tunneltemperaturerne. De antager, at maskinen mangler varme. Det faktiske problem er normalt en simpel film-til-produkt størrelse mismatch. Vi skal her indramme forretningsproblemet ordentligt. Justering af varmen for at rette op på en størrelsesmismatch beskadiger dit produkt. Det spilder også værdifulde driftstimer.
Du har brug for et pålideligt evalueringskriterie. Vi bruger 'One-Minute Empty Bag' testen. Denne enkle procedure isolerer den sande rodårsag øjeblikkeligt. Udfør testen ved at bruge disse specifikke trin:
Kør maskinens cyklus uden noget produkt inde i indpakningsområdet.
Lad forseglingskæberne skabe en helt tom forseglet pose.
Fjern den tomme pose, og inspicér perimeterforseglingerne nøje.
Hvis den tomme forsegling forbliver helt intakt, er din maskinkalibrering i orden. Problemet ligger udelukkende i produktstørrelse eller overordnede filmdimensioner. Hvis den tomme forsegling svigter eller udviser englehår, er problemet strengt mekanisk. Du skal straks undersøge dine klemmer, varmeelementer eller skæreblade.
Dernæst anvender vi 3 Variables Framework. Du skal systematisk auditere temperatur, tid og tryk. Disse tre elementer styrer hele emballageøkosystemet. Vi organiserede revisionsparametrene i nedenstående diagnostiske diagram.
Variabel |
Revisionsmetode |
Målområde/mål |
|---|---|---|
Temperatur |
Sweet spot test |
Juster varmen i intervaller på 5-20°F, indtil plastikken smelter rent. |
Tid (dvæle) |
Tjek af cyklustiming |
Standard kæbe-dvæletider bør ligge mellem 0,3-3 sekunder. |
Tryk |
Papir test |
Opnå ensartet klemmejustering over hele kæbelængden. |
For at udføre papirtesten skal du placere et standardark papir mellem forseglingskæberne. Luk dem manuelt. Du bør se et jævnt indtryk på tværs af hele siden. Ujævne mærker indikerer alvorligt skævt justerede klemmer. Du skal justere dem, før du kører produktion.
Brug endelig vores tommelfingerregel for sporing. Når filmen er forkert justeret på transportbåndet, skal du bruge 'Follow the Wrinkles'-metoden. Arbejd baglæns fra tværforseglingen. Spor filmstien opstrøms. Denne visuelle sporing lokaliserer den nøjagtige rulle eller strammer, der forårsager sidedriften.
Risiko: Denne fejl fører direkte til katastrofale transitskader. Det ødelægger detailhyldens integritet fuldstændigt. Splittede tætninger udsætter dit interne produkt for snavs og fugt.
Grundårsag: Utilstrækkeligt klemmetryk er en hyppig synder. Slidt teflontape skaber også massive svage punkter. Nogle gange indlæser operatører film helt for tynd til produktets rene vægt.
Handlingsbar rettelse: Kalibrer dit kæbetryk med det samme ved hjælp af papirtesten. Udskift strippet teflontape. Gennemgå dine filmspecifikationer. Du skal sikre tilstrækkelig bæreevne for tungere gods.
Symptom: Hundeører viser sig som ukrympede trekantede hjørner. Kragetæer er fine rynker, der stråler udad fra kanterne. Disse synsfejl sker sjældent isoleret.
Grundårsag: Utilstrækkelig varme inde i tunnelen forårsager hundeører. Dårlig luftstrøm begrænser ensartet svind. For stor filmbredde skaber for meget løst materiale til, at maskinen kan håndtere.
Handlingsbar rettelse: Forøg din tunneltemperatur gradvist. Skru op for blæserhastigheden for at fordele luften jævnt. Du bør også reducere din rullebredde. Løsning af hundeøret eliminerer generelt kragefødder automatisk.
Symptom: Du vil bemærke runde eller ovale mønstre på pakken. De fremstår som lokaliseret ukrympet film på flade produktoverflader. Pakken ser ujævn og uprofessionel ud.
Grundårsag: Varmemangel er det primære problem her. Et lufthastighedsfald inde i krympekammeret forårsager også fiskeøjne. Plasten når simpelthen aldrig det nødvendige aktiveringspunkt.
Handlingsbar rettelse: Reducer din transportørhastighed. Denne handling øger den samlede varmeeksponeringstid. Lad produktet opholde sig længere inde i den termiske tunnel.
Symptom: Indespærret opvarmet luft får pakken til at svulme drastisk. Det her er ballonflyvning. Lynlås refererer til lynlåslignende mikrotårer, der løber langs hovedforseglingslinjen.
Grundårsag: Ballonflyvning indikerer manglende udstødningsåbninger. Den varme luft har absolut ingen steder at undslippe. Lynlåsning skyldes for stort tryk påført af stifthjulsperforatoren.
Handlingsbar rettelse: Køb altid præ-perforeret film fra fabrikken. Undgå manuel boring for enhver pris. Manuel boring smelter de rå kanter og forårsager alvorlige spændinger. Reducer dit perforatorhjuls tryk, hvis du skal bruge en inline-enhed.
Symptom: Mikroskopiske plasttråde strækker sig over dit maskineri. De trækker mellem krympefilmen og det varme tætningsblad. De ligner nøjagtigt fine spindelvæv.
Grundårsag: Forkert klingetemperatur forårsager denne delvise smeltning. Polymeropbygning på den varme kniv er en anden meget almindelig udløser.
Handlbar rettelse: Juster din forseglingstemperatur lidt ned. Implementer strenge SOP'er til knivrensning. Hold dine varme elementer helt pletfri.
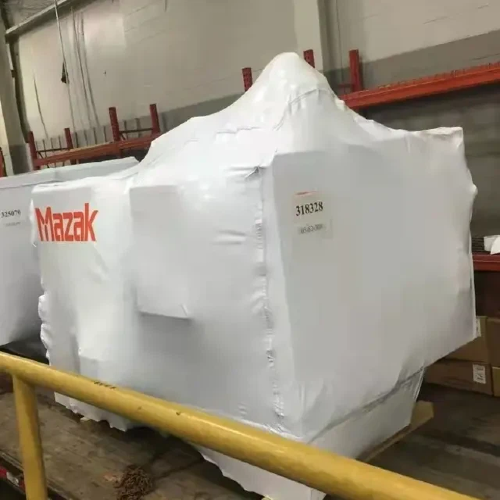
En høj defektrate er ikke altid brugerfejl. Nogle gange er selve råmaterialet dybt defekt. Du skal evaluere filmkvaliteten nøje. Udfordr dine leverandører på deres punkttykkelsestolerancer. Industristandarden dikterer, at disse parametre ikke bør overstige +/- 10 %. Variationer ud over dette område forårsager ujævn krympning. De genererer også uforudsigelige svage sæler.
Vi skal afsløre de skjulte omkostninger ved ældre materialer. Fortsat brug af skør PVC forårsager tilbagevendende operationshovedpine. Det er ikke godkendt til direkte fødevarekontakt. PVC skaber vedvarende hundeører. Det lider også af hurtig krystallisation. Filmen splintres bogstaveligt talt ved berøring efter emballering. Opgradering til tværbundet POF reducerer skrotspild massivt. Det forbedrer også præsentationen af premium detailhylder markant.
Overvej strategiske materialeopgraderinger til dine moderne operationer. Vurdere Biologisk nedbrydelig krympefolie til avancerede overensstemmelsesbehov. Mærker står over for stadig strengere regionale plastikmandater i dag. Kravene til bæredygtighed ændrer sig hurtigt på tværs af globale markeder. Bemærk en vigtig teknisk advarsel her. Biologisk nedbrydelige varianter kræver omhyggelig temperaturvalidering. Deres smeltepunkter adskiller sig væsentligt fra standard POF. Du skal omkalibrere dine tunnelindstillinger i overensstemmelse hermed.
Du kan også udnytte Brugerdefineret varmekrympeindpakning . Denne strategi sikrer præcise rullebredder til dine specifikke produktdimensioner. Brugerdefinerede størrelser eliminerer fundamentalt overskydende omvikling. Overskydende materiale forårsager direkte de værste hundeører og sporingsproblemer. Perfekt størrelse strømliner hele din højhastighedspakkelinje.
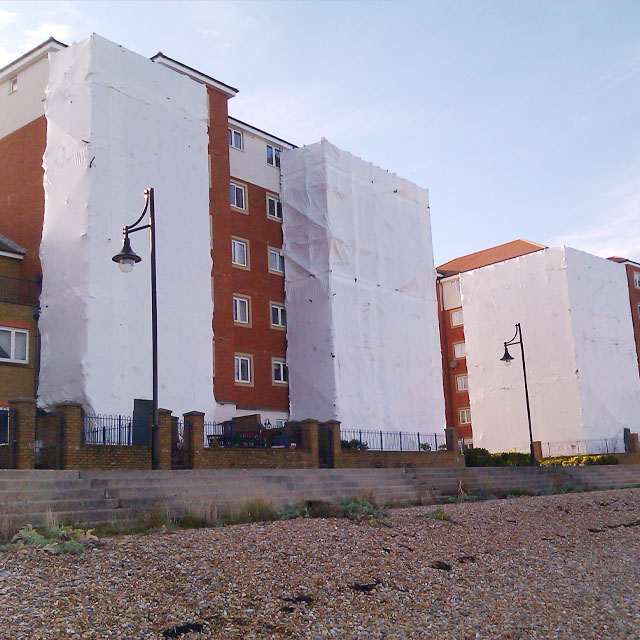
Industriel emballage kræver en vidt forskellig diagnostisk tilgang. Vi rammer forretningsproblemet anderledes i denne sektor. Udendørs indeslutning står over for unikke fysiske stressfaktorer. Marineapplikationer og massive stilladser kæmper dagligt mod hårdt vejr. Detailtransportbåndsemballage er aldrig udsat for høj vind eller frysende omgivende temperaturer.
Svejsesvigt i marken udgør enorme sikkerhedsrisici. Det primære symptom er ubestrideligt. Tykke svejsninger adskilles helt under kraftig vindbelastning. Den tekniske grundårsag afslører en vildledende industripraksis. Standard Heavy Duty Shrink Wrap bør indeholde ren low-density polyethylen (LDPE). Ren LDPE smelter perfekt under standard applikatorvarme.
Men budgetproducenter skærer ofte hjørner. De blandes bevidst i MDPE eller HDPE. De gør dette for at fremskynde fabriksekstrudering. De bruger disse billige blandinger til at stabilisere enorme filmbobler under fremstillingen. Dette hæver i al hemmelighed plastsmeltepunktet. Det skubber det kritiske smeltepunkt langt ud over, hvad standard operatørvarmepistoler kan smelte ordentligt sammen. Operatører tror, at de forsegler plastikken forsvarligt. I virkeligheden opnår de kun en meget skrøbelig overfladeklæbeevne.
Den handlingsrettede rettelse kræver strengt leverandøransvar. Kræv rene LDPE-certificeringer direkte fra dine leverandører. Sørg for, at operatørerne holder en streng afstand på 30-40 cm til varmepistolen i marken. Stop din installation fuldstændigt, hvis omgivende vindhastigheder overstiger 20 mph. Vinden køler det opvarmede plastik øjeblikkeligt. Denne afkøling ødelægger svejsningens integritet, før den hærder.
Implementeringsrealiteter dikterer din langsigtede succes. Reaktiv vedligeholdelse ødelægger aggressivt Overall Equipment Effectiveness (OEE). Du kan ikke vente på, at kritiske maskiner går i stykker. Implementering af en streng vedligeholdelsesbasislinje er absolut obligatorisk for højhastighedsoperationer.
Du skal etablere kritiske vedligeholdelses-SOP'er. Dine teams har brug for klare, daglige direktiver. Fokuser koncentreret på følgende tre operationelle områder:
Bladpleje: Rengør kun varme knive med en blød, ikke-slibende klud. Du skal udføre denne handling, når temperaturen stadig er varm. Klingen skal registrere over 70°C (158°F). Rengøring af helt kolde klinger vil irreversibelt fjerne den beskyttende teflonbelægning. Beskadiget Teflon garanterer englehår og takkede spaltede sæler.
Pneumatiske systemer: Overvåg dine luftregulatorfilterskåle konstant. Tøm dem med det samme, når de indre vandstande når 2/3 kapacitet. Fugt, der trænger ind i de pneumatiske ledninger, forårsager pludselige trykfald under kæbespænding. Inkonsekvent lufttryk fører direkte til svage tætninger.
Statisk styring: Statisk elektricitet forårsager massiv daglig hovedpine. Det forårsager ekstreme problemer med klæbning og filmblokering. Det giver også smertefulde maskinstød til operatører. Løsn problemer med klæbning ved at sikre korrekt trefaset jording. Brug antistatisk tinsel draperet på alle højfriktionskontaktpunkter.
Maskinkomponent |
Kritisk vedligeholdelseshandling |
Påkrævet frekvens |
|---|---|---|
Tætningsblade |
Tør af med en blød klud (sørg for temperatur >70°C). |
Dagligt / Slut på skift |
Pneumatiske filtre |
Dræn fugt manuelt ved 2/3 kapacitet. |
Ugentlig |
Teflon bånd |
Undersøg visuelt for slid og brændemærker. |
Ugentlig |
Statisk jording |
Tjek tinsel integritet og jordledninger. |
Månedlig |
Transportbånd |
Blæs plastikrester væk ved hjælp af trykluft. |
Daglig |
Succesfuld krympeindpakning afhænger i høj grad af streng teknisk balance. Du skal omhyggeligt justere den mekaniske 3T/P-model med højtolerance materiale sourcing. At ignorere det ene element garanterer katastrofalt svigt i det andet.
Her er dine yderst handlekraftige næste trin:
Gennemfør en omfattende scrap-rate-revision på tværs af alle linjer i dette kvartal.
Udfør 'One-Minute Empty Bag Test' med det samme på problematiske forseglere.
Anmod om detaljerede specifikationsark fra dine nuværende filmleverandører i dag.
Bekræft den nøjagtige tykkelseskonsistens og kræve certificeringer af absolut harpiksrenhed.
A: Start ved maskinens absolutte minimumstemperaturgrænse. Øg varmen præcist i intervaller på 5-20°F. Kør en testforsegling efter hver enkelt justering. Stop med at øge temperaturen, når forseglingen holder konsekvent uden at producere englehår eller synlig røg.
A: Kondensering er forårsaget af utilstrækkelige mikroperforeringer. Uden tilstrækkelige fysiske huller fanger filmen den omgivende fugt inde under den hurtige opvarmningsproces. Dette problem kræver, at du straks skifter til en korrekt ventileret POF-film, der er designet specielt til dagligvareprodukter med høj fugtighed.
A: Dette fænomen er normalt en alvorlig lageropbevaringsfejl. Når omgivende opbevaringstemperaturer overstiger 90°F (32°C), begynder de tynde plastiklag at smelte sammen for tidligt. Opbevar altid dine bulkfilmruller i klimakontrollerede miljøer helt væk fra direkte sollys.


