Překážky v balení tiše ničí ziskové marže ve výrobním sektoru. Vysokorychlostní výrobní linky neustále sužují neplánované prostoje a prudce rostoucí míra poškození produktů. Hlavním viníkem těchto narušení je Selhání tepelně smrštitelné fólie . Operátoři často obviňují strojní zařízení, když se něco pokazí. Neohrabané změny a základní chyby operátora však ve skutečnosti tvoří velkou většinu výpadků linek. Špatná diagnostika těchto problémů s balením vede k masivnímu plýtvání materiálem, kterému lze předejít. Musíme okamžitě upustit od reaktivního hádání. Na vaše operace použijeme systematický diagnostický rámec založený na důkazech. Naučíte se správně izolovat, zda poruchy pramení z kalibrace stroje, chyby obsluhy nebo skrytých vad materiálu. Slibujeme, že se podíváme přes povrchní opravy. Místo toho se budeme důkladně zabývat přesnými chemickými a mechanickými příčinami selhání smršťovací fólie. Konečně můžete přestat ladit ciferníky naslepo.
Klíčové věci
Pravidlo 3T/P: 99 % problémů s těsněním a smršťováním pochází z nesprávně kalibrované teploty, času (prodlevy) nebo tlaku.
Současný výskyt příznaků: Zrakové vady se zřídka vyskytují izolovaně (např. vraní tlapky téměř vždy doprovázejí psí uši).
Podvod materiálu: Opakované poruchy často pramení z nekonzistentní tloušťky filmu nebo z nezveřejněných směsí pryskyřic, nejen z nastavení stroje.
Preventivní versus reaktivní: Rutinní SOP, jako je čištění čepelí podle teploty a statické uzemnění, zabraňují nejkatastrofičtějším selháním těsnění.
Diagnostický základ: Izolační stroj vs. materiál
Technici často ztrácejí hodiny laděním teplot v tunelu. Předpokládají, že stroj nemá teplo. Skutečným problémem je obvykle jednoduchý nesoulad mezi velikostí filmu a produktu. Zde musíme správně zarámovat obchodní problém. Úprava tepla za účelem odstranění nesouladu velikosti poškozuje váš produkt. Také plýtvá cennými provozními hodinami.
Potřebujete spolehlivá hodnotící kritéria. Používáme test 'One-Minute Empty Bag'. Tento jednoduchý postup okamžitě izoluje skutečnou hlavní příčinu. Proveďte test pomocí těchto konkrétních kroků:
Spusťte cyklus stroje bez jakéhokoli produktu v oblasti balení.
Nechte uzavírací čelisti vytvořit zcela prázdný uzavřený sáček.
Vyjměte prázdný sáček a pečlivě zkontrolujte obvodové těsnění.
Pokud prázdné těsnění zůstane dokonale neporušené, je kalibrace vašeho stroje v pořádku. Problém spočívá výhradně ve velikosti produktu nebo celkových rozměrech fólie. Pokud prázdné těsnění selže nebo vykazuje andělské vlasy, problém je přísně mechanický. Musíte okamžitě prozkoumat své svorky, topná tělesa nebo řezné nože.
Dále použijeme 3 Variables Framework. Musíte systematicky kontrolovat teplotu, čas a tlak. Tyto tři prvky řídí celý obalový ekosystém. Parametry auditu jsme uspořádali do níže uvedené diagnostické tabulky.
Variabilní |
Metoda auditu |
Cílový rozsah / cíl |
Teplota |
Testování sladkých míst |
Nastavte teplotu v krocích po 5-20 °F, dokud se plast čistě nezataví. |
Čas (setrvání) |
Kontrola časování cyklu |
Standardní doba setrvání čelistí by měla být přesně mezi 0,3–3 sekundami. |
Tlak |
Papírový test |
Dosáhněte rovnoměrného vyrovnání svěrek po celé délce čelisti. |
Chcete-li provést test papíru, vložte mezi čelisti těsnění standardní list papíru. Zavřete je ručně. Měli byste vidět rovnoměrný dojem na celé stránce. Nerovnoměrné značky označují silně nesouosé svorky. Před spuštěním výroby je musíte znovu zarovnat.
Nakonec využijte naše základní pravidlo sledování. Když se fólie na dopravníku vychýlí, použijte metodu 'Follow the Wrinkles'. Pracujte zpět od křížového těsnění. Sledujte dráhu filmu proti proudu. Toto vizuální sledování přesně určí válec nebo napínač způsobující boční posun.
Diagnostika a oprava 6 nejčastějších vad balení
Dělení těsnění (selhání s nejvyššími náklady)
Riziko: Toto selhání vede přímo ke katastrofálnímu poškození při přepravě. Úplně to ničí integritu maloobchodního regálu. Dělená těsnění vystavují váš vnitřní produkt nečistotám a vlhkosti.
Hlavní příčina: Častým viníkem je nedostatečný tlak svorky. Opotřebovaná teflonová páska také vytváří masivní slabá místa. Někdy operátoři vloží fólii příliš tenkou na samotnou hmotnost produktu.
Oprava: Okamžitě znovu zkalibrujte tlak v čelisti pomocí testu papíru. Vyměňte odizolovanou teflonovou pásku. Zkontrolujte specifikace filmu. Pro těžší zboží musíte zajistit odpovídající nosnost.
Psí uši a vraní nohy
Symptom: Psí uši se projevují jako nestažené trojúhelníkové rohy. Vraní nohy jsou jemné vrásky, které vycházejí z okrajů. Tyto zrakové vady se zřídka vyskytují izolovaně.
Hlavní příčina: Nedostatečné teplo uvnitř tunelu způsobuje psí uši. Špatné proudění vzduchu omezuje rovnoměrné smrštění. Nadměrná šířka fólie vytváří příliš mnoho sypkého materiálu, se kterým si stroj nemůže poradit.
Oprava: Zvyšujte teplotu tunelu postupně. Zvyšte rychlost ventilátoru pro rovnoměrnou distribuci vzduchu. Měli byste také snížit šířku role. Vyřešení psího ucha obecně automaticky eliminuje vrány.
Rybí oči
Příznak: Na obalu si všimnete kulatých nebo oválných vzorů. Objevují se jako lokalizovaný nesražený film na plochém povrchu produktu. Balíček vypadá hrbolatě a neprofesionálně.
Hlavní příčina: Hlavním problémem je zde nedostatek tepla. Pokles rychlosti vzduchu uvnitř smršťovací komory také způsobuje rybí oči. Plast jednoduše nikdy nedosáhne požadovaného aktivačního bodu.
Oprava: Snižte rychlost dopravníku. Tato akce zvyšuje celkovou dobu působení tepla. Nechte produkt déle setrvávat v tepelném tunelu.
Balónování a zapínání na zip
Příznak: Zachycený ohřátý vzduch způsobuje drastické nabobtnání balíku. Tohle je balon. Zip se týká mikrotrhlin podobných zipu, které se táhnou podél hlavní linie těsnění.
Hlavní příčina: Balónek označuje chybějící výfukové otvory. Horký vzduch nemá absolutně kam unikat. Zip je důsledkem nadměrného tlaku vyvíjeného perforátorem s kolíkovým kolem.
Použitelná oprava: Vždy pořizujte předem perforovanou fólii z továrny. Vyhněte se ručnímu vrtání za každou cenu. Ruční vrtání roztaví neopracované hrany a způsobí silné trhliny. Pokud musíte použít inline zařízení, snižte tlak děrovacího kotouče.
Andělské vlasy
Příznak: Mikroskopická plastová vlákna se táhnou přes vaše zařízení. Táhnou mezi smršťovací fólii a horkou svařovací čepel. Vypadají přesně jako jemné pavučiny.
Hlavní příčina: Nesprávná teplota čepele způsobuje toto částečné roztavení. Dalším velmi častým spouštěčem je nahromadění polymeru na horkém noži.
Oprava: Mírně snižte teplotu těsnění. Proveďte přísné SOP čištění čepelí. Udržujte své horké prvky zcela čisté.
Chyby materiálu: Chyba operátora nebo vada dodavatele?
Vysoká chybovost není vždy chybou uživatele. Někdy je samotná surovina hluboce vadná. Kvalitu filmu musíte pečlivě hodnotit. Vyzvěte své dodavatele ohledně jejich tolerancí bodové tloušťky. Podle průmyslového standardu by tyto parametry neměly překročit +/- 10 %. Odchylky mimo tento rozsah způsobují nerovnoměrné smršťování. Také vytvářejí nepředvídatelná slabá těsnění.
Musíme odhalit skryté náklady na starší materiály. Pokračování v používání křehkého PVC způsobuje opakované provozní bolesti hlavy. Není schválen pro přímý styk s potravinami. PVC vytváří perzistentní psí uši. Trpí také rychlou krystalizací. Fólie se po zabalení doslova rozbije na dotek. Upgrade na zesíťované POF výrazně snižuje odpad z šrotu. Výrazně také zlepšuje prezentaci prémiových maloobchodních regálů.
Zvažte vylepšení strategického materiálu pro vaše moderní operace. Posoudit Biologicky odbouratelná smršťovací fólie pro pokročilé požadavky na shodu. Značky dnes čelí stále přísnějším regionálním plastovým mandátům. Požadavky na udržitelnost se na globálních trzích rychle mění. Zde si všimněte důležitého technického upozornění. Biologicky odbouratelné varianty vyžadují pečlivé ověření teploty. Jejich body tání se výrazně liší od standardních POF. Podle toho musíte znovu zkalibrovat nastavení tunelu.
Můžete také využít Vlastní tepelně smrštitelná fólie . Tato strategie zajišťuje přesné šířky rolí pro vaše specifické rozměry produktu. Vlastní dimenzování zásadně eliminuje nadměrné přebalování. Přebytek materiálu přímo způsobuje nejhorší psí uši a problémy se stopováním. Dokonalé dimenzování zjednodušuje celou vaši vysokorychlostní balicí linku.
Odstraňování problémů s průmyslovou a vysoce namáhanou smršťovací fólií
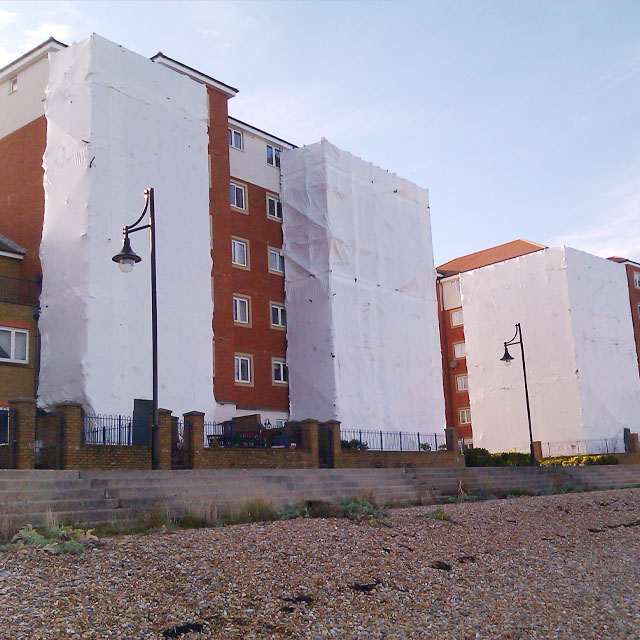
Průmyslové balení vyžaduje zcela odlišný diagnostický přístup. V tomto sektoru pojímáme obchodní problém jinak. Venkovní kontejnment čelí jedinečným fyzickým stresorům. Námořní aplikace a masivní obaly lešení denně bojují s nepříznivým počasím. Maloobchodní dopravníkové obaly nikdy nečelí silnému větru nebo mrazivým okolním teplotám.
Selhání svarů v terénu představuje masivní bezpečnostní rizika. Primární symptom je nepopiratelný. Silné svary se při velkém zatížení větrem zcela oddělí. Technická základní příčina odhaluje klamavou průmyslovou praxi. Norma Heavy Duty Shrink Wrap by měl obsahovat čistý polyetylen s nízkou hustotou (LDPE). Čistý LDPE dokonale taví pod standardním teplem aplikátoru.
Výrobci rozpočtu však často škrtají. Záměrně se přimíchávají do MDPE nebo HDPE. Dělají to pro urychlení vytlačování v továrně. Používají tyto levné směsi ke stabilizaci obrovských filmových bublin během výroby. To tajně zvyšuje bod tání plastu. Posouvá kritický bod tání daleko za to, co mohou standardní horkovzdušné pistole operátora správně roztavit. Operátoři si myslí, že plast bezpečně utěsní. Ve skutečnosti dosahují pouze vysoce křehké povrchové lepivosti.
Tato oprava vyžaduje přísnou odpovědnost dodavatele. Požadujte certifikace čistého LDPE přímo od svých dodavatelů. V terénu zajistěte, aby obsluha dodržovala přísnou vzdálenost 30–40 cm horkovzdušné pistole. Pokud okolní rychlost větru překročí 20 mph, instalaci zcela zastavte. Vítr okamžitě ochladí nahřátý plast. Toto chlazení ničí integritu svaru před vytvrzením.
Proaktivní údržba zařízení pro eliminaci opakujících se prostojů
Realita implementace diktuje váš dlouhodobý úspěch. Reaktivní údržba agresivně ničí celkovou efektivitu zařízení (OEE). Nemůžete čekat, až se kritické stroje porouchají. Zavedení přísné základní linie údržby je pro vysokorychlostní operace naprosto povinné.
Musíte vytvořit kritické SOP údržby. Vaše týmy potřebují jasné, každodenní pokyny. Soustřeďte se na následující tři provozní oblasti:
Péče o čepel: Horké nože čistěte pouze měkkým, neabrazivním hadříkem. Tuto akci musíte provést, když je teplota stále vysoká. Čepel by měla registrovat teplotu vyšší než 70 °C (158 °F). Čištění zcela studených čepelí nenávratně strhne ochranný teflonový povlak. Poškozený teflon zaručuje andělské vlasy a zubatá dělená těsnění.
Pneumatické systémy: Neustále sledujte filtrační misky regulátoru vzduchu. Jakmile vnitřní hladina vody dosáhne 2/3 kapacity, ihned je vypusťte. Vlhkost vstupující do pneumatických vedení způsobuje náhlé poklesy tlaku během upínání čelistí. Nekonzistentní tlak vzduchu vede přímo ke slabému těsnění.
Statické řízení: Statická elektřina způsobuje masivní každodenní bolesti hlavy. Způsobuje extrémní problémy s lepením a blokováním filmu. Operátorům také přináší bolestivé rázy stroje. Odstraňte problémy s lepením zajištěním správného třífázového uzemnění. Na všech kontaktních místech s vysokým třením použijte antistatické pozlátko.
Součást stroje |
Kritická údržba |
Požadovaná frekvence |
Těsnící čepele |
Otřete měkkým hadříkem (zajistěte teplotu >70°C). |
Denně / Konec směny |
Pneumatické filtry |
Vypusťte vlhkost ručně na 2/3 kapacity. |
Týdně |
Teflonové pásky |
Vizuálně zkontrolujte známky opotřebení a spálení. |
Týdně |
Statické uzemnění |
Zkontrolujte integritu pozlátka a zemnící vodiče. |
Měsíční |
Dopravní pásy |
Pomocí stlačeného vzduchu vyfoukejte plastové zbytky. |
Denní |
Závěr
Úspěšná smršťovací fólie závisí do značné míry na přísné technické vyváženosti. Mechanický model 3T/P musíte pečlivě sladit se zdroji materiálu s vysokou tolerancí. Ignorování jednoho prvku zaručuje katastrofální selhání druhého.
Zde jsou vaše velmi užitečné další kroky:
Proveďte v tomto čtvrtletí komplexní audit zmetkovitosti napříč všemi linkami.
Okamžitě proveďte 'Jednominutový test prázdného sáčku' u problematických lepidel.
Vyžádejte si od svých současných prodejců filmů podrobné specifikace ještě dnes.
Ověřte přesnou konzistenci tloušťky a požadujte certifikaci absolutní čistoty pryskyřice.
FAQ
Otázka: Jak zjistím optimální teplotu svařování pro novou roli smršťovací fólie?
Odpověď: Začněte na absolutním minimálním teplotním prahu stroje. Zvyšte teplotu přesně v krocích 5-20 °F. Po každém nastavení proveďte zkušební těsnění. Jakmile těsnění trvale drží bez vytváření andělských vlasů nebo viditelného kouře, přestaňte zvyšovat teplotu.
Otázka: Proč se uvnitř mého smršťovacího obalu na potraviny tvoří kondenzát?
Odpověď: Kondenzace je způsobena nedostatečnou mikroperforací. Bez dostatečných fyzických otvorů fólie zachycuje okolní vlhkost uvnitř během procesu rychlého ohřevu. Tento problém vyžaduje okamžité přepnutí na řádně odvětranou POF fólii navrženou speciálně pro potravinářské produkty s vysokou vlhkostí.
Otázka: Co způsobuje, že se role smršťovací fólie slepí (zablokuje) ještě předtím, než vůbec dopadne na stroj?
Odpověď: Tento jev je obvykle vážným selháním skladu. Když okolní skladovací teploty překročí 90 °F (32 °C), tenké plastové vrstvy se začnou předčasně spojovat. Své role fólie vždy skladujte v klimaticky kontrolovaném prostředí zcela mimo přímé sluneční světlo.


