
Wyświetlenia: 0 Autor: Edytor witryny Czas publikacji: 2026-04-20 Pochodzenie: Strona


Wąskie gardła w opakowaniach po cichu niszczą marże zysku w całym sektorze produkcyjnym. Nieplanowane przestoje i rosnący wskaźnik uszkodzeń produktów nieustannie stanowią plagę szybkich linii produkcyjnych. Głównym winowajcą tych zakłóceń jest Awarie folii termokurczliwej . Operatorzy często obwiniają maszyny, gdy coś pójdzie nie tak. Jednak nieporadne przełączenia i podstawowe błędy operatora w rzeczywistości są przyczyną zdecydowanej większości przestojów linii. Błędne zdiagnozowanie problemów z opakowaniami powoduje ogromne straty materiałowe, których można uniknąć. Musimy natychmiast odejść od reaktywnego domysłu. Zastosujemy systematyczne, oparte na dowodach ramy diagnostyczne w Twoich operacjach. Nauczysz się prawidłowo identyfikować, czy awarie wynikają z kalibracji maszyn, błędów operatora, czy ukrytych wad materiałowych. Obiecujemy zapomnieć o powierzchownych poprawkach. Zamiast tego dokładnie zajmiemy się dokładnymi chemicznymi i mechanicznymi przyczynami uszkodzeń folii termokurczliwej. W końcu możesz przestać ślepo manipulować pokrętłami.
Zasada 3T/P: 99% problemów z uszczelnieniem i obkurczeniem ma swoje źródło w źle skalibrowanej temperaturze, czasie (przestoju) lub ciśnieniu.
Objaw Współwystępowanie: Wady wzroku rzadko występują samodzielnie (np. kurze łapki prawie zawsze towarzyszą psim uszom).
Oszustwa materiałowe: Powtarzające się awarie często wynikają z nierównej grubości powłoki lub nieujawnionych mieszanek żywic, a nie tylko z ustawień maszyny.
Zapobiegawcze a reaktywne: Rutynowe standardowe procedury operacyjne, takie jak czyszczenie ostrza w zależności od temperatury i uziemienie statyczne, zapobiegają najbardziej katastrofalnym awariom uszczelnień.
Technicy często marnują godziny na poprawianie temperatury w tunelu. Zakładają, że maszynie brakuje ciepła. Rzeczywistym problemem jest zwykle zwykłe niedopasowanie rozmiaru filmu do produktu. Musimy tutaj właściwie ująć problem biznesowy. Regulacja temperatury w celu naprawienia niedopasowania rozmiaru powoduje uszkodzenie produktu. Marnuje to także cenne godziny pracy.
Potrzebujesz wiarygodnych kryteriów oceny. Stosujemy test „Jednominutowego pustego worka”. Ta prosta procedura natychmiast izoluje prawdziwą przyczynę. Wykonaj test, wykonując następujące konkretne kroki:
Uruchom cykl maszyny bez żadnego produktu w obszarze owijania.
Pozwól, aby szczęki zgrzewające utworzyły całkowicie pustą, szczelną torebkę.
Wyjmij pusty worek i dokładnie sprawdź uszczelki obwodowe.
Jeśli pusta uszczelka pozostaje nienaruszona, kalibracja maszyny jest prawidłowa. Problem leży wyłącznie w wielkości produktu lub całkowitych wymiarach folii. Jeśli pusta uszczelka ulegnie uszkodzeniu lub pojawią się na niej anielskie włosy, problem jest czysto mechaniczny. Należy natychmiast sprawdzić zaciski, elementy grzejne lub ostrza tnące.
Następnie stosujemy strukturę 3 zmiennych. Należy systematycznie kontrolować temperaturę, czas i ciśnienie. Te trzy elementy kontrolują cały ekosystem opakowań. Parametry audytu uporządkowaliśmy w poniższej tabeli diagnostycznej.
Zmienny |
Metoda audytu |
Zakres docelowy/cel |
|---|---|---|
Temperatura |
Testowanie słodkich punktów |
Reguluj temperaturę w krokach co 5–20°F, aż plastik całkowicie się stopi. |
Czas (przebywanie) |
Kontrola czasu cyklu |
Standardowy czas przebywania szczęk powinien wynosić dokładnie 0,3–3 sekundy. |
Ciśnienie |
Test papierowy |
Uzyskaj równomierne wyrównanie zacisku na całej długości szczęki. |
Aby wykonać test papieru, należy umieścić standardowy arkusz papieru pomiędzy szczękami zgrzewarki. Zamknij je ręcznie. Powinieneś zobaczyć równomierne wrażenie na całej stronie. Nierówne ślady wskazują na mocno niewspółosiowe zaciski. Przed uruchomieniem produkcji należy je ponownie wyrównać.
Na koniec skorzystaj z naszej praktycznej zasady śledzenia. W przypadku nieprawidłowego ułożenia folii na przenośniku należy zastosować metodę „Podążaj za zmarszczkami”. Pracuj wstecz od uszczelnienia krzyżowego. Prześledź ścieżkę filmu w górę rzeki. To wizualne śledzenie wskazuje dokładnie rolkę lub napinacz powodujący znoszenie boczne.
Ryzyko: Ta awaria prowadzi bezpośrednio do katastrofalnych szkód w transporcie. Całkowicie niszczy integralność półki sklepowej. Dzielone uszczelki narażają produkt wewnętrzny na brud i wilgoć.
Podstawowa przyczyna: Częstym winowajcą jest niewystarczający nacisk zacisku. Zużyta taśma teflonowa powoduje również powstawanie ogromnych słabych punktów. Czasami operatorzy ładują folię zbyt cienką w stosunku do samej wagi produktu.
Rozwiązanie, które można zastosować: natychmiast przeprowadź ponowną kalibrację nacisku szczęki, korzystając z testu papierowego. Wymień usuniętą taśmę teflonową. Sprawdź specyfikacje folii. W przypadku cięższych towarów należy zapewnić odpowiednią nośność.
Objaw: Psie uszy manifestują się jako nieskurczone trójkątne rogi. Kurze łapki to drobne zmarszczki promieniujące na zewnątrz od krawędzi. Te wady wzroku rzadko występują osobno.
Podstawowa przyczyna: Nieodpowiednie ciepło w tunelu powoduje powstawanie psich uszu. Słaby przepływ powietrza ogranicza równomierny skurcz. Nadmierna szerokość folii tworzy zbyt dużo luźnego materiału, aby maszyna mogła ją obsłużyć.
Rozwiązanie, które można zastosować: Stopniowo zwiększaj temperaturę w tunelu. Zwiększ prędkość wentylatora, aby równomiernie rozprowadzić powietrze. Powinieneś także zmniejszyć szerokość rolki. Rozwiązanie problemu ucha psa zazwyczaj automatycznie eliminuje kurze łapki.
Objaw: Na opakowaniu zauważysz okrągłe lub owalne wzory. Występują w postaci zlokalizowanego, nieskurczonego filmu na płaskich powierzchniach produktu. Opakowanie wygląda na wyboiste i nieprofesjonalne.
Podstawowa przyczyna: Głównym problemem jest tutaj brak ciepła. Spadek prędkości powietrza w komorze obkurczającej powoduje również powstawanie rybich oczu. Plastik po prostu nigdy nie osiąga wymaganego punktu aktywacji.
Rozwiązanie, które można zastosować: zmniejsz prędkość przenośnika. Działanie to zwiększa całkowity czas ekspozycji na ciepło. Pozwól produktowi dłużej przebywać w tunelu termicznym.
Objaw: Uwięzione, ogrzane powietrze powoduje, że opakowanie drastycznie puchnie. To balonowanie. Zapinanie na zamek odnosi się do mikropęknięć przypominających zamek błyskawiczny, biegnących wzdłuż głównej linii uszczelnienia.
Główna przyczyna: Balonowanie wskazuje na brak otworów wylotowych. Gorące powietrze nie ma absolutnie dokąd uciec. Zamek błyskawiczny powstaje w wyniku nadmiernego nacisku wywieranego przez perforator kołkowy.
Rozwiązanie, które można zastosować: Zawsze kupuj fabrycznie perforowaną folię. Za wszelką cenę należy unikać wiercenia ręcznego. Wiercenie ręczne topi surowe krawędzie i powoduje silne pęknięcia naprężeniowe. Jeśli musisz użyć urządzenia wbudowanego, zmniejsz nacisk koła perforatora.
Objaw: Mikroskopijne plastikowe nici rozciągają się na maszynie. Przeciągają pomiędzy folią kurczliwą a ostrzem zgrzewającym na gorąco. Wyglądają dokładnie jak drobne pajęczyny.
Podstawowa przyczyna: Nieprawidłowa temperatura ostrza powoduje częściowe stopienie. Kolejnym bardzo częstym czynnikiem wyzwalającym jest osadzanie się polimeru na gorącym nożu.
Rozwiązanie możliwe do zastosowania: nieznacznie obniż temperaturę zgrzewania. Wdrażaj rygorystyczne standardowe procedury operacyjne dotyczące czyszczenia ostrzy. Utrzymuj gorące elementy w nieskazitelnej czystości.
Wysoki wskaźnik defektów nie zawsze jest błędem użytkownika. Czasami sam surowiec ma głębokie wady. Musisz rygorystycznie oceniać jakość filmu. Rzuć wyzwanie swoim dostawcom w zakresie ich tolerancji grubości plamki. Norma branżowa określa, że parametry te nie powinny przekraczać +/- 10%. Odchylenia wykraczające poza ten zakres powodują nierównomierny skurcz. Generują również nieprzewidywalne słabe pieczęcie.
Musimy ujawnić ukryte koszty starszych materiałów. Dalsze używanie kruchego PVC powoduje powtarzające się operacyjne bóle głowy. Nie jest dopuszczony do bezpośredniego kontaktu z żywnością. PVC tworzy trwałe uszy psa. Cierpi również na szybką krystalizację. Po zapakowaniu folia dosłownie rozpada się pod wpływem dotyku. Modernizacja do usieciowanego POF znacznie zmniejsza ilość odpadów złomu. Znacząco poprawia także prezentację produktów premium na półkach sklepowych.
Rozważ strategiczne ulepszenia materiałów dla swoich nowoczesnych operacji. Oceniać Biodegradowalna folia termokurczliwa spełniająca zaawansowane wymagania w zakresie zgodności. Marki stoją dziś przed coraz bardziej rygorystycznymi regionalnymi przepisami dotyczącymi tworzyw sztucznych. Wymagania w zakresie zrównoważonego rozwoju zmieniają się szybko na rynkach światowych. Należy zwrócić tutaj uwagę na ważne zastrzeżenie techniczne. Warianty biodegradowalne wymagają dokładnej walidacji temperaturowej. Ich temperatura topnienia znacznie różni się od standardowego POF. Należy odpowiednio ponownie skalibrować ustawienia tunelu.
Możesz także wykorzystać dźwignię Niestandardowa folia termokurczliwa . Ta strategia zapewnia dokładne szerokości rolek dla określonych wymiarów produktu. Niestandardowy rozmiar zasadniczo eliminuje nadmierne owinięcie. Nadmiar materiału bezpośrednio powoduje najgorsze uszy psa i problemy ze śledzeniem. Idealne wymiary usprawniają całą linię szybkiego pakowania.
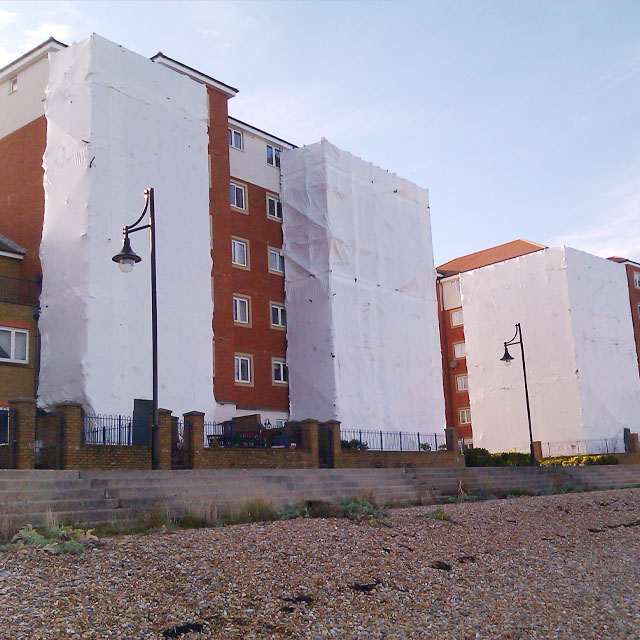
Opakowania przemysłowe wymagają zupełnie innego podejścia diagnostycznego. W tym sektorze inaczej postrzegamy problem biznesowy. Ochrona na zewnątrz musi stawić czoła wyjątkowym stresorom fizycznym. Zastosowania morskie i okłady na masywne rusztowania codziennie muszą mierzyć się z trudnymi warunkami pogodowymi. Opakowania na przenośnikach detalicznych nigdy nie są narażone na działanie silnych wiatrów ani ujemnych temperatur otoczenia.
Awarie spawalnicze w terenie stwarzają ogromne zagrożenie dla bezpieczeństwa. Podstawowy objaw jest niezaprzeczalny. Grube spoiny oddzielają się całkowicie pod dużym obciążeniem wiatrem. Przyczyna techniczna ujawnia zwodniczą praktykę branżową. Standard Folia termokurczliwa o dużej wytrzymałości powinna zawierać czysty polietylen o małej gęstości (LDPE). Czysty LDPE doskonale topi się pod wpływem standardowego ciepła aplikatora.
Jednak budżetowi producenci często idą na skróty. Celowo mieszają się z MDPE lub HDPE. Robią to, aby przyspieszyć wytłaczanie fabryczne. Używają tych tanich mieszanek do stabilizacji ogromnych pęcherzyków folii podczas produkcji. To w tajemnicy podnosi temperaturę topnienia tworzywa sztucznego. Podwyższa krytyczną temperaturę topnienia znacznie przekraczającą to, co mogą prawidłowo stopić standardowe opalarki operatora. Operatorom wydaje się, że bezpiecznie uszczelniają plastik. W rzeczywistości osiągają jedynie bardzo delikatną przyczepność powierzchniową.
Rozwiązanie, które można zastosować, wymaga ścisłej odpowiedzialności dostawcy. Żądaj certyfikatów czystego LDPE bezpośrednio od swoich dostawców. W terenie należy upewnić się, że operatorzy zachowują bezpieczną odległość opalarki wynoszącą 30–40 cm. Zatrzymaj całkowicie instalację, jeśli prędkość wiatru w otoczeniu przekracza 20 mil na godzinę. Wiatr natychmiast chłodzi nagrzany plastik. Chłodzenie to niszczy integralność spoiny przed jej utwardzeniem.
Realia wdrożeniowe decydują o Twoim długoterminowym sukcesie. Konserwacja reaktywna w agresywny sposób niszczy ogólną efektywność sprzętu (OEE). Nie możesz czekać, aż krytyczne maszyny się zepsują. Wdrożenie rygorystycznych zasad utrzymania jest absolutnie obowiązkowe w przypadku operacji wymagających dużych prędkości.
Należy ustalić krytyczne SOP konserwacji. Twoje zespoły potrzebują jasnych, codziennych wytycznych. Skoncentruj się na następujących trzech obszarach operacyjnych:
Pielęgnacja ostrza: Gorące noże czyścić wyłącznie miękką, nieścierną szmatką. Tę czynność należy wykonać, gdy temperatura jest jeszcze wysoka. Ostrze powinno zarejestrować temperaturę powyżej 70°C (158°F). Czyszczenie całkowicie zimnych ostrzy spowoduje nieodwracalne usunięcie ochronnej powłoki teflonowej. Uszkodzony teflon gwarantuje anielskie włosy i postrzępione, rozdwojone uszczelki.
Układy pneumatyczne: Stale monitoruj misy filtrów regulatora powietrza. Opróżnij je natychmiast, gdy poziom wody w zbiorniku osiągnie 2/3 pojemności. Wilgoć dostająca się do przewodów pneumatycznych powoduje nagłe spadki ciśnienia podczas zaciskania szczęk. Nierównomierne ciśnienie powietrza prowadzi bezpośrednio do słabych uszczelek.
Zarządzanie statyką: Elektryczność statyczna powoduje ogromne codzienne bóle głowy. Powoduje ekstremalne problemy z sklejaniem i blokowaniem filmu. Zapewnia także operatorom bolesne wstrząsy maszynowe. Rozwiń problemy z przywieraniem, zapewniając prawidłowe uziemienie trójfazowe. Użyj antystatycznego blichtru nałożonego na wszystkie punkty kontaktowe o wysokim tarciu.
Element maszyny |
Krytyczne działanie konserwacyjne |
Wymagana częstotliwość |
|---|---|---|
Ostrza uszczelniające |
Wycierać miękką szmatką (upewnić się, że temperatura >70°C). |
Codziennie / Koniec zmiany |
Filtry pneumatyczne |
Ręcznie spuść wilgoć przy 2/3 pojemności. |
Tygodnik |
Taśmy teflonowe |
Sprawdź wizualnie pod kątem śladów zużycia i przypaleń. |
Tygodnik |
Uziemienie statyczne |
Sprawdź integralność blichtru i przewody uziemiające. |
Miesięczny |
Pasy przenośnikowe |
Wydmuchaj resztki plastiku za pomocą sprężonego powietrza. |
Codziennie |
Skuteczne pakowanie w folię termokurczliwą zależy w dużej mierze od ścisłej równowagi technicznej. Należy dokładnie dostosować mechaniczny model 3T/P do pozyskiwania materiałów o wysokiej tolerancji. Ignorowanie jednego elementu gwarantuje katastrofalną awarię w drugim.
Oto kolejne, bardzo przydatne kroki:
Przeprowadź w tym kwartale kompleksowy audyt poziomu złomowania na wszystkich liniach.
Natychmiast wykonaj „Jednominutowy test pustego worka” w przypadku problematycznych zgrzewarek.
Już dziś poproś o szczegółowe arkusze specyfikacji od obecnych dostawców folii.
Sprawdź dokładną konsystencję grubości i zażądaj absolutnych certyfikatów czystości żywicy.
Odp.: Rozpocznij od absolutnego minimalnego progu temperatury maszyny. Zwiększaj temperaturę precyzyjnie w krokach co 5–20°F. Po każdej regulacji należy przeprowadzić próbę uszczelnienia. Przestań zwiększać temperaturę, gdy uszczelka będzie się utrzymywać stale, bez wytwarzania anielskich włosków i widocznego dymu.
Odp.: Kondensacja jest spowodowana nieodpowiednimi mikroperforacjami. Bez wystarczającej liczby otworów fizycznych folia zatrzymuje wilgoć z otoczenia podczas szybkiego procesu nagrzewania. Ten problem wymaga natychmiastowego przejścia na odpowiednio wentylowaną folię POF zaprojektowaną specjalnie dla produktów spożywczych o dużej zawartości wilgoci.
Odp.: Zjawisko to zwykle oznacza poważną awarię magazynu. Kiedy temperatura otoczenia podczas przechowywania przekracza 32°C, cienkie warstwy plastiku zaczynają przedwcześnie się topić. Zawsze przechowuj rolki folii zbiorczej w pomieszczeniach o kontrolowanym klimacie, całkowicie z dala od bezpośredniego światła słonecznego.


