
Visningar: 0 Författare: Webbplatsredaktör Publiceringstid: 2026-04-20 Ursprung: Plats


Flaskhalsar i förpackningar förstör i tysthet vinstmarginalerna inom tillverkningssektorn. Oplanerade stillestånd och skyhöga produktskador plågar ständigt höghastighetsproduktionslinjer. En primär boven bakom dessa störningar är Värmekrympplastfel . Operatörer skyller ofta på maskineriet när det går fel. Men klumpiga byten och grundläggande operatörsfel står faktiskt för den stora majoriteten av linjestoppen. Feldiagnostisering av dessa förpackningsproblem skapar massivt materialavfall som kan undvikas. Vi måste gå bort från reaktiva gissningar omedelbart. Vi kommer att tillämpa ett systematiskt, evidensbaserat diagnostiskt ramverk för din verksamhet. Du kommer att lära dig att korrekt isolera om fel härrör från maskinkalibrering, operatörsfel eller dolda materialdefekter. Vi lovar att se förbi ytliga korrigeringar. Istället kommer vi att noggrant ta itu med de exakta kemiska och mekaniska grundorsakerna till krympfilmsfel. Du kan äntligen sluta justera rattarna i blindo.
3T/P-regeln: 99 % av tätnings- och krympningsproblemen härrör från felkalibrerad temperatur, tid (uppehåll) eller tryck.
Symptom Samtidig förekomst: Synfel inträffar sällan isolerat (t.ex. kråkfötter följer nästan alltid hundöron).
Materialbedrägeri: Upprepade misslyckanden beror ofta på inkonsekvent filmtjocklek eller hemliga hartsblandningar, inte bara maskininställningar.
Förebyggande vs. reaktiv: Rutinmässiga SOP:er, såsom temperaturspecifik bladrengöring och statisk jordning, förhindrar de mest katastrofala tätningsfelen.
Tekniker slösar ofta bort timmar på att justera tunneltemperaturerna. De antar att maskinen saknar värme. Det faktiska problemet är vanligtvis en enkel film-till-produkt storleksfel. Vi måste formulera affärsproblemet ordentligt här. Att justera värmen för att åtgärda en storleksfel överensstämmer skadar din produkt. Det slösar också bort värdefulla driftstimmar.
Du behöver en pålitlig utvärderingskriterier. Vi använder testet 'One-Minute Empty Bag'. Denna enkla procedur isolerar den verkliga grundorsaken direkt. Utför testet med dessa specifika steg:
Kör maskinens cykel utan någon produkt inuti omslagsområdet.
Låt förseglingsbackarna skapa en helt tom förseglad påse.
Ta bort den tomma påsen och inspektera omkretstätningarna noggrant.
Om den tomma tätningen förblir helt intakt är din maskinkalibrering bra. Problemet ligger helt och hållet i produktstorlek eller övergripande filmdimensioner. Om den tomma tätningen misslyckas eller uppvisar änglahår är problemet strikt mekaniskt. Du måste omedelbart undersöka dina klämmor, värmeelement eller skärblad.
Därefter tillämpar vi 3 Variables Framework. Du måste systematiskt granska temperatur, tid och tryck. Dessa tre element styr hela förpackningens ekosystem. Vi organiserade granskningsparametrarna i diagnostikdiagrammet nedan.
Variabel |
Revisionsmetod |
Målområde/mål |
|---|---|---|
Temperatur |
Sweet spot testning |
Justera värmen i steg om 5-20°F tills plasten smälter rent. |
Tid (uppehåll) |
Cykeltidskontroll |
Standard käkuppehållstider bör vara strikt mellan 0,3–3 sekunder. |
Tryck |
Papperstest |
Uppnå enhetlig kläminriktning över hela käftlängden. |
För att utföra papperstestet, placera ett standardark mellan förseglingsbackarna. Stäng dem manuellt. Du bör se ett jämnt intryck över hela sidan. Ojämna märken indikerar kraftigt felinriktade klämmor. Du måste justera dem innan du kör produktion.
Slutligen, använd vår tumregel för spårning. Använd metoden 'Follow the Wrinkles' när filmen är felinriktad på transportören. Arbeta bakåt från tvärtätningen. Spåra filmbanan uppströms. Denna visuella spårning pekar ut den exakta rullen eller spännaren som orsakar sidodriften.
Risk: Detta fel leder direkt till katastrofala transitskador. Det förstör detaljhandelshyllans integritet helt. Delade tätningar utsätter din inre produkt för smuts och fukt.
Grundorsak: Otillräckligt klämtryck är en vanlig bov. Sliten teflontejp skapar också massiva svaga punkter. Ibland laddar operatörer film helt för tunn för produktens totala vikt.
Åtgärdsfix: Kalibrera om käktrycket omedelbart med hjälp av papperstestet. Byt ut avskalad teflontejp. Granska dina filmspecifikationer. Du måste säkerställa tillräcklig bärighet för tyngre gods.
Symtom: Hundens öron visar sig som oskrympta triangulära hörn. Kråksparkar är fina rynkor som strålar utåt från kanterna. Dessa synfel inträffar sällan isolerat.
Rotorsak: Otillräcklig värme inne i tunneln orsakar hundöron. Dåligt luftflöde begränsar jämn krympning. För stor filmbredd skapar för mycket löst material för maskinen att hantera.
Åtgärdsfix: Öka din tunneltemperatur gradvis. Vrid upp fläkthastigheten för att fördela luften jämnt. Du bör också minska din rullbredd. Att lösa upp hundörat eliminerar i allmänhet kråkfötterna automatiskt.
Symptom: Du kommer att märka runda eller ovala mönster på förpackningen. De visas som lokaliserad oskrympt film på plana produktytor. Paketet ser ojämnt och oprofessionellt ut.
Grundorsak: Värmebrist är den primära frågan här. Ett lufthastighetsfall inuti krympkammaren orsakar också fiskögon. Plasten når helt enkelt aldrig sin önskade aktiveringspunkt.
Åtgärdsfix: Minska din transportbandshastighet. Denna åtgärd ökar den totala värmeexponeringstiden. Låt produkten stanna längre inne i den termiska tunneln.
Symptom: Instängd uppvärmd luft gör att förpackningen sväller drastiskt. Det här är ballongflygning. Dragkedja hänvisar till blixtlåsliknande mikrotårar som löper längs huvudtätningslinjen.
Rotorsak: Ballongflygning indikerar saknade avgasventiler. Den varma luften har absolut ingenstans att fly. Dragkedja är resultatet av överdrivet tryck som appliceras av tapphjulsperforatorn.
Handlingsbar korrigering: Köp alltid förperforerad film från fabriken. Undvik manuell borrning till varje pris. Manuell borrning smälter de råa kanterna och orsakar allvarliga spänningsrevor. Minska trycket på ditt perforatorhjul om du måste använda en inline-enhet.
Symptom: Mikroskopiska plasttrådar sträcker sig över ditt maskineri. De drar mellan den krympande filmen och det varma tätningsbladet. De ser precis ut som fina spindelnät.
Rotorsak: Felaktig bladtemperatur orsakar denna partiella smältning. Polymeransamling på den heta kniven är en annan mycket vanlig trigger.
Åtgärdsfix: Justera din förseglingstemperatur något. Implementera rigorösa SOP:er för bladrengöring. Håll dina varma element helt fläckfria.
En hög defektfrekvens är inte alltid ett användarfel. Ibland är själva råvaran djupt defekt. Du måste utvärdera filmkvaliteten noggrant. Utmana dina leverantörer på deras punkttjocklekstoleranser. Branschstandarden anger att dessa parametrar inte bör överstiga +/- 10 %. Variationer utanför detta område orsakar ojämn krympning. De genererar också oförutsägbara svaga tätningar.
Vi måste avslöja de dolda kostnaderna för äldre material. Att fortsätta använda skör PVC orsakar återkommande operationshuvudvärk. Det är inte godkänt för direkt kontakt med livsmedel. PVC skapar ihållande hundöron. Det lider också av snabb kristallisation. Filmen spricker bokstavligen vid beröring efter förpackning. Uppgradering till tvärbunden POF minskar skrotavfallet avsevärt. Det förbättrar också avsevärt hyllpresentationen av premiumbutiker.
Överväg strategiska materialuppgraderingar för din moderna verksamhet. Bedöma Biologiskt nedbrytbar krympplast för avancerade krav. Varumärken möter allt strängare regionala plastmandat idag. Hållbarhetskraven förändras snabbt på globala marknader. Notera en viktig teknisk varning här. Biologiskt nedbrytbara varianter kräver noggrann temperaturvalidering. Deras smältpunkter skiljer sig markant från standard POF. Du måste kalibrera om dina tunnelinställningar därefter.
Du kan också utnyttja Anpassad värmekrympplast . Denna strategi säkerställer exakta rullbredder för dina specifika produktdimensioner. Anpassad storlek eliminerar i grunden överflödigt omslag. Överskott av material orsakar direkt de värsta hundöronen och spårningsproblem. Perfekt storlek effektiviserar hela din höghastighetsförpackningslinje.
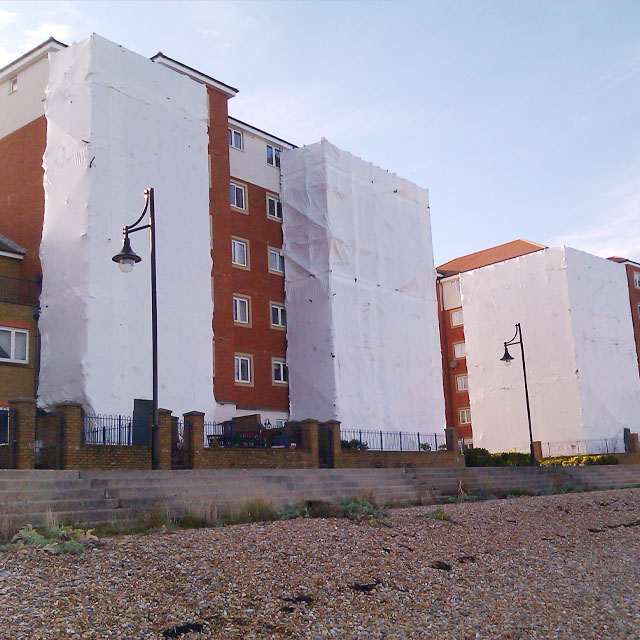
Industriella förpackningar kräver ett helt annat diagnostiskt tillvägagångssätt. Vi formulerar affärsproblemet på olika sätt i denna sektor. Inneslutning utomhus står inför unika fysiska påfrestningar. Marina applikationer och massiva ställningar kämpar mot hårt väder dagligen. Detaljhandelstransportörsförpackningar utsätts aldrig för höga vindar eller minusgrader.
Svetsfel på fältet innebär stora säkerhetsrisker. Det primära symtomet är obestridligt. Tjocka svetsar separeras helt under kraftig vindbelastning. Den tekniska grundorsaken avslöjar en vilseledande branschpraxis. Standard Heavy Duty Shrink Wrap bör innehålla ren lågdensitetspolyeten (LDPE). Ren LDPE smälter perfekt under standard applikatorvärme.
Men budgettillverkare skär ofta ner hörnen. De blandas medvetet i MDPE eller HDPE. De gör detta för att påskynda fabriksextruderingen. De använder dessa billiga blandningar för att stabilisera enorma filmbubblor under tillverkningen. Detta höjer i hemlighet plastsmältpunkten. Det pressar den kritiska smältpunkten långt bortom vad standardvärmepistoler för operatörer kan smälta ordentligt. Operatörerna tror att de tätar plasten ordentligt. I verkligheten uppnår de bara en mycket ömtålig ytklibbighet.
Den handlingsbara lösningen kräver strikt leverantörsansvar. Kräv rena LDPE-certifieringar direkt från dina leverantörer. På fältet, se till att operatörerna håller ett strikt avstånd på 30-40 cm värmepistol. Stoppa din installation helt om omgivande vindhastigheter överstiger 20 mph. Vinden kyler den uppvärmda plasten omedelbart. Denna kylning förstör svetsintegriteten innan den härdar.
Implementeringsverkligheten dikterar din långsiktiga framgång. Reaktivt underhåll förstör aggressivt den totala utrustningens effektivitet (OEE). Du kan inte vänta på att kritiska maskiner går sönder. Att implementera en strikt underhållsbaslinje är absolut obligatorisk för höghastighetsoperationer.
Du måste upprätta SOP:er för kritiskt underhåll. Dina team behöver tydliga, dagliga direktiv. Fokusera intensivt på följande tre verksamhetsområden:
Skötsel av blad: Rengör varma knivar endast med en mjuk trasa utan slipmedel. Du måste utföra denna åtgärd när temperaturen fortfarande är varm. Bladet ska registreras över 70°C (158°F). Rengöring av helt kalla blad kommer irreversibelt att ta bort den skyddande teflonbeläggningen. Skadat teflon garanterar änglahår och taggiga delade tätningar.
Pneumatiska system: Övervaka dina luftregulatorfilterskålar konstant. Töm dem omedelbart när interna vattennivåer når 2/3 kapacitet. Fukt som kommer in i de pneumatiska ledningarna orsakar plötsliga tryckfall under käftklämning. Inkonsekvent lufttryck leder direkt till svaga tätningar.
Statisk hantering: Statisk elektricitet orsakar massiv daglig huvudvärk. Det orsakar extrema problem med klibbning och filmblockering. Det ger också smärtsamma maskinstötar till förare. Avlägsna problem med fastsättning genom att säkerställa korrekt trefasjordning. Använd antistatiskt glitter draperat på alla högfriktionskontaktpunkter.
Maskinkomponent |
Kritisk underhållsåtgärd |
Obligatorisk frekvens |
|---|---|---|
Tätningsblad |
Torka av med en mjuk trasa (se till att temperaturen är >70°C). |
Dagligt / Slut på skift |
Pneumatiska filter |
Töm bort fukt manuellt med 2/3 kapacitet. |
Varje vecka |
Teflon tejp |
Inspektera visuellt för slitage och brännmärken. |
Varje vecka |
Statisk jordning |
Kontrollera glitterintegritet och jordledningar. |
Månatlig |
Transportband |
Blås bort plastskräp med hjälp av tryckluft. |
Dagligen |
Framgångsrik krympförpackning är starkt beroende av strikt teknisk balans. Du måste noggrant rikta in den mekaniska 3T/P-modellen med materialförsörjning med hög tolerans. Att ignorera ett element garanterar ett katastrofalt misslyckande i det andra.
Här är dina mycket handlingskraftiga nästa steg:
Genomför en omfattande granskning av skrotpriset på alla linjer detta kvartal.
Utför 'One-Minute Empty Bag Test' omedelbart på problematiska förseglare.
Begär detaljerade specifikationsblad från dina nuvarande filmleverantörer idag.
Verifiera exakt tjocklekskonsistens och kräv certifieringar av absolut hartsrenhet.
S: Börja vid maskinens absoluta lägsta temperaturtröskel. Öka värmen exakt i steg om 5-20°F. Kör en testtätning efter varje justering. Sluta öka temperaturen när tätningen håller konsekvent utan att producera änglahår eller synlig rök.
S: Kondensering orsakas av otillräckliga mikroperforeringar. Utan tillräckligt med fysiska hål, fångar filmen omgivande fukt inuti under den snabba uppvärmningsprocessen. Det här problemet kräver att du omedelbart byter till en ordentligt ventilerad POF-film som är designad speciellt för livsmedelsprodukter med hög fuktighet.
S: Detta fenomen är vanligtvis ett allvarligt fel i lagerlagringen. När omgivande lagringstemperaturer överstiger 90°F (32°C), börjar de tunna plastskikten smälta samman i förtid. Förvara alltid dina bulkfilmsrullar i klimatkontrollerade miljöer helt borta från direkt solljus.


