Kesesakan pembungkusan secara senyap memusnahkan margin keuntungan merentas sektor pembuatan. Masa henti yang tidak dirancang dan kadar kerosakan produk yang melambung tinggi sentiasa melanda barisan pengeluaran berkelajuan tinggi. Penyebab utama di sebalik gangguan ini ialah Kegagalan Balutan Pengecutan Haba . Pengendali sering menyalahkan jentera apabila berlaku masalah. Walau bagaimanapun, pertukaran kikuk dan ralat operator asas sebenarnya menyumbang kepada sebahagian besar pemberhentian talian. Kesilapan mendiagnosis isu pembungkusan ini menghasilkan sisa bahan yang besar dan boleh dielakkan. Kita mesti segera menjauhi tekaan reaktif. Kami akan menggunakan rangka kerja diagnostik berasaskan bukti yang sistematik pada operasi anda. Anda akan belajar untuk mengasingkan dengan betul sama ada kegagalan berpunca daripada penentukuran jentera, ralat operator atau kecacatan bahan tersembunyi. Kami berjanji untuk melihat masa lalu pembaikan cetek. Sebaliknya, kami akan menangani secara menyeluruh punca kimia dan mekanikal yang tepat bagi kegagalan filem pengecutan. Anda akhirnya boleh berhenti mengubah dail secara membuta tuli.
Pengambilan Utama
Peraturan 3T/P: 99% isu pengedap dan pengecutan berpunca daripada Suhu, Masa (dwell) atau Tekanan yang tidak dikalibrasi.
Gejala Berlaku bersama: Kecacatan penglihatan jarang berlaku secara berasingan (cth, kaki gagak hampir selalu mengiringi telinga anjing).
Penipuan Bahan: Kegagalan berulang sering berpunca daripada ketebalan filem yang tidak konsisten atau adunan resin yang tidak didedahkan, bukan hanya tetapan mesin.
Pencegahan vs. Reaktif: SOP rutin, seperti pembersihan bilah khusus suhu dan pembumian statik, menghalang kegagalan pengedap yang paling dahsyat.
Garis Dasar Diagnostik: Mesin Pengasing lwn. Bahan
Juruteknik sering membuang masa untuk mengubah suhu terowong. Mereka menganggap mesin kekurangan haba. Masalah sebenar biasanya adalah ketidakpadanan saiz filem-ke-produk yang mudah. Kita mesti merangka masalah perniagaan dengan betul di sini. Melaraskan haba untuk membetulkan ketidakpadanan saiz merosakkan produk anda. Ia juga membazirkan waktu operasi yang berharga.
Anda memerlukan kriteria penilaian yang boleh dipercayai. Kami menggunakan ujian 'Beg Kosong Satu Minit'. Prosedur mudah ini mengasingkan punca sebenar serta-merta. Lakukan ujian menggunakan langkah khusus ini:
Jalankan kitaran mesin tanpa sebarang produk di dalam kawasan pembalut.
Benarkan rahang pengedap membuat beg tertutup sepenuhnya.
Keluarkan beg kosong dan periksa pengedap perimeter dengan teliti.
Jika meterai kosong kekal utuh, penentukuran mesin anda adalah baik. Isunya terletak sepenuhnya pada saiz produk atau dimensi keseluruhan filem. Jika meterai kosong gagal atau mempamerkan rambut malaikat, isunya adalah mekanikal sepenuhnya. Anda mesti segera menyiasat pengapit, elemen pemanas atau bilah pemotong anda.
Seterusnya, kami menggunakan Rangka Kerja 3 Pembolehubah. Anda mesti mengaudit Suhu, Masa dan Tekanan secara sistematik. Ketiga-tiga elemen ini mengawal keseluruhan ekosistem pembungkusan. Kami menyusun parameter audit ke dalam carta diagnostik di bawah.
Pembolehubah |
Kaedah Audit |
Julat Sasaran / Matlamat |
Suhu |
Ujian titik manis |
Laraskan haba dalam kenaikan 5-20°F sehingga plastik bercantum dengan bersih. |
Masa (Dwell) |
Semakan masa kitaran |
Masa diam rahang standard hendaklah berada di antara 0.3–3 saat. |
Tekanan |
Ujian kertas |
Mencapai penjajaran pengapit seragam merentasi keseluruhan panjang rahang. |
Untuk melaksanakan ujian kertas, letakkan helaian kertas standard di antara rahang meterai. Tutupnya secara manual. Anda sepatutnya melihat tera yang sekata merentas seluruh halaman. Tanda yang tidak rata menunjukkan pengapit yang tidak sejajar dengan teruk. Anda mesti menjajarkannya semula sebelum menjalankan pengeluaran.
Akhir sekali, gunakan peraturan penjejakan kami. Apabila filem tidak sejajar pada penghantar, gunakan kaedah 'Ikuti Kedutan'. Bekerja ke belakang dari kedap silang. Jejaki laluan filem ke hulu. Penjejakan visual ini menentukan penggelek atau penegang tepat yang menyebabkan hanyutan sisi.
Mendiagnosis dan Membetulkan 6 Kecacatan Pembungkusan Paling Biasa
Meterai Pemisah (Kegagalan Kos Tertinggi)
Risiko: Kegagalan ini membawa terus kepada kerosakan transit bencana. Ia merosakkan integriti rak runcit sepenuhnya. Pengedap terbelah mendedahkan produk dalaman anda kepada kotoran dan lembapan.
Punca Akar: Tekanan pengapit yang tidak mencukupi adalah punca yang kerap. Pita Teflon yang dipakai juga menghasilkan bintik-bintik lemah yang besar. Kadangkala, pengendali memuatkan filem terlalu nipis sepenuhnya untuk berat produk.
Pembetulan Boleh Tindakan: Ukur semula tekanan rahang anda dengan segera menggunakan ujian kertas. Gantikan pita Teflon yang dilucutkan. Audit spesifikasi filem anda. Anda mesti memastikan kapasiti galas beban yang mencukupi untuk barangan yang lebih berat.
Telinga Anjing & Kaki Gagak
Gejala: Telinga anjing nyata sebagai sudut segi tiga yang tidak mengecil. Kaki gagak adalah kedutan halus yang memancar keluar dari tepi. Kecacatan visual ini jarang berlaku secara berasingan.
Punca Akar: Haba yang tidak mencukupi di dalam terowong menyebabkan telinga anjing. Aliran udara yang lemah mengehadkan pengecutan seragam. Lebar filem yang berlebihan menghasilkan terlalu banyak bahan longgar untuk dikendalikan oleh mesin.
Pembetulan Boleh Tindakan: Tingkatkan suhu terowong anda secara beransur-ansur. Naikkan kelajuan kipas untuk mengedarkan udara sama rata. Anda juga harus mengurangkan lebar gulungan anda. Menyelesaikan telinga anjing secara amnya menghilangkan kaki gagak secara automatik.
Mata Ikan
Gejala: Anda akan melihat corak bulat atau bujur pada bungkusan. Ia kelihatan sebagai filem tidak kecut setempat pada permukaan produk rata. Pakej itu kelihatan bergelombang dan tidak profesional.
Punca Punca: Kekurangan haba adalah isu utama di sini. Penurunan halaju udara di dalam ruang pengecutan juga menyebabkan mata ikan. Plastik itu tidak pernah mencapai titik pengaktifan yang diperlukan.
Pembetulan Boleh Tindakan: Kurangkan kelajuan penghantar anda. Tindakan ini meningkatkan jumlah masa pendedahan haba. Biarkan produk tinggal lebih lama di dalam terowong haba.
Belon & Zip
Simptom: Udara panas yang terperangkap menyebabkan bungkusan membengkak secara drastik. Ini adalah belon. Zip merujuk kepada koyakan mikro seperti zip yang mengalir di sepanjang garis pengedap utama.
Punca Akar: Belon menunjukkan lubang ekzos hilang. Udara panas sama sekali tidak ada tempat untuk melarikan diri. Zip terhasil daripada tekanan berlebihan yang dikenakan oleh penebuk roda pin.
Pembetulan Boleh Tindakan: Sentiasa dapatkan filem pra-berlubang dari kilang. Elakkan penggerudian manual pada semua kos. Penggerudian manual mencairkan tepi mentah dan menyebabkan koyak tekanan yang teruk. Kurangkan tekanan roda perforator anda jika anda mesti menggunakan peranti sebaris.
Rambut Malaikat
Gejala: Benang plastik mikroskopik meregangkan mesin anda. Mereka menarik antara filem yang mengecut dan bilah pengedap panas. Mereka kelihatan seperti sarang labah-labah yang halus.
Punca Akar: Suhu bilah yang tidak betul menyebabkan pencairan separa ini. Pembentukan polimer pada pisau panas adalah satu lagi pencetus yang sangat biasa.
Pembetulan Boleh Tindakan: Laraskan suhu pengedap anda ke bawah sedikit. Laksanakan SOP pembersihan bilah yang ketat. Pastikan unsur panas anda benar-benar bersih.
Kegagalan Bahan: Ralat Operator atau Kecacatan Penjual?
Kadar kecacatan yang tinggi tidak selalunya ralat pengguna. Kadang-kadang bahan mentah itu sendiri sangat cacat. Anda mesti menilai kualiti filem dengan teliti. Cabar pembekal anda mengenai toleransi ketebalan tempat mereka. Piawaian industri menetapkan parameter ini tidak boleh melebihi +/- 10%. Variasi di luar julat ini menyebabkan pengecutan tidak sekata. Mereka juga menghasilkan meterai lemah yang tidak dapat diramalkan.
Kita mesti mendedahkan kos tersembunyi bahan warisan. Meneruskan penggunaan PVC rapuh menyebabkan sakit kepala operasi berulang. Ia tidak diluluskan untuk sentuhan langsung dengan makanan. PVC mencipta telinga anjing yang berterusan. Ia juga mengalami penghabluran yang cepat. Filem ini benar-benar hancur apabila disentuh selepas pembungkusan. Menaik taraf kepada POF bersilang mengurangkan sisa sekerap secara besar-besaran. Ia juga meningkatkan persembahan rak runcit premium dengan ketara.
Pertimbangkan peningkatan bahan strategik untuk operasi moden anda. Menilai Bungkus Pengecutan Biodegradasi untuk keperluan pematuhan lanjutan. Jenama menghadapi mandat plastik serantau yang semakin ketat hari ini. Keperluan kemampanan berubah dengan pantas merentas pasaran global. Perhatikan kaveat teknikal penting di sini. Varian biodegradasi memerlukan pengesahan suhu yang teliti. Titik cair mereka berbeza dengan ketara daripada POF standard. Anda mesti menentukur semula tetapan terowong anda dengan sewajarnya.
Anda juga boleh memanfaatkan Balutan Pengecutan Haba Tersuai . Strategi ini memastikan lebar gulungan yang tepat untuk dimensi produk khusus anda. Saiz tersuai pada asasnya menghapuskan overwrap berlebihan. Bahan berlebihan secara langsung menyebabkan telinga anjing terburuk dan isu penjejakan. Saiz yang sempurna menyelaraskan keseluruhan barisan pembungkusan berkelajuan tinggi anda.
Menyelesaikan Masalah Bungkus Pengecutan Perindustrian dan Tugas Berat
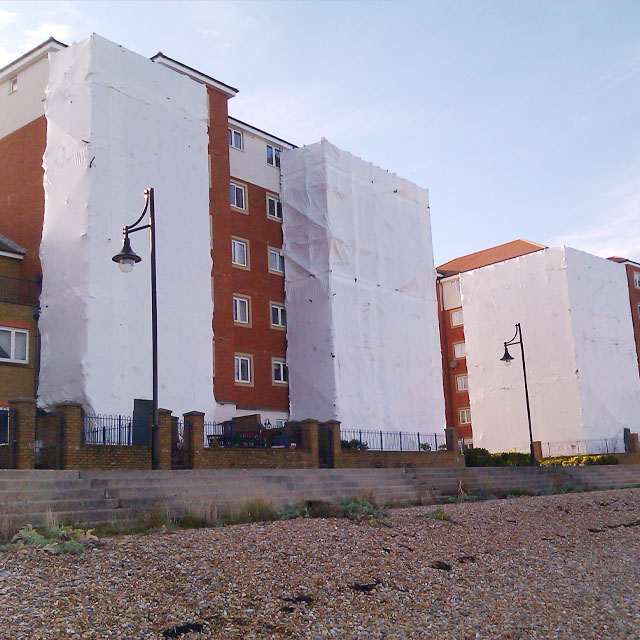
Pembungkusan industri memerlukan pendekatan diagnostik yang jauh berbeza. Kami merangka masalah perniagaan secara berbeza dalam sektor ini. Penahanan luar menghadapi tekanan fizikal yang unik. Aplikasi marin dan pembalut perancah besar-besaran melawan cuaca buruk setiap hari. Pembungkusan penghantar runcit tidak pernah menghadapi angin kencang atau suhu ambien yang membeku.
Kegagalan kimpalan di lapangan menimbulkan risiko keselamatan yang besar. Gejala utama tidak dapat dinafikan. Kimpalan tebal diasingkan sepenuhnya di bawah beban angin yang berat. Punca teknikal mendedahkan amalan industri yang menipu. Standard Balutan Pengecutan Tugas Berat hendaklah mengandungi polietilena berketumpatan rendah tulen (LDPE). LDPE tulen bercantum dengan sempurna di bawah haba aplikator standard.
Walau bagaimanapun, pengeluar bajet sering memotong sudut. Mereka sengaja bercampur dalam MDPE atau HDPE. Mereka melakukan ini untuk mempercepatkan penyemperitan kilang. Mereka menggunakan adunan murah ini untuk menstabilkan gelembung filem yang besar semasa pembuatan. Ini secara rahsia meningkatkan takat cair plastik. Ia menolak titik lebur kritikal jauh melebihi apa yang boleh dicantumkan dengan betul oleh senapang haba operator standard. Pengendali fikir mereka menutup plastik dengan selamat. Pada hakikatnya, mereka hanya mencapai tack permukaan yang sangat rapuh.
Pembetulan yang boleh diambil tindakan memerlukan akauntabiliti vendor yang ketat. Tuntut pensijilan LDPE tulen terus daripada pembekal anda. Di lapangan, pastikan pengendali mengekalkan jarak senapang haba 30-40cm yang ketat. Hentikan pemasangan anda sepenuhnya jika kelajuan angin ambien melebihi 20mph. Angin menyejukkan plastik yang dipanaskan serta-merta. Penyejukan ini memusnahkan integriti kimpalan sebelum ia sembuh.
Penyelenggaraan Peralatan Proaktif untuk Menghapuskan Masa Henti Berulang
Realiti pelaksanaan menentukan kejayaan jangka panjang anda. Penyelenggaraan reaktif secara agresif memusnahkan Keberkesanan Peralatan Keseluruhan (OEE). Anda tidak boleh menunggu mesin kritikal rosak. Melaksanakan garis dasar penyelenggaraan yang ketat adalah wajib mutlak untuk operasi berkelajuan tinggi.
Anda mesti menetapkan SOP penyelenggaraan kritikal. Pasukan anda memerlukan arahan harian yang jelas. Fokus dengan teliti pada tiga bidang operasi berikut:
Penjagaan Bilah: Bersihkan pisau panas hanya dengan kain lembut dan tidak melelas. Anda mesti melakukan tindakan ini apabila suhu masih hangat. Bilah harus didaftarkan melebihi 70°C (158°F). Membersihkan bilah yang sejuk sepenuhnya akan menanggalkan salutan Teflon pelindung. Teflon yang rosak menjamin rambut malaikat dan meterai belah bergerigi.
Sistem Pneumatik: Pantau mangkuk penapis pengatur udara anda sentiasa. Toskan segera apabila paras air dalaman mencapai kapasiti 2/3. Kelembapan yang memasuki saluran pneumatik menyebabkan penurunan tekanan secara tiba-tiba semasa pengapit rahang. Tekanan udara yang tidak konsisten membawa terus kepada pengedap yang lemah.
Pengurusan Statik: Elektrik statik menyebabkan sakit kepala harian yang besar. Ia menyebabkan masalah melekat dan menyekat filem yang melampau. Ia juga memberikan kejutan mesin yang menyakitkan kepada pengendali. Buka gulungan masalah melekat dengan memastikan pembumian tiga fasa yang betul. Gunakan tinsel anti-statik yang disarungkan pada semua titik sentuhan geseran tinggi.
Komponen Mesin |
Tindakan Penyelenggaraan Kritikal |
Kekerapan yang Diperlukan |
Bilah Pengedap |
Lap dengan kain lembut (pastikan suhu >70°C). |
Harian / Tamat Syif |
Penapis Pneumatik |
Toskan kelembapan secara manual pada kapasiti 2/3. |
Mingguan |
Pita Teflon |
Periksa secara visual untuk kesan haus dan terbakar. |
Mingguan |
Pembumian Statik |
Periksa integriti tinsel dan wayar pembumian. |
Bulanan |
Tali Pinggang Penghantar |
Tiup serpihan plastik menggunakan udara termampat. |
Setiap hari |
Kesimpulan
Pembalut pengecutan yang berjaya sangat bergantung pada keseimbangan teknikal yang ketat. Anda mesti menyelaraskan model 3T/P mekanikal dengan teliti dengan penyumberan bahan bertoleransi tinggi. Mengabaikan satu elemen menjamin kegagalan bencana dalam yang lain.
Berikut ialah langkah seterusnya yang boleh diambil tindakan anda:
Jalankan audit kadar sekerap yang komprehensif merentas semua baris pada suku ini.
Lakukan 'Ujian Beg Kosong Satu Minit' dengan segera pada pengedap yang bermasalah.
Minta helaian spesifikasi terperinci daripada vendor filem semasa anda hari ini.
Sahkan ketekalan ketebalan yang tepat dan minta pensijilan ketulenan resin mutlak.
Soalan Lazim
S: Bagaimanakah cara saya mencari suhu pengedap yang optimum untuk gulungan filem pengecutan baharu?
A: Mulakan pada ambang suhu minimum mutlak mesin. Tingkatkan haba dengan tepat dalam kenaikan 5-20°F. Jalankan meterai ujian selepas setiap pelarasan tunggal. Berhenti meningkatkan suhu setelah meterai dipegang secara konsisten tanpa menghasilkan bulu malaikat atau asap yang kelihatan.
S: Mengapakah pemeluwapan terbentuk di dalam bungkusan susut makanan saya?
J: Pemeluwapan disebabkan oleh penebangan mikro yang tidak mencukupi. Tanpa lubang fizikal yang mencukupi, filem itu memerangkap kelembapan ambien di dalam semasa proses pemanasan yang cepat. Isu ini memerlukan beralih segera kepada filem POF yang dibuang dengan betul yang direka khusus untuk produk runcit dengan kelembapan tinggi.
S: Apakah yang menyebabkan gulungan shrink wrap melekat bersama (menyekat) sebelum terkena mesin?
A: Fenomena ini biasanya merupakan kegagalan penyimpanan gudang yang teruk. Apabila suhu penyimpanan ambien melebihi 90°F (32°C), lapisan plastik nipis mula bercantum lebih awal. Sentiasa simpan gulungan filem pukal anda dalam persekitaran terkawal iklim sepenuhnya dari cahaya matahari langsung.


