
Katselukerrat: 0 Tekijä: Site Editor Julkaisuaika: 2026-04-20 Alkuperä: Sivusto


Pakkauksen pullonkaulat tuhoavat hiljaisesti voittomarginaalit koko valmistussektorilla. Suunnittelemattomat seisokit ja jyrkät tuotevauriot vaivaavat jatkuvasti nopeita tuotantolinjoja. Pääsyyllinen näiden häiriöiden takana on Kutistekääreen viat . Kuljettajat syyttävät usein koneita, kun asiat menevät pieleen. Kuitenkin kömpelöt vaihdot ja peruskäyttäjävirheet muodostavat suurimman osan linjaseisokeista. Näiden pakkausongelmien virhediagnosointi aiheuttaa valtavaa, vältettävissä olevaa materiaalihävikkiä. Meidän on heti poistuttava reaktiivisesta arvailusta. Sovellamme toimintaasi systemaattista, näyttöön perustuvaa diagnostista viitekehystä. Opit eristämään kunnolla, johtuvatko viat koneen kalibroinnista, käyttäjän virheestä vai piilotetuista materiaalivioista. Lupaamme ohittaa pinnalliset korjaukset. Sen sijaan käsittelemme perusteellisesti kutistekalvon vikojen tarkat kemialliset ja mekaaniset syyt. Voit vihdoin lopettaa kellojen säätämisen sokeasti.
3T/P-sääntö: 99 % tiivistys- ja kutistumisongelmista johtuvat väärin kalibroidusta lämpötilasta, ajasta (viipymisestä) tai paineesta.
Oireen esiintyminen: Näköhäiriöt ilmenevät harvoin erikseen (esim. variksen jalat ovat melkein aina koiran korvien mukana).
Materiaalin pettäminen: Toistuvat viat johtuvat usein epäyhtenäisestä kalvonpaksuudesta tai paljastamattomista hartsisekoituksista, ei vain koneen asetuksista.
Ennaltaehkäisevä vs. reaktiivinen: Säännölliset SOP-toimenpiteet, kuten lämpötilakohtainen terien puhdistus ja staattinen maadoitus, estävät tuhoisimmat tiivistevauriot.
Teknikot tuhlaavat usein tunteja säätämällä tunnelin lämpötiloja. He olettavat, että koneessa ei ole lämpöä. Todellinen ongelma on yleensä yksinkertainen kalvon ja tuotteen välinen koon epäsuhta. Meidän on muotoiltava liiketoimintaongelma tässä oikein. Lämmön säätäminen kokoeron korjaamiseksi vahingoittaa tuotetta. Se myös hukkaa arvokkaita työtunteja.
Tarvitset luotettavat arviointikriteerit. Käytämme 'One-Minute Empty Bag' -testiä. Tämä yksinkertainen toimenpide eristää todellisen perimmäisen syyn välittömästi. Suorita testi käyttämällä näitä erityisiä vaiheita:
Suorita konesykli ilman tuotetta käärintäalueella.
Anna tiivistysleukojen muodostaa täysin tyhjä suljettu pussi.
Poista tyhjä pussi ja tarkasta kehätiivisteet huolellisesti.
Jos tyhjä tiiviste pysyy täysin ehjänä, koneen kalibrointi on kunnossa. Ongelma on kokonaan tuotteen mitoissa tai kalvon kokonaismitoissa. Jos tyhjä sinetti epäonnistuu tai siinä on enkelin karvoja, ongelma on täysin mekaaninen. Sinun on välittömästi tutkittava puristimet, lämmityselementit tai leikkuuterät.
Seuraavaksi käytämme 3 Variables Frameworkia. Sinun on tarkastettava järjestelmällisesti lämpötila, aika ja paine. Nämä kolme elementtiä ohjaavat koko pakkausekosysteemiä. Järjestimme tarkastusparametrit alla olevaan diagnostiikkakaavioon.
Muuttuva |
Tarkastusmenetelmä |
Tavoitealue/tavoite |
|---|---|---|
Lämpötila |
Sweet spot -testaus |
Säädä lämpöä 5–20 °F:n välein, kunnes muovi sulake puhtaaksi. |
Aika (viipyminen) |
Jakson ajoituksen tarkistus |
Normaalin leuan viipymäajan tulee olla tiukasti 0,3–3 sekuntia. |
Paine |
Paperi testi |
Saavuta tasainen puristin kohdistus koko leuan pituudella. |
Suorita paperitesti asettamalla tavallinen paperiarkki tiivisteen leukojen väliin. Sulje ne manuaalisesti. Sinun pitäisi nähdä tasainen vaikutelma koko sivulla. Epätasaiset merkit osoittavat vakavasti vääristyneitä puristimia. Sinun on kohdistettava ne uudelleen ennen tuotannon aloittamista.
Käytä lopuksi seuranta-nyrkkisääntöämme. Kun kalvo kohdistuu väärin kuljettimella, käytä 'Seuraa ryppyjä' -menetelmää. Neulo taaksepäin poikkitiivisteestä alkaen. Seuraa elokuvan polkua ylävirtaan. Tämä visuaalinen seuranta osoittaa tarkan rullan tai kiristimen, joka aiheuttaa sivuttaisliikkeen.
Riski: Tämä vika johtaa suoraan katastrofaalisiin kuljetusvaurioihin. Se pilaa vähittäiskaupan hyllyn eheyden kokonaan. Jaetut tiivisteet altistavat sisäisen tuotteesi lialle ja kosteudelle.
Perussyy: Riittämätön puristuspaine on usein syyllinen. Kulunut teflonteippi luo myös massiivisia heikkoja kohtia. Joskus käyttäjät lataavat kalvon kokonaan liian ohueksi tuotteen painoon nähden.
Toimiva korjaus: Kalibroi leukapaine välittömästi uudelleen paperitestin avulla. Vaihda kuorittu teflonteippi. Tarkista elokuvasi tekniset tiedot. Sinun on varmistettava riittävä kantavuus raskaammille tavaroille.
Oire: Koiran korvat ilmenevät kutistumattomina kolmiokulmina. Varis jalat ovat hienoja ryppyjä, jotka säteilevät ulospäin reunoista. Nämä visuaaliset viat esiintyvät harvoin erikseen.
Perussyy: Riittämätön lämpö tunnelin sisällä aiheuttaa koiran korvia. Huono ilmavirtaus rajoittaa tasaista kutistumista. Liian suuri kalvon leveys luo liian paljon irtonaista materiaalia, jota kone voi käsitellä.
Toimiva korjaus: Nosta tunnelin lämpötilaa asteittain. Lisää tuulettimen nopeutta, jotta ilma jakautuu tasaisesti. Sinun tulisi myös pienentää rullan leveyttä. Koiran korvan ratkaiseminen eliminoi yleensä variksen jalat automaattisesti.
Oire: Huomaat pakkauksessa pyöreitä tai soikeita kuvioita. Ne näkyvät paikallisina kutistumattomina kalvoina tasaisilla tuotepinnoilla. Paketti näyttää kuoppaiselta ja epäammattimaiselta.
Perimmäinen syy: Lämmönpuute on ensisijainen ongelma tässä. Ilmannopeuden lasku kutistuskammion sisällä aiheuttaa myös kalan silmät. Muovi ei yksinkertaisesti koskaan saavuta vaadittua aktivointipistettä.
Toimiva korjaus: Vähennä kuljettimen nopeutta. Tämä toiminto pidentää lämmön kokonaisaltistusaikaa. Anna tuotteen viipyä pidempään lämpötunnelin sisällä.
Oire: Loukkuun jäänyt kuumennettu ilma saa pakkauksen turpoamaan voimakkaasti. Tämä on ilmapalloilua. Vetoketjulla tarkoitetaan vetoketjun kaltaisia mikrorepeämiä, jotka kulkevat päätiivistelinjaa pitkin.
Perimmäinen syy: Ilmapallo ilmaisee puuttuvien tuuletusaukkojen. Kuumalla ilmalla ei ole minnekään paeta. Vetoketju johtuu tappipyörän rei'ityksen liiallisesta paineesta.
Toimiva korjaus: hanki esirei'itetty kalvo aina tehtaalta. Vältä käsinporausta hinnalla millä hyvänsä. Manuaalinen poraus sulattaa raakareunat ja aiheuttaa vakavia jännitysrepeämiä. Vähennä rei'itinpyörän painetta, jos joudut käyttämään sisäänrakennettua laitetta.
Oire: Mikroskooppiset muovilangat venyvät koneen poikki. Ne vetäytyvät kutistuvan kalvon ja kuumatiivistysterän väliin. Ne näyttävät täsmälleen hienoilta hämähäkinseitiltä.
Perussyy: Väärä terän lämpötila aiheuttaa tämän osittaisen sulamisen. Polymeerin kerääntyminen kuumaan veitseen on toinen erittäin yleinen laukaisin.
Toimiva korjaus: Säädä saumauslämpötilaa hieman alaspäin. Suorita tiukat teränpuhdistustoimenpiteet. Pidä kuumat elementit täysin tahrattomina.
Suuri virheprosentti ei aina ole käyttäjän virhe. Joskus itse raaka-aine on syvästi viallinen. Sinun on arvioitava elokuvan laatu tarkasti. Haasta toimittajasi heidän pistepaksuustoleransseissaan. Alan standardin mukaan nämä parametrit eivät saa ylittää +/- 10 %. Tämän alueen ulkopuolella olevat vaihtelut aiheuttavat epätasaista kutistumista. Ne luovat myös arvaamattomia heikkoja tiivisteitä.
Meidän täytyy paljastaa vanhojen materiaalien piilokustannukset. Hauraan PVC:n käytön jatkaminen aiheuttaa toistuvia käyttöpäänsärkyä. Sitä ei ole hyväksytty suoraan elintarvikekosketukseen. PVC luo pysyviä koirankorvia. Se kärsii myös nopeasta kiteytymisestä. Kalvo kirjaimellisesti särkyy kosketettaessa pakkaamisen jälkeen. Päivittäminen silloitettuun POF:iin vähentää romujätteen määrää huomattavasti. Se myös parantaa merkittävästi ensiluokkaisten vähittäiskaupan hyllyjen esittelyä.
Harkitse strategisia materiaalipäivityksiä nykyaikaista toimintaasi varten. Arvioida Biohajoava kutistekääre edistyneisiin vaatimustenmukaisuusvaatimuksiin. Brändeillä on nykyään yhä tiukemmat alueelliset muovivaltuutukset. Kestävän kehityksen vaatimukset muuttuvat nopeasti maailmanlaajuisilla markkinoilla. Huomaa tärkeä tekninen varoitus tässä. Biohajoavat versiot vaativat huolellisen lämpötilavalidoinnin. Niiden sulamispisteet eroavat huomattavasti tavallisesta POF:sta. Sinun on kalibroitava tunneliasetukset uudelleen vastaavasti.
Voit myös hyödyntää Mukautettu lämpökutistekääre . Tämä strategia varmistaa tarkat rullaleveydet tietyille tuotemitoille. Mukautettu koko eliminoi pohjimmiltaan ylimääräisen päällyksen. Ylimääräinen materiaali aiheuttaa suoraan koiran pahimmat korvat ja seurantaongelmat. Täydellinen mitoitus virtaviivaistaa koko nopean pakkauslinjasi.
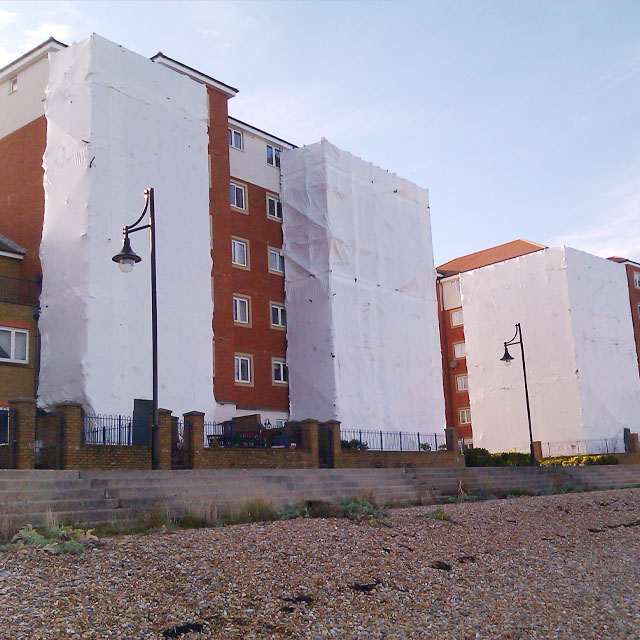
Teollisuuspakkaukset vaativat täysin erilaisen diagnostisen lähestymistavan. Kehitämme liiketoimintaongelman tällä alalla eri tavalla. Ulkosuojaus kohtaa ainutlaatuisia fyysisiä stressitekijöitä. Merisovellukset ja massiiviset rakennustelineet taistelevat ankaraa säätä vastaan päivittäin. Vähittäiskaupan kuljetinpakkaukset eivät koskaan kohtaa voimakasta tuulta tai pakkasta ympäristön lämpötiloja.
Hitsausvauriot kentällä aiheuttavat valtavia turvallisuusriskejä. Ensisijainen oire on kiistaton. Paksut hitsit erottuvat kokonaan kovalla tuulikuormituksella. Tekninen perussyy paljastaa petollisen alan käytännön. Vakio Heavy Duty Shrink Wrapin tulee sisältää puhdasta matalatiheyksistä polyeteeniä (LDPE). Puhdas LDPE sulake täydellisesti tavallisessa applikaattorilämmössä.
Kuitenkin budjettivalmistajat leikkaavat usein kulmat. Ne sekoitetaan tarkoituksella MDPE:hen tai HDPE:hen. He tekevät tämän nopeuttaakseen tehdasekstruusiota. He käyttävät näitä halpoja sekoituksia vakauttamaan valtavia kalvokuplia valmistuksen aikana. Tämä nostaa salaa muovin sulamispistettä. Se nostaa kriittisen sulamispisteen paljon pidemmälle kuin tavalliset lämpöpistoolit pystyvät sulattamaan kunnolla. Käyttäjät luulevat sulkevansa muovin kunnolla. Todellisuudessa ne saavuttavat vain erittäin herkän pinnan tarttumisen.
Toimiva korjaus vaatii myyjältä tiukkaa vastuullisuutta. Vaadi puhtaita LDPE-sertifikaatteja suoraan toimittajiltasi. Varmista kentällä, että käyttäjät pitävät tiukasti 30–40 cm:n lämpöpistoolin etäisyyttä. Pysäytä asennus kokonaan, jos tuulen nopeus ylittää 20 mph. Tuuli jäähdyttää kuumennetun muovin välittömästi. Tämä jäähdytys tuhoaa hitsin eheyden ennen kuin se kovettuu.
Toteutustodellisuudet sanelevat pitkän aikavälin menestyksesi. Reaktiivinen huolto tuhoaa aggressiivisesti kokonaistehokkuuden (OEE). Et voi odottaa kriittisten laitteiden hajoamista. Tiukan kunnossapidon perustason toteuttaminen on ehdottoman pakollista nopeassa käytössä.
Sinun on laadittava kriittiset ylläpidon SOP:t. Tiimisi tarvitsevat selkeitä päivittäisiä ohjeita. Keskity tarkasti seuraaviin kolmeen toiminta-alueeseen:
Terän hoito: Puhdista kuumat veitset vain pehmeällä, hankaamattomalla liinalla. Tämä toimenpide on suoritettava, kun lämpötila on vielä lämmin. Terän tulee rekisteröidä yli 70°C (158°F). Täysin kylmien terien puhdistaminen poistaa peruuttamattomasti suojaavan teflonpinnoitteen. Vaurioitunut teflon takaa enkelin hiukset ja rosoiset halkeamat tiivisteet.
Pneumaattiset järjestelmät: Tarkkaile ilmansäätimen suodatinkulhojasi jatkuvasti. Tyhjennä ne välittömästi, kun sisävesitasot saavuttavat 2/3 kapasiteetista. Pneumaattisiin linjoihin pääsevä kosteus aiheuttaa äkillisiä paineen laskuja leuan puristuksen aikana. Epätasainen ilmanpaine johtaa suoraan heikkoihin tiivisteisiin.
Staattinen hallinta: Staattinen sähkö aiheuttaa massiivisia päivittäisiä päänsärkyä. Se aiheuttaa äärimmäisiä tarttumis- ja kalvon tukkeutumisongelmia. Se aiheuttaa myös tuskallisia koneiskuja käyttäjille. Pura tarttumisongelmat varmistamalla asianmukainen kolmivaiheinen maadoitus. Käytä antistaattista hopealankaa, joka on levitetty kaikkiin suuren kitkan kosketuspisteisiin.
Koneen komponentti |
Kriittinen huoltotoimi |
Vaadittu taajuus |
|---|---|---|
Tiivistysterät |
Pyyhi pehmeällä liinalla (varmista lämpötila >70°C). |
Päivittäinen / Vuoron loppu |
Pneumaattiset suodattimet |
Tyhjennä kosteus manuaalisesti 2/3 kapasiteetilla. |
Viikoittain |
Teflon nauhat |
Tarkasta silmämääräisesti kulumis- ja palamisjälkiä. |
Viikoittain |
Staattinen maadoitus |
Tarkista hopealanka eheys ja maadoitusjohdot. |
Kuukausittain |
Kuljetinhihnat |
Puhalla muoviroskat pois paineilmalla. |
Päivittäin |
Onnistunut kutistekääre on vahvasti riippuvainen tiukasta teknisestä tasapainosta. Sinun on kohdistettava mekaaninen 3T/P-malli huolellisesti korkean toleranssin materiaalin hankintaan. Yhden elementin huomiotta jättäminen takaa katastrofaalisen epäonnistumisen toisessa.
Tässä ovat erittäin käytännölliset seuraavat vaiheesi:
Suorita kattava romumäärän tarkastus kaikilla linjoilla tällä vuosineljänneksellä.
Suorita 'Yhden minuutin tyhjä pussitesti' välittömästi ongelmallisille tiivisteille.
Pyydä yksityiskohtaisia teknisiä tietoja nykyisiltä elokuvamyyjiltäsi jo tänään.
Tarkista tarkka paksuuden tasaisuus ja vaadi absoluuttisia hartsin puhtaussertifikaatteja.
V: Aloita koneen absoluuttisesta vähimmäislämpötilan kynnysarvosta. Lisää lämpöä tarkasti 5-20 °F:n välein. Suorita testitiiviste jokaisen säädön jälkeen. Lopeta lämpötilan nostaminen, kun tiiviste pysyy jatkuvasti ilman enkelin karvoja tai näkyvää savua.
V: Kondensoituminen johtuu riittämättömistä mikrorei'istä. Ilman riittävästi fyysisiä reikiä kalvo vangitsee ympäröivän kosteuden sisään nopean kuumennusprosessin aikana. Tämä ongelma edellyttää vaihtamista välittömästi kunnolla tuuletettuun POF-kalvoon, joka on suunniteltu erityisesti kosteutta sisältäville päivittäistavaratuotteille.
V: Tämä ilmiö on yleensä vakava varaston varastointihäiriö. Kun ympäristön varastointilämpötila ylittää 90 °F (32 °C), ohuet muovikerrokset alkavat sulautua ennenaikaisesti. Säilytä bulkkikalvorullasi aina ilmastoiduissa ympäristöissä täysin poissa suorasta auringonvalosta.


