Qadoqlash bo'g'ozlari ishlab chiqarish sektori bo'ylab foyda marjasini jimgina yo'q qiladi. Rejadan tashqari ishlamay qolishi va mahsulotga zarar yetkazish darajasi yuqori tezlikdagi ishlab chiqarish liniyalarini doimiy ravishda bezovta qiladi. Bu buzilishlar ortidagi asosiy aybdor Issiqlik shrink qoplamasidagi nosozliklar. Ishlar noto'g'ri ketganda operatorlar tez-tez mashinani ayblashadi. Biroq, noaniq o'zgarishlar va operatorning asosiy xatolari aslida liniyalarning to'xtab qolishlarining katta qismini tashkil qiladi. Ushbu qadoqlash muammolarini noto'g'ri tashxis qo'yish katta, oldini olish mumkin bo'lgan moddiy chiqindilarni keltirib chiqaradi. Biz zudlik bilan reaktiv taxminlardan voz kechishimiz kerak. Biz sizning operatsiyalaringizga tizimli, dalillarga asoslangan diagnostika tizimini qo'llaymiz. Nosozliklar mashinani kalibrlash, operator xatosi yoki yashirin material kamchiliklaridan kelib chiqqanligini to'g'ri ajratishni o'rganasiz. Biz yuzaki tuzatishlarni ko'rib chiqishga va'da beramiz. Buning o'rniga, biz shrink plyonka buzilishining aniq kimyoviy va mexanik ildiz sabablarini batafsil ko'rib chiqamiz. Siz nihoyat ko'r-ko'rona terishlarni sozlashni to'xtatishingiz mumkin.
Asosiy xulosalar
3T/P qoidasi: muhrlash va qisqarish muammolarining 99% noto'g'ri sozlangan harorat, vaqt (to'xtash) yoki bosimdan kelib chiqadi.
Alomatlar birgalikda paydo bo'lishi: Vizual nuqsonlar kamdan-kam hollarda alohida sodir bo'ladi (masalan, qarg'aning oyoqlari deyarli har doim it quloqlariga hamroh bo'ladi).
Materialni aldash: Takroriy nosozliklar ko'pincha mos kelmaydigan plyonka qalinligi yoki oshkor etilmagan qatron aralashmalaridan kelib chiqadi, nafaqat mashina sozlamalari.
Profilaktik va reaktiv: haroratga bog'liq pichoqni tozalash va statik topraklama kabi muntazam SOPlar eng halokatli muhr buzilishlarining oldini oladi.
Diagnostikaning asosiy yo'nalishi: izolyatsiyalash mashinasi va material
Texniklar tunnel haroratini o'zgartirish uchun ko'pincha soatlarni behuda sarflashadi. Ular mashinada issiqlik yo'q deb hisoblashadi. Haqiqiy muammo odatda plyonkadan mahsulotga o'lchamdagi oddiy nomuvofiqlikdir. Bu erda biz biznes muammosini to'g'ri shakllantirishimiz kerak. Hajmi mos kelmasligini tuzatish uchun issiqlikni sozlash mahsulotingizga zarar yetkazadi. Bundan tashqari, qimmatli ish soatlarini behuda sarflaydi.
Sizga ishonchli baholash mezonlari kerak. Biz 'Bir daqiqalik bo'sh sumka' testidan foydalanamiz. Ushbu oddiy protsedura haqiqiy ildiz sababini darhol ajratib turadi. Ushbu maxsus qadamlar yordamida testni bajaring:
Mashina aylanishini o'rash joyida hech qanday mahsulotsiz boshqaring.
Muhrlash jag'lariga butunlay bo'sh muhrlangan sumkani yaratishga ruxsat bering.
Bo'sh sumkani olib tashlang va atrof-muhit muhrlarini diqqat bilan tekshiring.
Agar bo'sh muhr mukammal darajada saqlanib qolsa, mashinangizning kalibrlashi yaxshi. Muammo butunlay mahsulot o'lchamiga yoki filmning umumiy o'lchamlariga bog'liq. Agar bo'sh muhr ishlamay qolsa yoki farishta sochlarini ko'rsatsa, muammo mutlaqo mexanikdir. Siz zudlik bilan qisqichlaringizni, isitish elementlarini yoki kesish pichoqlarini tekshirishingiz kerak.
Keyinchalik, biz 3 o'zgaruvchilar ramkasini qo'llaymiz. Harorat, vaqt va bosimni muntazam ravishda tekshirishingiz kerak. Ushbu uchta element butun qadoqlash ekotizimini boshqaradi. Biz audit parametrlarini quyidagi diagnostika jadvaliga joylashtirdik.
O'zgaruvchan |
Audit usuli |
Maqsad oralig'i / Maqsad |
Harorat |
Shirin nuqta sinovi |
Plastmassa toza eriguncha issiqlikni 5-20°F ga sozlang. |
Vaqt (turish) |
Tsikl vaqtini tekshirish |
Standart jag'ning turish vaqti qat'iy ravishda 0,3-3 soniya oralig'ida o'tirishi kerak. |
Bosim |
Qog'oz sinovi |
Butun jag' uzunligi bo'ylab qisqichlarning bir xil tekislanishiga erishing. |
Qog'oz sinovini o'tkazish uchun standart qog'oz varag'ini muhr jag'lari orasiga qo'ying. Ularni qo'lda yoping. Siz butun sahifa bo'ylab teng taassurotni ko'rishingiz kerak. Noto'g'ri belgilar qattiq noto'g'ri hizalangan qisqichlarni ko'rsatadi. Ishlab chiqarishni boshlashdan oldin ularni qayta sozlashingiz kerak.
Nihoyat, bizning kuzatuv qoidamizdan foydalaning. Agar plyonka konveyerda noto'g'ri tekislangan bo'lsa, 'Ajinlarni kuzatib boring' usulidan foydalaning. O'zaro faoliyat muhrdan orqaga qarab ishlang. Yuqori oqimdagi film yo'lini kuzatib boring. Ushbu vizual kuzatuv lateral siljishni keltirib chiqaradigan aniq rolik yoki kuchlanishni aniqlaydi.
Qadoqlashning 6 ta eng keng tarqalgan nuqsonlarini tashxislash va tuzatish
Plombalarni ajratish (eng yuqori narxdagi nosozlik)
Xavf: Bu nosozlik tranzitning halokatli shikastlanishiga olib keladi. Bu chakana javonning yaxlitligini butunlay buzadi. Split muhrlar sizning ichki mahsulotingizni axloqsizlik va namlikka ta'sir qiladi.
Ildiz sababi: qisqich bosimining etarli emasligi tez-tez aybdor. Eskirgan teflon lenta ham katta zaif joylarni yaratadi. Ba'zida operatorlar mahsulotning og'irligi uchun juda nozik plyonkani yuklaydilar.
Amalga oshirish mumkin bo'lgan tuzatish: qog'oz testi yordamida jag'ingiz bosimini darhol qayta sozlang. Olingan teflon lentani almashtiring. Filmingizning texnik xususiyatlarini tekshiring. Og'irroq yuklar uchun mos yuk ko'tarish qobiliyatini ta'minlashingiz kerak.
It quloqlari va qarg'aning oyoqlari
Alomat: itning quloqlari uchburchak burchaklar shaklida namoyon bo'ladi. Qarg'aning oyoqlari - qirralardan tashqariga chiqadigan nozik ajinlar. Ushbu vizual nuqsonlar kamdan-kam hollarda alohida sodir bo'ladi.
Ildiz sababi: Tunnel ichidagi issiqlikning etarli emasligi itning quloqlariga sabab bo'ladi. Yomon havo oqimi bir xil qisqarishni cheklaydi. Haddan tashqari plyonka kengligi mashinaning ishlashi uchun juda ko'p bo'sh material yaratadi.
Amalga oshirish mumkin bo'lgan tuzatish: tunnel haroratini asta-sekin oshiring. Havoni teng taqsimlash uchun fan tezligini oshiring. Bundan tashqari, rulonning kengligini kamaytirishingiz kerak. It qulog'ini hal qilish odatda qarg'aning oyoqlarini avtomatik ravishda yo'q qiladi.
Baliq ko'zlari
Alomat: Paketda yumaloq yoki oval naqshlarni sezasiz. Ular mahsulotning tekis yuzalarida lokalizatsiya qilinmagan plyonka sifatida paydo bo'ladi. Paket notekis va professional bo'lmagan ko'rinadi.
Ildiz sababi: Bu erda issiqlik etishmasligi asosiy muammodir. Siqilish kamerasi ichidagi havo tezligining pasayishi ham baliq ko'zlarini keltirib chiqaradi. Plastmassa hech qachon kerakli faollashtirish nuqtasiga etib bormaydi.
Amalga oshirish mumkin bo'lgan tuzatish: konveyer tezligini pasaytiring. Ushbu harakat umumiy issiqlik ta'sir qilish vaqtini oshiradi. Mahsulot termal tunnel ichida uzoqroq tursin.
Balonlar va fermuarlar
Alomat: tutilgan isitiladigan havo paketning keskin shishishiga olib keladi. Bu havo shari. Fermuar asosiy muhr chizig'i bo'ylab ishlaydigan fermuarga o'xshash mikro ko'z yoshlarini anglatadi.
Ildiz sababi: havo sharining uchishi egzoz teshiklarining yo'qligini ko'rsatadi. Issiq havoning qochib qutuladigan joyi yo'q. Fermuarlar pin-g'ildirak perforator tomonidan qo'llaniladigan ortiqcha bosimdan kelib chiqadi.
Amalga oshirish mumkin bo'lgan tuzatish: har doim oldindan teshilgan plyonkani zavoddan oling. Qanday bo'lmasin, qo'lda burg'ulashdan saqlaning. Qo'lda burg'ulash xom qirralarni eritib yuboradi va kuchli stress ko'z yoshlarini keltirib chiqaradi. Inline qurilmadan foydalanish kerak bo'lsa, perforator g'ildiragi bosimini kamaytiring.
Anxel sochlari
Alomat: Mikroskopik plastik iplar sizning mashinangiz bo'ylab cho'zilgan. Ular qisqaruvchi plyonka va issiq sızdırmazlık pichog'i o'rtasida tortishadi. Ular xuddi nozik o'rgimchak to'rlariga o'xshaydi.
Ildiz sababi: noto'g'ri pichoq harorati bu qisman erishga olib keladi. Issiq pichoqda polimer birikmasi yana bir keng tarqalgan tetikdir.
Amalga oshirish mumkin bo'lgan tuzatish: muhrlanish haroratini biroz pastga sozlang. Qattiq pichoqni tozalash SOPlarini amalga oshiring. Issiq elementlaringizni butunlay beg'ubor saqlang.
Materialdagi nosozliklar: operator xatosi yoki sotuvchining nuqsoni?
Yuqori nuqson darajasi har doim ham foydalanuvchi xatosi emas. Ba'zida xom ashyoning o'zi chuqur nuqsonli bo'ladi. Film sifatini sinchkovlik bilan baholashingiz kerak. Yetkazib beruvchilaringizni nuqta qalinligi tolerantliklari bo'yicha sinovdan o'tkazing. Sanoat standarti ushbu parametrlarni +/- 10% dan oshmasligi kerakligini belgilaydi. Ushbu diapazondan tashqaridagi o'zgarishlar notekis qisqarishga olib keladi. Ular, shuningdek, oldindan aytib bo'lmaydigan zaif muhrlarni hosil qiladi.
Biz eski materiallarning yashirin xarajatlarini fosh qilishimiz kerak. Mo'rt PVXdan foydalanishni davom ettirish takroriy operatsion bosh og'rig'iga sabab bo'ladi. Oziq-ovqat bilan bevosita aloqa qilish uchun ruxsat berilmagan. PVX doimiy it quloqlarini yaratadi. Bundan tashqari, u tez kristallanishdan aziyat chekadi. Film qadoqlangandan keyin teginish bilan tom ma'noda parchalanadi. O'zaro bog'langan POFga yangilash hurda chiqindilarini sezilarli darajada kamaytiradi. Shuningdek, u yuqori darajadagi chakana tokcha taqdimotini sezilarli darajada yaxshilaydi.
Zamonaviy operatsiyalaringiz uchun strategik materiallarni yangilashni ko'rib chiqing. Baholash biologik parchalanadigan Shrink Wrap . Ilg'or muvofiqlik ehtiyojlari uchun Brendlar bugungi kunda tobora qattiq mintaqaviy plastik mandatlarga duch kelmoqda. Barqarorlik talablari global bozorlarda tez o'zgarib turadi. Bu erda muhim texnik ogohlantirishga e'tibor bering. Biologik parchalanadigan variantlar haroratni diqqat bilan tekshirishni talab qiladi. Ularning erish nuqtalari standart POFdan sezilarli darajada farq qiladi. Tunnel sozlamalarini mos ravishda qayta sozlashingiz kerak.
Bundan tashqari, leverage mumkin Maxsus issiqlik shrink wrap . Ushbu strategiya mahsulotning o'ziga xos o'lchamlari uchun aniq rulon kengligini ta'minlaydi. Maxsus o'lchamlar ortiqcha o'rashni tubdan yo'q qiladi. Haddan tashqari material to'g'ridan-to'g'ri eng yomon it quloqlari va kuzatuv muammolarini keltirib chiqaradi. Zo'r o'lchamlar butun yuqori tezlikdagi qadoqlash liniyasini soddalashtiradi.
Sanoat va og'ir yuklarga mo'ljallangan shrink o'rash bilan bog'liq muammolarni bartaraf etish
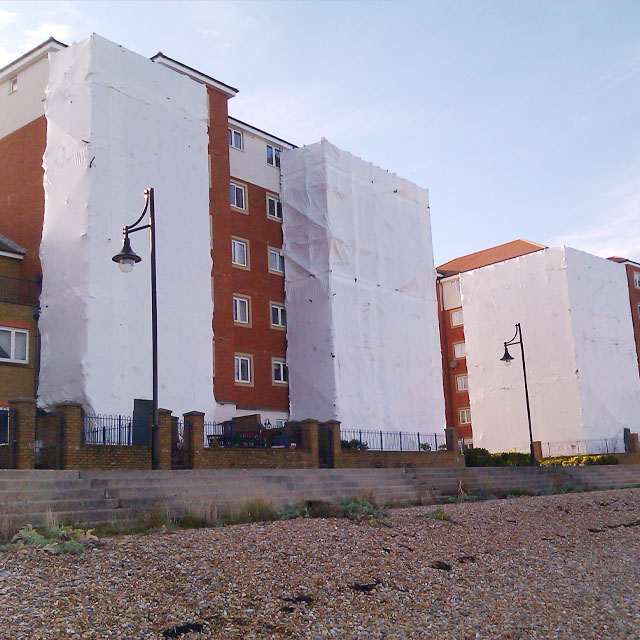
Sanoat qadoqlash juda boshqacha diagnostika yondashuvini talab qiladi. Biz ushbu sektorda biznes muammosini boshqacha yoritamiz. Ochiq havoda saqlash noyob jismoniy stresslarga duch keladi. Dengiz ilovalari va katta iskala qoplamalari har kuni og'ir ob-havo bilan kurashadi. Chakana konveyerli qadoqlash hech qachon kuchli shamollarga yoki sovuq atrof-muhit haroratiga duch kelmaydi.
Daladagi payvand chokidagi nosozliklar katta xavfsizlik xavflarini keltirib chiqaradi. Asosiy simptom shubhasizdir. Qalin payvand choklari kuchli shamol yuki ostida butunlay ajralib chiqadi. Texnik asosiy sabab aldamchi sanoat amaliyotini ochib beradi. Standart Heavy Duty Shrink Wrap tarkibida toza past zichlikli polietilen (LDPE) bo'lishi kerak. Sof LDPE standart aplikator issiqligida mukammal tarzda birlashadi.
Biroq, byudjet ishlab chiqaruvchilari tez-tez burchaklarni kesib tashlashadi. Ular MDPE yoki HDPE ga ataylab aralashadilar. Ular zavod ekstruziyasini tezlashtirish uchun buni qilishadi. Ular ishlab chiqarish jarayonida ulkan kino pufakchalarini barqarorlashtirish uchun ushbu arzon aralashmalardan foydalanadilar. Bu yashirincha plastik erish nuqtasini oshiradi. Bu muhim erish nuqtasini standart operator issiqlik qurollari to'g'ri birlashtira oladigan darajadan uzoqroqqa suradi. Operatorlar plastmassani ishonchli tarzda yopishgan deb o'ylashadi. Haqiqatda, ular faqat juda nozik sirt yopishqoqligiga erishmoqdalar.
Amalga oshiriladigan tuzatish sotuvchidan qat'iy javobgarlikni talab qiladi. To'g'ridan-to'g'ri etkazib beruvchilaringizdan sof LDPE sertifikatlarini talab qiling. Dalada operatorlar issiqlik tabancasi bilan 30-40 sm masofani qattiq ushlab turishlariga ishonch hosil qiling. Atrofdagi shamol tezligi soatiga 20 mildan oshsa, o'rnatishni butunlay to'xtating. Shamol isitiladigan plastmassani bir zumda sovutadi. Bu sovutish, davolashdan oldin payvandning yaxlitligini buzadi.
Takroriy to'xtab qolish vaqtini bartaraf etish uchun proaktiv uskunaga texnik xizmat ko'rsatish
Amalga oshirish haqiqatlari sizning uzoq muddatli muvaffaqiyatingizni belgilaydi. Reaktiv parvarishlash uskunalarning umumiy samaradorligini (OEE) agressiv tarzda yo'q qiladi. Muhim mashinalarning ishdan chiqishini kuta olmaysiz. Yuqori tezlikdagi operatsiyalar uchun qat'iy texnik xizmat ko'rsatish bazasini amalga oshirish mutlaqo majburiydir.
Siz muhim ta'mirlash SOPlarini o'rnatishingiz kerak. Sizning jamoalaringiz aniq, kundalik ko'rsatmalarga muhtoj. Quyidagi uchta faoliyat sohasiga diqqat bilan e'tibor qarating:
Pichoqni parvarish qilish: Issiq pichoqlarni faqat yumshoq, silliq bo'lmagan mato bilan tozalang. Bu amalni harorat hali ham iliq bo'lganda bajarishingiz kerak. Pichoq 70 ° C (158 ° F) dan yuqori bo'lishi kerak. To'liq sovuq pichoqlarni tozalash himoya teflon qoplamasini qaytarib bo'lmaydigan tarzda yo'q qiladi. Shikastlangan teflon farishta sochlari va tishli bo'linish muhrlarini kafolatlaydi.
Pnevmatik tizimlar: Havo regulyatorining filtri idishlarini doimiy ravishda kuzatib boring. Ichki suv sathi 2/3 sig'imga yetganda, ularni darhol to'kib tashlang. Pnevmatik chiziqlarga kiradigan namlik jag'ning qisilishi paytida keskin bosimning pasayishiga olib keladi. Mos kelmaydigan havo bosimi to'g'ridan-to'g'ri zaif muhrlarga olib keladi.
Statik boshqaruv: Statik elektr kundalik katta bosh og'rig'iga sabab bo'ladi. Bu haddan tashqari yopishish va filmni blokirovka qilish muammolariga olib keladi. Bundan tashqari, operatorlarga og'riqli mashina zarbalarini etkazib beradi. To'g'ri uch fazali topraklamani ta'minlash orqali yopishtirish muammolarini hal qiling. Barcha yuqori ishqalanishli aloqa nuqtalariga o'ralgan antistatik tinseldan foydalaning.
Mashina komponenti |
Muhim ta'mirlash harakati |
Majburiy chastota |
Muhrlash pichoqlari |
Yumshoq mato bilan artib oling (harorat >70°C boʻlishi kerak). |
Kundalik / Shiftning oxiri |
Pnevmatik filtrlar |
Namlikni qo'lda 2/3 hajmda to'kib tashlang. |
Haftalik |
Teflon lentalari |
Aşınma va kuyish izlarini vizual ravishda tekshiring. |
Haftalik |
Statik topraklama |
Tinselning yaxlitligini va topraklama simlarini tekshiring. |
Oylik |
Konveyer bantlari |
Siqilgan havo yordamida plastik qoldiqlarni puflang. |
Kundalik |
Xulosa
Muvaffaqiyatli shrink o'rash qat'iy texnik muvozanatga bog'liq. Mexanik 3T/P modelini yuqori bardoshli material manbalari bilan ehtiyotkorlik bilan moslashtirishingiz kerak. Bir elementni e'tiborsiz qoldirish ikkinchisida halokatli muvaffaqiyatsizlikni kafolatlaydi.
Mana sizning keyingi harakatlaringiz yuqori darajada:
Ushbu chorakda barcha yo'nalishlar bo'yicha keng qamrovli hurda-stavka auditini o'tkazing.
Muammoli plombalarning 'Bir daqiqalik bo'sh sumka sinovini' darhol bajaring.
Hozirgi film sotuvchilaringizdan bugun batafsil spetsifikatsiya varaqlarini so'rang.
Qalinligining aniq mustahkamligini tekshiring va qatronning mutlaq tozaligi sertifikatlarini talab qiling.
TSS
Savol: Yangi shrink plyonka rulosi uchun optimal muhrlanish haroratini qanday topish mumkin?
Javob: Mashinaning mutlaq minimal harorat chegarasidan boshlang. Issiqlikni 5-20 ° F qadam bilan aniq oshiring. Har bir sozlashdan keyin sinov muhrini ishlating. Muhr doimiy ravishda ushlab tursa, farishta sochlari yoki ko'rinadigan tutun chiqarmasdan haroratni oshirishni to'xtating.
Savol: Nima uchun oziq-ovqat siqilgan qadoqlash ichida kondensatsiya hosil bo'ladi?
Javob: Kondensatsiya mikro-teshilishlarning etarli emasligi tufayli yuzaga keladi. Etarli jismoniy teshiklar bo'lmasa, plyonka tez isitish jarayonida atrof-muhit namligini ichkarida ushlab turadi. Bu muammo zudlik bilan yuqori namlikli oziq-ovqat mahsulotlari uchun mo'ljallangan, to'g'ri shamollatiladigan POF plyonkaga o'tishni talab qiladi.
Savol: Shrink o‘rami mashinaga tegmasdan oldin bir-biriga yopishib qolishiga (bloklanishiga) nima sabab bo‘ladi?
Javob: Bu hodisa odatda og'ir omborni saqlash buzilishidir. Atrof-muhitni saqlash harorati 32 ° C dan oshganda, yupqa plastik qatlamlar muddatidan oldin birlasha boshlaydi. Katta hajmdagi plyonkalarni har doim to'g'ridan-to'g'ri quyosh nuri tushmaydigan iqlimi bo'lgan muhitda saqlang.


