Flaskehalser i emballasje ødelegger fortjenestemarginer i hele produksjonssektoren. Uplanlagt nedetid og høye produktskaderater plager konstant høyhastighets produksjonslinjer. En primær skyldig bak disse forstyrrelsene er Feil ved varmekrympeinnpakning . Operatører skylder ofte på maskineriet når ting går galt. Klumpete omstillinger og grunnleggende operatørfeil står imidlertid for de aller fleste linjestopp. Feildiagnostisering av disse emballasjeproblemene skaper massivt materialavfall som kan unngås. Vi må gå bort fra reaktiv gjetting umiddelbart. Vi vil anvende et systematisk, evidensbasert diagnostisk rammeverk for dine operasjoner. Du vil lære å isolere riktig om feil stammer fra maskinkalibrering, operatørfeil eller skjulte materialfeil. Vi lover å se forbi overfladiske rettelser. I stedet vil vi grundig adressere de nøyaktige kjemiske og mekaniske årsakene til krympefilmfeil. Du kan endelig slutte å justere ringer blindt.
Viktige takeaways
3T/P-regelen: 99 % av forseglings- og krympingsproblemer stammer fra feilkalibrert temperatur, tid (dvele) eller trykk.
Symptom Samtidig forekomst: Synsfeil oppstår sjelden isolert (f.eks. følger kråketær nesten alltid med hundeører).
Materialbedrag: Gjentatte feil skyldes ofte inkonsekvent filmtykkelse eller ukjente harpiksblandinger, ikke bare maskininnstillinger.
Forebyggende vs. reaktiv: Rutinemessige SOP-er, som temperaturspesifikk bladrengjøring og statisk jording, forhindrer de mest katastrofale forseglingsfeilene.
Den diagnostiske grunnlinjen: isolerende maskin vs. materiale
Teknikere kaster ofte bort timer på å justere tunneltemperaturer. De antar at maskinen mangler varme. Det faktiske problemet er vanligvis en enkel film-til-produkt størrelse mismatch. Vi må ramme forretningsproblemet ordentlig her. Justering av varmen for å fikse en størrelsesforskjell, skader produktet ditt. Det sløser også med verdifulle driftstimer.
Du trenger pålitelige evalueringskriterier. Vi bruker testen 'One-Minute Empty Bag'. Denne enkle prosedyren isolerer den sanne grunnårsaken umiddelbart. Utfør testen ved å bruke disse spesifikke trinnene:
Kjør maskinsyklusen uten noe produkt inne i innpakningsområdet.
La forseglingskjevene lage en helt tom forseglet pose.
Fjern den tomme posen og inspiser perimeterforseglingene nøye.
Hvis den tomme forseglingen forblir helt intakt, er maskinkalibreringen din fin. Problemet ligger utelukkende i produktdimensjonering eller generelle filmdimensjoner. Hvis den tomme forseglingen svikter eller viser englehår, er problemet strengt tatt mekanisk. Du må umiddelbart undersøke klemmene, varmeelementene eller skjærebladene dine.
Deretter bruker vi 3 Variables Framework. Du må systematisk revidere temperatur, tid og trykk. Disse tre elementene kontrollerer hele emballasjeøkosystemet. Vi organiserte revisjonsparametrene i diagnosediagrammet nedenfor.
Variabel |
Revisjonsmetode |
Målområde/mål |
Temperatur |
Sweet spot testing |
Juster varmen i trinn på 5-20°F til plasten smelter rent. |
Tid (dvele) |
Tidskontroll for syklus |
Standard kjeveoppholdstider bør ligge mellom 0,3–3 sekunder. |
Trykk |
Papirprøve |
Oppnå jevn klemmeinnretting over hele kjevelengden. |
For å utføre papirtesten, plasser et standardark mellom forseglingskjevene. Lukk dem manuelt. Du bør se et jevnt inntrykk over hele siden. Ujevne merker indikerer alvorlig feiljusterte klemmer. Du må justere dem på nytt før du kjører produksjon.
Til slutt, bruk vår tommelfingerregel for sporing. Når filmen er feiljustert på transportbåndet, bruk 'Følg rynkene'-metoden. Arbeid bakover fra tverrforseglingen. Spor filmbanen oppstrøms. Denne visuelle sporingen identifiserer den nøyaktige rullen eller strammeren som forårsaker sidedriften.
Diagnostisere og fikse de 6 vanligste emballasjedefektene
Splitting av forseglinger (den høyeste kostnadsfeilen)
Risiko: Denne feilen fører direkte til katastrofale transportskader. Det ødelegger detaljhandelshyllens integritet fullstendig. Delte tetninger utsetter ditt indre produkt for smuss og fuktighet.
Grunnårsak: Utilstrekkelig klemmetrykk er en hyppig årsak. Slitt teflontape skaper også massive svake flekker. Noen ganger laster operatører film helt for tynn for produktets rene vekt.
Handlingsbar løsning: Kalibrer kjevetrykket på nytt umiddelbart ved å bruke papirtesten. Bytt ut strippet teflontape. Revider filmspesifikasjonene dine. Du må sørge for tilstrekkelig bæreevne for tyngre gods.
Hundeører og kråketær
Symptom: Hundeører viser seg som ukrympede trekantede hjørner. Kråkeføtter er fine rynker som stråler utover fra kantene. Disse visuelle defektene skjer sjelden isolert.
Rotårsak: Utilstrekkelig varme inne i tunnelen forårsaker hundeører. Dårlig luftstrøm begrenser jevn krymping. For stor filmbredde skaper for mye løst materiale for maskinen å håndtere.
Handlingsbar løsning: Øk tunneltemperaturen gradvis. Skru opp viftehastigheten for å fordele luften jevnt. Du bør også redusere rullebredden. Løsning av hundeøret eliminerer vanligvis kråkeføtter automatisk.
Fiskeøyne
Symptom: Du vil legge merke til runde eller ovale mønstre på pakken. De vises som lokalisert ukrympet film på flate produktoverflater. Pakken ser humpete og uprofesjonell ut.
Grunnårsak: Varmemangel er hovedproblemet her. Et lufthastighetsfall inne i krympekammeret forårsaker også fiskeøyne. Plasten når rett og slett aldri det nødvendige aktiveringspunktet.
Handlingsbar løsning: Reduser transportbåndhastigheten. Denne handlingen øker den totale varmeeksponeringstiden. La produktet ligge lenger inne i den termiske tunnelen.
Ballongflyging og glidelås
Symptom: Innestengt oppvarmet luft får pakken til å svelle drastisk. Dette er ballongflyging. Glidelås refererer til glidelåslignende mikrotårer som løper langs hovedforseglingslinjen.
Grunnårsak: Ballongfart indikerer manglende eksosventiler. Den varme luften har absolutt ingen steder å unnslippe. Glidelås er et resultat av overdreven trykk påført av pin-wheel perforator.
Handlingsbar løsning: Kjøp alltid forhåndsperforert film fra fabrikken. Unngå manuell boring for enhver pris. Manuell boring smelter råkantene og forårsaker alvorlige slitasjer. Reduser trykket på perforatorhjulet hvis du må bruke en inline-enhet.
Engelhår
Symptom: Mikroskopiske plasttråder strekker seg over maskinene dine. De trekker mellom krympefilmen og det varme tetningsbladet. De ser akkurat ut som fine spindelvev.
Rotårsak: Feil bladtemperatur forårsaker denne delvise smeltingen. Polymeroppbygging på den varme kniven er en annen svært vanlig utløser.
Handlingsbar løsning: Juster forseglingstemperaturen litt ned. Implementer strenge SOP-er for bladrengjøring. Hold de varme elementene dine helt plettfrie.
Materialfeil: Operatørfeil eller leverandørfeil?
En høy feilrate er ikke alltid brukerfeil. Noen ganger er selve råvaren dypt mangelfull. Du må vurdere filmkvaliteten nøye. Utfordre leverandørene dine på deres punkttykkelsestoleranser. Bransjestandarden tilsier at disse parameterne ikke skal overstige +/- 10 %. Variasjoner utenfor dette området forårsaker ujevn krymping. De genererer også uforutsigbare svake tetninger.
Vi må avsløre de skjulte kostnadene ved eldre materialer. Å fortsette å bruke sprø PVC forårsaker tilbakevendende operasjonshodepine. Den er ikke godkjent for direkte matkontakt. PVC skaper vedvarende hundeører. Den lider også av rask krystallisering. Filmen knuses bokstavelig talt ved berøring etter emballasje. Oppgradering til tverrbundet POF reduserer skrapavfall massivt. Det forbedrer også premium hyllepresentasjonen betydelig.
Vurder strategiske materialoppgraderinger for din moderne virksomhet. Vurder Biologisk nedbrytbar krympefolie for avanserte samsvarsbehov. Merkevarer møter stadig strengere regionale plastmandater i dag. Kravene til bærekraft endres raskt på tvers av globale markeder. Legg merke til et viktig teknisk forbehold her. Biologisk nedbrytbare varianter krever nøye temperaturvalidering. Deres smeltepunkter skiller seg betydelig fra standard POF. Du må kalibrere tunnelinnstillingene på nytt tilsvarende.
Du kan også utnytte Tilpasset varmekrympeinnpakning . Denne strategien sikrer presise rullebredder for dine spesifikke produktdimensjoner. Egendefinerte størrelser eliminerer fundamentalt overflødig omslag. Overflødig materiale forårsaker direkte de verste hundeørene og sporingsproblemer. Perfekt dimensjonering strømlinjeformer hele høyhastighetspakkelinjen.
Feilsøking Industriell og kraftig krympefolie
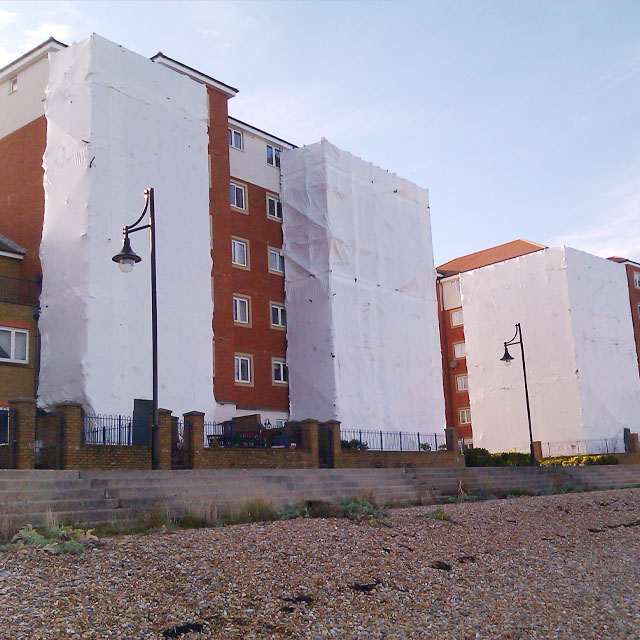
Industriell emballasje krever en helt annen diagnostisk tilnærming. Vi rammer forretningsproblemet annerledes i denne sektoren. Utendørs inneslutning står overfor unike fysiske stressfaktorer. Marine applikasjoner og massive stillaser kjemper mot hardt vær daglig. Detaljhandelstransportøremballasje møter aldri sterk vind eller frysende omgivelsestemperaturer.
Sveisefeil i feltet utgjør enorme sikkerhetsrisikoer. Det primære symptomet er ubestridelig. Tykke sveiser skilles helt under tung vindbelastning. Den tekniske grunnårsaken avslører en villedende bransjepraksis. Standard Heavy Duty Shrink Wrap bør inneholde ren lavdensitetspolyetylen (LDPE). Ren LDPE smelter perfekt under standard applikatorvarme.
Imidlertid skjærer budsjettprodusenter ofte hjørner. De blander bevisst i MDPE eller HDPE. De gjør dette for å fremskynde fabrikkekstrudering. De bruker disse billige blandingene for å stabilisere enorme filmbobler under produksjon. Dette øker i all hemmelighet plastsmeltepunktet. Det presser det kritiske smeltepunktet langt utover hva standard operatørvarmepistoler kan smelte sammen. Operatører tror de forsegler plasten sikkert. I virkeligheten oppnår de bare en svært skjør overflate.
Den handlingsrettede løsningen krever strengt leverandøransvar. Krev rene LDPE-sertifiseringer direkte fra leverandørene dine. Sørg for at operatørene holder en streng avstand på 30-40 cm varmepistol i felten. Stopp installasjonen fullstendig hvis omgivende vindhastigheter overstiger 20 mph. Vind avkjøler den oppvarmede plasten øyeblikkelig. Denne kjølingen ødelegger sveiseintegriteten før den herder.
Proaktivt utstyrsvedlikehold for å eliminere gjentakende nedetid
Implementeringsrealiteter dikterer din langsiktige suksess. Reaktivt vedlikehold ødelegger aggressivt overall Equipment Effectiveness (OEE). Du kan ikke vente på at kritiske maskiner går i stykker. Implementering av en streng vedlikeholdsbasislinje er absolutt obligatorisk for høyhastighetsoperasjoner.
Du må etablere kritiske vedlikeholds-SOPer. Teamene dine trenger klare, daglige direktiver. Fokuser intenst på følgende tre operasjonsområder:
Bladpleie: Rengjør varme kniver kun med en myk, ikke-slipende klut. Du må utføre denne handlingen når temperaturen fortsatt er varm. Bladet skal registrere over 70°C (158°F). Rengjøring av helt kalde blader vil irreversibelt fjerne det beskyttende teflonbelegget. Skadet teflon garanterer englehår og taggete, delte forseglinger.
Pneumatiske systemer: Overvåk luftregulatorens filterskåler konstant. Tøm dem umiddelbart når innvendig vannstand når 2/3 kapasitet. Fuktighet som kommer inn i de pneumatiske ledningene forårsaker plutselige trykkfall under kjeveklemming. Inkonsekvent lufttrykk fører direkte til svake tetninger.
Statisk styring: Statisk elektrisitet forårsaker massiv daglig hodepine. Det forårsaker ekstreme problemer med liming og filmblokkering. Den gir også smertefulle maskinstøt til operatører. Løsne problemer med å feste seg ved å sikre riktig trefasejording. Bruk antistatisk tinsel drapert på alle høyfriksjonskontaktpunkter.
Maskinkomponent |
Kritisk vedlikeholdstiltak |
Nødvendig frekvens |
Tetningsblader |
Tørk av med en myk klut (sørg for at temperaturen er >70°C). |
Daglig / Slutt på skift |
Pneumatiske filtre |
Tøm fuktighet manuelt ved 2/3 kapasitet. |
Ukentlig |
Teflon bånd |
Inspiser visuelt for slitasje og brennemerker. |
Ukentlig |
Statisk jording |
Sjekk tinsel integritet og jording ledninger. |
Månedlig |
Transportbånd |
Blås bort plastrester ved hjelp av trykkluft. |
Daglig |
Konklusjon
Vellykket krympeinnpakning er sterkt avhengig av streng teknisk balanse. Du må nøye justere den mekaniske 3T/P-modellen med høytoleranse materialinnkjøp. Å ignorere ett element garanterer katastrofal svikt i det andre.
Her er dine svært handlingsdyktige neste trinn:
Gjennomfør en omfattende revisjon av skrotsatser på tvers av alle linjer dette kvartalet.
Utfør 'One-Minute Empty Bag Test' umiddelbart på problematiske forseglere.
Be om detaljerte spesifikasjonsark fra dine nåværende filmleverandører i dag.
Bekreft nøyaktig tykkelseskonsistens og krev sertifiseringer for absolutt harpiksrenhet.
FAQ
Spørsmål: Hvordan finner jeg den optimale forseglingstemperaturen for en ny krympefilmrull?
A: Start ved maskinens absolutte minimumstemperaturterskel. Øk varmen nøyaktig i trinn på 5-20°F. Kjør en testforsegling etter hver eneste justering. Slutt å øke temperaturen når forseglingen holder seg konsekvent uten å produsere englehår eller synlig røyk.
Spørsmål: Hvorfor dannes det kondens inne i matkrympemballasjen min?
A: Kondens er forårsaket av utilstrekkelige mikroperforeringer. Uten nok fysiske hull, fanger filmen fuktighet i omgivelsene under den raske oppvarmingsprosessen. Dette problemet krever bytte umiddelbart til en riktig ventilert POF-film designet spesielt for dagligvareprodukter med høy fuktighet.
Spørsmål: Hva får en krymperull til å feste seg sammen (blokkerer) før den i det hele tatt treffer maskinen?
A: Dette fenomenet er vanligvis en alvorlig lagerfeil. Når omgivelsestemperaturen overstiger 32 °C (90 °F), begynner de tynne plastlagene å smelte sammen for tidlig. Oppbevar alltid bulkfilmrullene dine i klimakontrollerte omgivelser helt borte fra direkte sollys.


