Uska grla pakiranja tiho uništavaju profitne marže u cijelom proizvodnom sektoru. Neplanirani zastoji i sve veće stope oštećenja proizvoda neprestano muče proizvodne linije velike brzine. Glavni krivac za ove poremećaje je Kvarovi termoskupljajućeg omota . Operateri često krive strojeve kada stvari pođu po zlu. Međutim, nespretne promjene i osnovne pogreške operatera zapravo su uzrok velike većine prekida linija. Pogrešno dijagnosticiranje ovih problema s pakiranjem stvara ogroman materijalni otpad koji se može izbjeći. Moramo se odmah odmaknuti od reaktivnog nagađanja. Primijenit ćemo sustavan dijagnostički okvir utemeljen na dokazima na vaše operacije. Naučit ćete pravilno izolirati proizlaze li kvarovi iz kalibracije strojeva, pogreške operatera ili skrivenih nedostataka materijala. Obećajemo da ćemo se osvrnuti na površne popravke. Umjesto toga, temeljito ćemo se pozabaviti preciznim kemijskim i mehaničkim uzrocima kvarova folije za skupljanje. Napokon možete prestati naslijepo podešavati brojčanike.
Ključni zahvati
Pravilo 3T/P: 99% problema s brtvljenjem i skupljanjem potječe od pogrešno kalibrirane temperature, vremena (zadržavanja) ili tlaka.
Istodobna pojava simptoma: Vizualni nedostaci rijetko se događaju izolirano (npr. vranine šape gotovo uvijek prate pseće uši).
Obmana materijala: Ponovljeni kvarovi često proizlaze iz nedosljedne debljine filma ili neotkrivenih mješavina smola, a ne samo postavki stroja.
Preventivna naspram reaktivne: Rutinski SOP-ovi, kao što su čišćenje noževa ovisno o temperaturi i statičko uzemljenje, sprječavaju najkatastrofalnije kvarove brtvila.
Dijagnostička osnova: izolacijski stroj u odnosu na materijal
Tehničari često gube sate na podešavanje temperatura tunela. Pretpostavljaju da stroju nedostaje topline. Stvarni problem obično je jednostavno nepodudaranje veličine filma i proizvoda. Ovdje moramo ispravno oblikovati poslovni problem. Podešavanje topline radi ispravljanja neusklađenosti veličine oštećuje vaš proizvod. Također gubi dragocjene radne sate.
Potreban vam je pouzdan kriterij procjene. Koristimo test 'Jednominutna prazna vrećica'. Ovaj jednostavan postupak trenutno izolira pravi uzrok. Izvedite test koristeći ove specifične korake:
Pokrenite strojni ciklus bez ikakvog proizvoda unutar područja zamatanja.
Dopustite da čeljusti za brtvljenje stvore potpuno praznu zatvorenu vrećicu.
Uklonite praznu vrećicu i pažljivo pregledajte perimetralne brtve.
Ako prazna brtva ostane savršeno netaknuta, kalibracija vašeg stroja je u redu. Problem leži isključivo u veličini proizvoda ili ukupnim dimenzijama filma. Ako prazna brtva ne uspije ili ima anđeosku kosu, problem je isključivo mehanički. Morate odmah ispitati svoje stezaljke, grijaće elemente ili rezne oštrice.
Zatim primjenjujemo okvir 3 varijable. Morate sustavno kontrolirati temperaturu, vrijeme i tlak. Ova tri elementa kontroliraju cijeli ekosustav pakiranja. Organizirali smo parametre revizije u dijagnostičku tablicu u nastavku.
Varijabilna |
Metoda revizije |
Ciljni domet / cilj |
Temperatura |
Sweet spot testiranje |
Podesite toplinu u koracima od 5-20°F dok se plastika ne stopi. |
Vrijeme (zadržavanje) |
Provjera vremena ciklusa |
Standardna vremena zadržavanja čeljusti trebala bi biti strogo između 0,3-3 sekunde. |
Pritisak |
Test na papiru |
Postignite ravnomjerno poravnanje stezaljke duž cijele duljine čeljusti. |
Za izvođenje testa papira, stavite standardni list papira između čeljusti brtve. Zatvorite ih ručno. Trebali biste vidjeti ravnomjeran dojam na cijeloj stranici. Neravne oznake ukazuju na ozbiljno neusklađene stezaljke. Morate ih ponovno poravnati prije pokretanja proizvodnje.
Konačno, upotrijebite naše praktično pravilo praćenja. Kada se film ne poravna na pokretnoj traci, upotrijebite metodu 'Slijedite bore'. Radite unatrag od poprečne brtve. Pratite putanju filma uzvodno. Ovo vizualno praćenje točno određuje valjak ili zatezač koji uzrokuje bočno pomicanje.
Dijagnosticiranje i popravljanje 6 najčešćih nedostataka pakiranja
Razdvajanje brtvi (greška s najvećim troškovima)
Rizik: Ovaj kvar izravno dovodi do katastrofalne štete u transportu. To potpuno uništava integritet maloprodajnih polica. Razdvojene brtve izlažu vaš unutarnji proizvod prljavštini i vlazi.
Osnovni uzrok: Nedovoljan pritisak stezaljke čest je krivac. Istrošena teflonska traka također stvara golema slaba mjesta. Ponekad operateri stavljaju potpuno pretanak film za samu težinu proizvoda.
Djelotvoran popravak: Odmah ponovno kalibrirajte pritisak čeljusti pomoću testa na papiru. Zamijenite skinutu teflonsku traku. Provjerite specifikacije svog filma. Za težu robu morate osigurati odgovarajuću nosivost.
Pseće uši i vranije šape
Simptom: Pseće se uši očituju kao neskupljeni trokutasti kutovi. Vranine šape su fine bore koje se šire od rubova prema van. Ovi vidni nedostaci rijetko se događaju izolirani.
Glavni uzrok: Neadekvatna toplina unutar tunela uzrokuje pseće uši. Loš protok zraka ograničava ravnomjerno skupljanje. Prevelika širina filma stvara previše rastresitog materijala da bi ga stroj mogao obraditi.
Djelotvorno rješenje: postupno povećavajte temperaturu tunela. Povećajte brzinu ventilatora kako biste ravnomjerno rasporedili zrak. Također biste trebali smanjiti širinu role. Rješavanje psećeg uha općenito automatski eliminira crowd foot.
riblje oči
Simptom: Na pakiranju ćete primijetiti okrugle ili ovalne uzorke. Pojavljuju se kao lokalizirani neskupljeni film na ravnim površinama proizvoda. Paket izgleda neravno i neprofesionalno.
Glavni uzrok: Nedostatak topline ovdje je primarni problem. Pad brzine zraka unutar skupljajuće komore također uzrokuje riblje oči. Plastika jednostavno nikad ne dosegne potrebnu točku aktivacije.
Djelotvoran popravak: Smanjite brzinu pokretne trake. Ova radnja povećava ukupno vrijeme izloženosti toplini. Pustite da proizvod duže odstoji unutar toplinskog tunela.
Letenje balonom i zatvarač
Simptom: Zarobljeni zagrijani zrak uzrokuje drastično bubrenje paketa. Ovo je balon. Zatvarač se odnosi na mikro-poderotine slične patentnom zatvaraču duž glavne linije brtve.
Glavni uzrok: Baloniranje ukazuje na nedostatak ispušnih otvora. Vrući zrak apsolutno nema kamo pobjeći. Zatvarač je posljedica pretjeranog pritiska perforatora s kotačićem.
Djelotvoran popravak: uvijek nabavite unaprijed perforiranu foliju iz tvornice. Izbjegavajte ručno bušenje pod svaku cijenu. Ručno bušenje topi neobrađene rubove i uzrokuje jake poderotine. Smanjite pritisak kotača perforatora ako morate koristiti inline uređaj.
Vermicelli
Simptom: mikroskopske plastične niti protežu se preko vašeg stroja. Oni se povlače između skupljajućeg filma i vruće oštrice za brtvljenje. Izgledaju točno poput fine paučine.
Glavni uzrok: Neispravna temperatura oštrice uzrokuje ovo djelomično taljenje. Nakupljanje polimera na vrućem nožu još je jedan vrlo čest okidač.
Djelotvoran popravak: malo smanjite temperaturu zatvaranja. Provedite rigorozne SOP-ove za čišćenje oštrica. Držite svoje vruće elemente potpuno čistima.
Materijalni kvarovi: pogreška operatera ili kvar dobavljača?
Visoka stopa kvarova nije uvijek pogreška korisnika. Ponekad je sama sirovina duboko manjkava. Morate rigorozno procijeniti kvalitetu filma. Izazovite svoje dobavljače u vezi s njihovim tolerancijama debljine. Industrijski standard nalaže da ti parametri ne bi trebali prelaziti +/- 10%. Varijacije izvan ovog raspona uzrokuju neravnomjerno skupljanje. Oni također stvaraju nepredvidive slabe brtve.
Moramo otkriti skrivene troškove naslijeđenih materijala. Nastavak korištenja lomljivog PVC-a uzrokuje ponavljajuće operativne glavobolje. Nije odobren za izravan kontakt s hranom. PVC stvara postojane pseće uši. Također pati od brze kristalizacije. Folija doslovno puca na dodir nakon pakiranja. Nadogradnja na umreženi POF uvelike smanjuje otpadni otpad. Također značajno poboljšava vrhunsku prezentaciju maloprodajnih polica.
Razmotrite strateške nadogradnje materijala za svoje moderne operacije. procijeniti Biorazgradivi skupljajući omot za napredne potrebe usklađenosti. Robne marke danas se suočavaju sa sve strožim regionalnim zahtjevima za plastiku. Zahtjevi održivosti brzo se mijenjaju na globalnim tržištima. Imajte na umu važno tehničko upozorenje ovdje. Biorazgradive varijante zahtijevaju pažljivu temperaturnu validaciju. Njihove točke taljenja značajno se razlikuju od standardnih POF. Morate ponovno kalibrirati svoje postavke tunela u skladu s tim.
Također možete iskoristiti Prilagođena termoskupljajuća folija . Ova strategija osigurava precizne širine role za vaše specifične dimenzije proizvoda. Prilagođena veličina u osnovi eliminira višak omota. Višak materijala izravno uzrokuje najgore pseće uši i probleme s praćenjem. Savršeno dimenzioniranje pojednostavljuje vašu cijelu brzu liniju za pakiranje.
Rješavanje problema s termoskupljajućim omotom za industrijske i teške uvjete rada
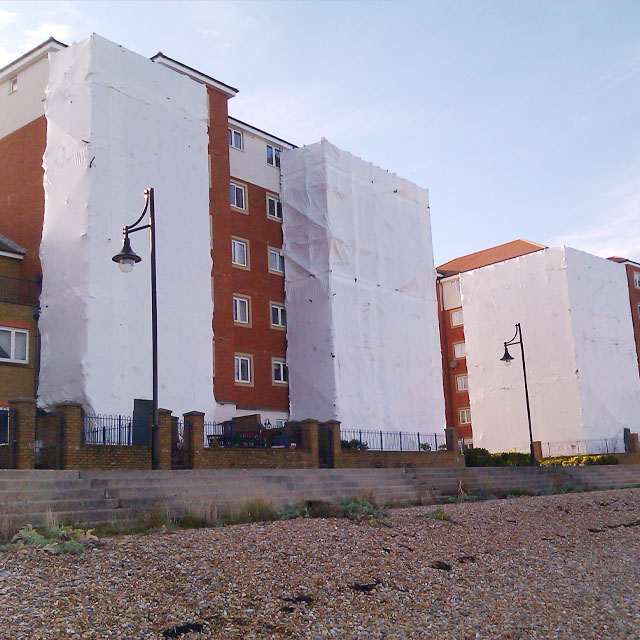
Industrijska ambalaža zahtijeva znatno drugačiji dijagnostički pristup. U ovom sektoru poslovni problem postavljamo drugačije. Zaštita na otvorenom suočava se s jedinstvenim fizičkim stresorima. Pomorska primjena i masivni omotači skela svakodnevno se bore s teškim vremenskim uvjetima. Maloprodajna pokretna ambalaža nikad nije izložena jakom vjetru ili niskim temperaturama okoline.
Kvarovi zavara na terenu predstavljaju velike sigurnosne rizike. Primarni simptom je neporeciv. Debeli zavari se potpuno odvajaju pod jakim opterećenjem vjetra. Tehnički temeljni uzrok otkriva lažnu industrijsku praksu. Standard Heavy Duty Shrink Wrap treba sadržavati čisti polietilen niske gustoće (LDPE). Čisti LDPE savršeno se stapa pod standardnom toplinom aplikatora.
Međutim, proračunski proizvođači često štekaju. Namjerno se miješaju s MDPE ili HDPE. To rade kako bi ubrzali tvorničko istiskivanje. Oni koriste ove jeftine mješavine za stabilizaciju ogromnih filmskih mjehurića tijekom proizvodnje. Ovo potajno podiže točku taljenja plastike. Pomiče kritičnu točku taljenja daleko iznad onoga što standardne toplinske puške za operatera mogu pravilno zapaliti. Operateri misle da sigurno zatvaraju plastiku. U stvarnosti, oni samo postižu vrlo krhku površinsku ljepljivost.
Djelotvoran popravak zahtijeva strogu odgovornost dobavljača. Zatražite certifikate za čisti LDPE izravno od svojih dobavljača. Na terenu, pobrinite se da operateri održavaju strogu udaljenost toplinskog pištolja od 30-40 cm. Potpuno zaustavite svoju instalaciju ako brzina vjetra premašuje 20 mph. Vjetar trenutno hladi zagrijanu plastiku. Ovo hlađenje uništava cjelovitost zavara prije nego što stvrdne.
Proaktivno održavanje opreme za eliminaciju ponovljenih zastoja
Realnost implementacije diktira vaš dugoročni uspjeh. Reaktivno održavanje agresivno uništava ukupnu učinkovitost opreme (OEE). Ne možete čekati da se kritični strojevi pokvare. Provedba stroge osnovne linije održavanja apsolutno je obavezna za operacije velike brzine.
Morate uspostaviti kritične SOP-ove za održavanje. Vaši timovi trebaju jasne, dnevne upute. Pozorno se usredotočite na sljedeća tri operativna područja:
Održavanje oštrice: Vruće noževe čistite samo mekom, neabrazivnom krpom. Ovu radnju morate izvesti dok je temperatura još visoka. Nož bi trebao registrirati iznad 70°C (158°F). Čišćenje potpuno hladnih oštrica će nepovratno skinuti zaštitni teflonski sloj. Oštećeni teflon jamči anđeosku kosu i nazubljene razdvojene brtve.
Pneumatski sustavi: Stalno nadzirite zdjele filtera regulatora zraka. Ispraznite ih odmah kada unutarnja razina vode dosegne 2/3 kapaciteta. Vlaga koja ulazi u pneumatske vodove uzrokuje nagle padove tlaka tijekom stezanja čeljusti. Nestalan tlak zraka izravno dovodi do slabih brtvi.
Upravljanje statičkom elektricitetom: statički elektricitet uzrokuje ogromne svakodnevne glavobolje. Uzrokuje velike probleme s lijepljenjem i blokiranjem filma. Također pruža bolne udare stroja operaterima. Uklonite probleme s lijepljenjem tako da osigurate pravilno trofazno uzemljenje. Upotrijebite antistatičke šljokice na svim kontaktnim točkama visokog trenja.
Strojna komponenta |
Kritična radnja održavanja |
Potrebna učestalost |
Oštrice za brtvljenje |
Obrišite mekom krpom (osigurajte temperaturu >70°C). |
Dnevno / kraj smjene |
Pneumatski filtri |
Ručno ispustite vlagu s 2/3 kapaciteta. |
Tjedni |
Teflonske trake |
Vizualno pregledajte ima li tragova istrošenosti i opekotina. |
Tjedni |
Statičko uzemljenje |
Provjerite cjelovitost šljokica i žica za uzemljenje. |
Mjesečno |
Pokretne trake |
Komprimiranim zrakom otpuhnite plastične ostatke. |
Dnevno |
Zaključak
Uspješno termoskupljajuće pakiranje uvelike se oslanja na strogu tehničku ravnotežu. Morate pažljivo uskladiti mehanički 3T/P model s izvorom materijala visoke tolerancije. Ignoriranje jednog elementa jamči katastrofalan kvar u drugom.
Evo vaših vrlo djelotvornih sljedećih koraka:
Provedite sveobuhvatnu reviziju stope otpada u svim linijama ovog kvartala.
Izvedite 'Jednominutni test prazne vrećice' odmah na problematičnim brtvilima.
Zatražite detaljne listove sa specifikacijama od svojih trenutnih prodavača filmova danas.
Provjerite točnu konzistenciju debljine i zahtijevajte apsolutne certifikate čistoće smole.
FAQ
P: Kako mogu pronaći optimalnu temperaturu za pečaćenje za novu rolu termoskupljajućeg filma?
O: Počnite od apsolutnog minimalnog temperaturnog praga stroja. Povećajte toplinu točno u koracima od 5-20°F. Provedite probno brtvljenje nakon svake prilagodbe. Prestanite povećavati temperaturu nakon što se brtva dosljedno održi bez stvaranja anđeoske dlake ili vidljivog dima.
P: Zašto se stvara kondenzacija unutar moje termoskupljajuće ambalaže za hranu?
O: Kondenzacija je uzrokovana neadekvatnim mikroperforacijama. Bez dovoljno fizičkih rupa, film zadržava vlagu iz okoline tijekom brzog procesa zagrijavanja. Ovaj problem zahtijeva hitan prelazak na POF foliju s propisnom ventilacijom dizajniranu posebno za prehrambene proizvode visoke vlažnosti.
P: Što uzrokuje da se rola termoskupljajuće folije zalijepi (blokira) prije nego uopće udari u stroj?
O: Ovaj fenomen je obično ozbiljan kvar skladištenja u skladištu. Kada temperatura okoline prijeđe 32°C (90°F), tanki plastični slojevi počinju se prerano stapati. Uvijek skladištite svoje velike filmske role u klimatiziranim okruženjima potpuno daleko od izravne sunčeve svjetlosti.


