ການຫຸ້ມຫໍ່ຫຸ້ມຫໍ່ຢ່າງງຽບໆທໍາລາຍອັດຕາກໍາໄລໃນທົ່ວຂະແຫນງການຜະລິດ. ການຢຸດເຮັດວຽກທີ່ບໍ່ໄດ້ວາງແຜນໄວ້ ແລະອັດຕາຄວາມເສຍຫາຍຂອງຜະລິດຕະພັນທີ່ເພີ່ມຂຶ້ນຢ່າງຕໍ່ເນື່ອງເຮັດໃຫ້ສາຍການຜະລິດຄວາມໄວສູງ. ຜູ້ກະທໍາຜິດຕົ້ນຕໍທີ່ຢູ່ເບື້ອງຫລັງການຂັດຂວາງເຫຼົ່ານີ້ແມ່ນ ຄວາມລົ້ມເຫຼວ ຂອງການຫົດຫໍ່ຄວາມຮ້ອນ . ຜູ້ປະກອບການມັກຈະຕໍານິຕິຕຽນເຄື່ອງຈັກໃນເວລາທີ່ສິ່ງທີ່ຜິດພາດ. ຢ່າງໃດກໍຕາມ, ການປ່ຽນແປງ clunky ແລະຄວາມຜິດພາດຂອງຕົວປະຕິບັດການພື້ນຖານໃນຕົວຈິງແມ່ນກວມເອົາສ່ວນໃຫຍ່ຂອງການຢຸດເສັ້ນ. ການວິນິດໄສຜິດບັນຫາການຫຸ້ມຫໍ່ເຫຼົ່ານີ້ຈະສ້າງສິ່ງເສດເຫຼືອຂອງວັດສະດຸຂະໜາດໃຫຍ່ທີ່ຫຼີກລ່ຽງບໍ່ໄດ້. ພວກເຮົາຕ້ອງຍ້າຍອອກໄປຈາກການຄາດເດົາທີ່ມີປະຕິກິລິຍາທັນທີ. ພວກເຮົາຈະນໍາໃຊ້ກອບການວິນິດໄສທີ່ເປັນລະບົບ, ອີງໃສ່ຫຼັກຖານຕໍ່ກັບການດໍາເນີນງານຂອງທ່ານ. ທ່ານຈະໄດ້ຮຽນຮູ້ທີ່ຈະແຍກອອກຢ່າງຖືກຕ້ອງວ່າຄວາມລົ້ມເຫຼວແມ່ນມາຈາກການປັບເຄື່ອງຈັກ, ຄວາມຜິດພາດຂອງຜູ້ປະຕິບັດການ, ຫຼືຂໍ້ບົກພ່ອງຂອງວັດສະດຸທີ່ເຊື່ອງໄວ້. ພວກເຮົາສັນຍາວ່າຈະເບິ່ງການແກ້ໄຂ superficial ທີ່ຜ່ານມາ. ແທນທີ່ຈະ, ພວກເຮົາຈະແກ້ໄຂຢ່າງລະອຽດກ່ຽວກັບສາເຫດທາງເຄມີແລະກົນຈັກທີ່ຊັດເຈນຂອງຄວາມລົ້ມເຫຼວຂອງຮູບເງົາຫົດຕົວ. ໃນທີ່ສຸດເຈົ້າສາມາດຢຸດການປັບປ່ຽນໜ້າປັດໄດ້ໂດຍຕາບອດ.
Key Takeaways
ກົດລະບຽບ 3T/P: 99% ຂອງບັນຫາການຜະນຶກແລະການຫົດຕົວແມ່ນມາຈາກອຸນຫະພູມທີ່ບໍ່ຖືກຕ້ອງ, ເວລາ (ຢູ່), ຫຼືຄວາມກົດດັນ.
ອາການຮ່ວມກັນ: ຄວາມບົກຜ່ອງທາງສາຍຕາບໍ່ຄ່ອຍຈະເກີດຂື້ນໃນເວລາໂດດດ່ຽວ (ຕົວຢ່າງ: ຕີນຂອງ crow ເກືອບສະເຫມີມາກັບຫູຫມາ).
ການຫຼອກລວງວັດສະດຸ: ຄວາມລົ້ມເຫຼວຊໍ້າໆມັກຈະເກີດມາຈາກຄວາມຫນາຂອງຟິມທີ່ບໍ່ສອດຄ່ອງກັນຫຼືການຜະສົມຢາງທີ່ບໍ່ໄດ້ເປີດເຜີຍ, ບໍ່ພຽງແຕ່ການຕັ້ງຄ່າເຄື່ອງຈັກເທົ່ານັ້ນ.
ການປ້ອງກັນທຽບກັບປະຕິກິລິຍາ: SOPs ປົກກະຕິ, ເຊັ່ນ: ການທໍາຄວາມສະອາດແຜ່ນໃບຄ້າຍຄືອຸນຫະພູມສະເພາະແລະການລົງພື້ນຄົງທີ່, ປ້ອງກັນຄວາມລົ້ມເຫຼວຂອງປະທັບຕາທີ່ຮ້າຍກາດທີ່ສຸດ.
ພື້ນຖານການວິນິດໄສ: ການແຍກເຄື່ອງຈັກທຽບກັບວັດສະດຸ
ຊ່າງເຕັກນິກມັກຈະເສຍເວລາຫຼາຍຊົ່ວໂມງເພື່ອປັບອຸນຫະພູມອຸໂມງ. ພວກເຂົາສົມມຸດວ່າເຄື່ອງຈັກຂາດຄວາມຮ້ອນ. ບັນຫາຕົວຈິງແມ່ນປົກກະຕິແລ້ວແມ່ນຄວາມຜິດພາດຂະໜາດຂອງຟິມກັບຜະລິດຕະພັນ. ພວກເຮົາຕ້ອງກໍານົດບັນຫາທຸລະກິດຢ່າງຖືກຕ້ອງຢູ່ທີ່ນີ້. ການປັບຄວາມຮ້ອນເພື່ອແກ້ໄຂຂະໜາດທີ່ບໍ່ກົງກັນເຮັດໃຫ້ຜະລິດຕະພັນຂອງທ່ານເສຍຫາຍ. ມັນຍັງເຮັດໃຫ້ເສຍຊົ່ວໂມງປະຕິບັດງານທີ່ມີຄຸນຄ່າ.
ທ່ານຕ້ອງການເງື່ອນໄຂການປະເມີນທີ່ເຊື່ອຖືໄດ້. ພວກເຮົາໃຊ້ການທົດສອບ 'ຖົງເປົ່າໜຶ່ງນາທີ'. ຂັ້ນຕອນງ່າຍໆນີ້ແຍກສາເຫດທີ່ແທ້ຈິງໄດ້ທັນທີ. ດໍາເນີນການທົດສອບໂດຍໃຊ້ຂັ້ນຕອນສະເພາະເຫຼົ່ານີ້:
ແລ່ນຮອບເຄື່ອງຈັກໂດຍບໍ່ມີຜະລິດຕະພັນໃດໆພາຍໃນພື້ນທີ່ຫໍ່.
ອະນຸຍາດໃຫ້ຄາງກະໄຕຜະນຶກເພື່ອສ້າງຖົງປະທັບຕາທີ່ຫວ່າງເປົ່າຫມົດ.
ເອົາຖົງເປົ່າອອກແລະກວດກາປະທັບຕາ perimeter ຢ່າງເຂັ້ມງວດ.
ຖ້າປະທັບຕາເປົ່າຍັງຄົງ intact ຢ່າງສົມບູນ, ການປັບເຄື່ອງຂອງເຈົ້າແມ່ນດີ. ບັນຫາທັງຫມົດແມ່ນຢູ່ໃນຂະຫນາດຜະລິດຕະພັນຫຼືຂະຫນາດຮູບເງົາໂດຍລວມ. ຖ້າປະທັບຕາເປົ່າລົ້ມເຫລວຫຼືສະແດງຜົມທູດ, ບັນຫາແມ່ນກົນຈັກຢ່າງເຂັ້ມງວດ. ທ່ານທັນທີຕ້ອງສືບສວນຕົວຍຶດຂອງທ່ານ, ອົງປະກອບຄວາມຮ້ອນ, ຫຼືແຜ່ນຕັດ.
ຕໍ່ໄປ, ພວກເຮົານໍາໃຊ້ 3 ຕົວແປກອບ. ທ່ານຕ້ອງກວດສອບອຸນຫະພູມ, ເວລາ, ແລະຄວາມກົດດັນຢ່າງເປັນລະບົບ. ສາມອົງປະກອບເຫຼົ່ານີ້ຄວບຄຸມລະບົບນິເວດການຫຸ້ມຫໍ່ທັງຫມົດ. ພວກເຮົາໄດ້ຈັດວາງຕົວກໍານົດການກວດສອບເຂົ້າໃນຕາຕະລາງການວິນິດໄສຂ້າງລຸ່ມນີ້.
ຕົວແປ |
ວິທີການກວດສອບ |
ຂອບເຂດເປົ້າຫມາຍ / ເປົ້າຫມາຍ |
ອຸນຫະພູມ |
ການທົດສອບຈຸດຫວານ |
ປັບຄວາມຮ້ອນໃນເທື່ອລະ 5-20°F ຈົນກ່ວາປລາສຕິກຟິວອອກຢ່າງສະອາດ. |
ເວລາ (ຢູ່) |
ການກວດສອບກໍານົດເວລາຂອງວົງຈອນ |
ເວລາຄາງກະໄຕມາດຕະຖານຄວນນັ່ງຢ່າງເຄັ່ງຄັດລະຫວ່າງ 0.3-3 ວິນາທີ. |
ຄວາມກົດດັນ |
ການທົດສອບເຈ້ຍ |
ບັນລຸຄວາມສອດຄ່ອງຂອງ clamp ເປັນເອກະພາບໃນທົ່ວຄວາມຍາວຂອງຄາງກະໄຕທັງຫມົດ. |
ເພື່ອປະຕິບັດການທົດສອບກະດາດ, ວາງແຜ່ນມາດຕະຖານຂອງເຈ້ຍລະຫວ່າງຄາງກະໄຕປະທັບຕາ. ປິດພວກມັນດ້ວຍຕົນເອງ. ທ່ານຄວນເຫັນຄວາມປະທັບໃຈໃນທົ່ວຫນ້າທັງຫມົດ. ຮອຍບໍ່ສະໝ່ຳສະເໝີສະແດງເຖິງການຍຶດຕິດຜິດຢ່າງຮ້າຍແຮງ. ທ່ານຕ້ອງຈັດຮຽງພວກມັນຄືນໃໝ່ກ່ອນທີ່ຈະແລ່ນການຜະລິດ.
ສຸດທ້າຍ, ໃຊ້ກົດລະບຽບການຕິດຕາມຂອງພວກເຮົາ. ເມື່ອຮູບເງົາຖືກຈັດຢູ່ໃນລຳລຽງ, ໃຫ້ໃຊ້ວິທີ 'ປະຕິບັດຕາມຮອຍຍັບ'. ເຮັດວຽກກັບຄືນໄປບ່ອນຈາກປະທັບຕາຂ້າມ. ຕິດຕາມເສັ້ນທາງສາຍຮູບເງົາ. ການຕິດຕາມແບບສາຍຕານີ້ຊີ້ໃຫ້ເຫັນເຖິງລູກກິ້ງທີ່ແນ່ນອນ ຫຼືຕົວກົດດັນທີ່ເຮັດໃຫ້ເກີດການລອຍທາງຂ້າງ.
ການວິນິດໄສແລະແກ້ໄຂ 6 ຂໍ້ບົກພ່ອງຂອງການຫຸ້ມຫໍ່ທົ່ວໄປທີ່ສຸດ
ການແຍກປະທັບຕາ (ຄວາມລົ້ມເຫຼວທີ່ມີຄ່າໃຊ້ຈ່າຍສູງທີ່ສຸດ)
ຄວາມສ່ຽງ: ຄວາມລົ້ມເຫຼວນີ້ນໍາໄປສູ່ຄວາມເສຍຫາຍທາງລົດໄຟໂດຍກົງ. ມັນທໍາລາຍຄວາມສົມບູນຂອງຊັ້ນວາງຂາຍຍ່ອຍຢ່າງສົມບູນ. Split seals exposes ຜະລິດຕະພັນພາຍໃນຂອງທ່ານກັບຝຸ່ນແລະຄວາມຊຸ່ມ.
ສາເຫດຫຼັກ: ຄວາມກົດດັນຂອງ clamp ບໍ່ພຽງພໍແມ່ນເປັນ culprit ເລື້ອຍໆ. tape Teflon worn ຍັງສ້າງຈຸດອ່ອນແອຂະຫນາດໃຫຍ່. ບາງຄັ້ງ, ຜູ້ປະກອບການໂຫຼດຮູບເງົາບາງເກີນໄປສໍາລັບນ້ໍາຫນັກ sheer ຂອງຜະລິດຕະພັນ.
ການແກ້ໄຂທີ່ສາມາດແກ້ໄຂໄດ້: recalibrate ຄວາມກົດດັນຄາງກະໄຕຂອງທ່ານໃນທັນທີໂດຍການນໍາໃຊ້ການທົດສອບເຈ້ຍ. ແທນທີ່ tape Teflon stripped. ກວດສອບສະເພາະຮູບເງົາຂອງທ່ານ. ທ່ານຕ້ອງຮັບປະກັນຄວາມສາມາດຮັບມືທີ່ພຽງພໍສໍາລັບສິນຄ້າທີ່ຫນັກກວ່າ.
ຫູໝາ & ຕີນກາ
ອາການ: ຫູໝາສະແດງອອກເປັນມຸມສາມຫຼ່ຽມທີ່ບໍ່ຫົດຕົວ. ຕີນ Crow ແມ່ນຮອຍຍັບອັນດີທີ່ແຜ່ອອກມາຈາກແຄມ. ຄວາມບົກຜ່ອງທາງສາຍຕາເຫຼົ່ານີ້ບໍ່ຄ່ອຍຈະເກີດຂື້ນໃນການໂດດດ່ຽວ.
ສາເຫດຂອງຮາກ: ຄວາມຮ້ອນບໍ່ພຽງພໍພາຍໃນອຸໂມງເຮັດໃຫ້ຫູໝາ. ການໄຫຼວຽນຂອງອາກາດທີ່ບໍ່ດີຈໍາກັດການຫົດຕົວແບບດຽວກັນ. ຄວາມກວ້າງຂອງຮູບເງົາຫຼາຍເກີນໄປຈະສ້າງວັດສະດຸທີ່ວ່າງຫຼາຍເກີນໄປສໍາລັບເຄື່ອງທີ່ຈະຈັດການ.
ການແກ້ໄຂທີ່ສາມາດປະຕິບັດໄດ້: ເພີ່ມອຸນຫະພູມອຸໂມງຂອງເຈົ້າເທື່ອລະກ້າວ. ເລັ່ງຄວາມໄວພັດລົມເພື່ອກະຈາຍອາກາດໃຫ້ເທົ່າທຽມກັນ. ທ່ານກໍ່ຄວນຫຼຸດຜ່ອນຄວາມກວ້າງມ້ວນຂອງທ່ານ. ການແກ້ໄຂຫູຫມາໂດຍທົ່ວໄປຈະລົບລ້າງຕີນ crow ໄດ້ອັດຕະໂນມັດ.
ຕາປາ
ອາການ: ທ່ານຈະສັງເກດເຫັນຮູບແບບຮອບຫຼືຮູບໄຂ່ຢູ່ເທິງຊຸດ. ພວກມັນປາກົດເປັນຮູບເງົາທີ່ບໍ່ຫົດຕົວຢູ່ໃນທ້ອງຖິ່ນຢູ່ເທິງພື້ນຜິວຜະລິດຕະພັນຮາບພຽງ. ຊຸດດັ່ງກ່າວເບິ່ງຄືວ່າເປັນຕາບອດແລະບໍ່ເປັນມືອາຊີບ.
ສາເຫດຮາກ: ການຂາດຄວາມຮ້ອນແມ່ນບັນຫາຕົ້ນຕໍຢູ່ທີ່ນີ້. ການຫຼຸດລົງຂອງຄວາມໄວອາກາດພາຍໃນຫ້ອງຫົດຕົວຍັງເຮັດໃຫ້ຕາປາ. ພາດສະຕິກພຽງແຕ່ບໍ່ເຄີຍໄປຮອດຈຸດກະຕຸ້ນທີ່ຕ້ອງການຂອງມັນ.
ການແກ້ໄຂການປະຕິບັດໄດ້: ຫຼຸດຜ່ອນຄວາມໄວ conveyor ຂອງທ່ານ. ການປະຕິບັດນີ້ເພີ່ມເວລາການສໍາຜັດຄວາມຮ້ອນທັງຫມົດ. ປ່ອຍໃຫ້ຜະລິດຕະພັນຢູ່ພາຍໃນອຸໂມງຄວາມຮ້ອນໄດ້ດົນຂຶ້ນ.
ປູມເປົ້າ & Zippering
ອາການ: ອາກາດຮ້ອນທີ່ຕິດຢູ່ນັ້ນເຮັດໃຫ້ຊຸດດັ່ງກ່າວບວມຫຼາຍ. ນີ້ແມ່ນປູມເປົ້າ. Zippering ໝາຍເຖິງນ້ຳຕາຈຸນລະພາກທີ່ຄ້າຍຄື zipper ແລ່ນໄປຕາມເສັ້ນປະທັບຕາຫຼັກ.
ສາເຫດ: ປູມເປົ້າຊີ້ບອກຊ່ອງລະບາຍອາກາດທີ່ຂາດຫາຍໄປ. ອາກາດຮ້ອນໆບໍ່ມີບ່ອນໃດທີ່ຈະຫລົບຫນີໄດ້. ການບີບອັດເປັນຜົນມາຈາກແຮງດັນຫຼາຍເກີນໄປໂດຍເຄື່ອງເຈາະເຂັມຂັດ.
ການແກ້ໄຂທີ່ສາມາດປະຕິບັດໄດ້: ສະເຫມີແຫຼ່ງ pre-perforated films ຈາກໂຮງງານຜະລິດ. ຫຼີກເວັ້ນການເຈາະດ້ວຍມືໃນຄ່າໃຊ້ຈ່າຍທັງຫມົດ. ການຂຸດເຈາະດ້ວຍມືເຮັດໃຫ້ຂອບດິບເຮັດໃຫ້ຮອຍແຕກ ແລະເຮັດໃຫ້ເກີດຄວາມກົດດັນຢ່າງຮ້າຍແຮງ. ຫຼຸດຜ່ອນຄວາມກົດດັນຂອງລໍ້ perforator ຂອງທ່ານຖ້າຫາກວ່າທ່ານຕ້ອງໃຊ້ອຸປະກອນ inline.
ເທວະດາຜົມ
ອາການ: ກະທູ້ພາດສະຕິກກ້ອງຈຸລະທັດຂະຫຍາຍໄປທົ່ວເຄື່ອງຈັກຂອງທ່ານ. ພວກເຂົາເຈົ້າດຶງລະຫວ່າງຮູບເງົາຫົດຕົວແລະແຜ່ນໃບຄ້າຍຄືຮ້ອນ. ພວກມັນເບິ່ງຄືວ່າຄ້າຍຄື cobwebs ທີ່ດີ.
ສາເຫດຂອງຮາກ: ອຸນຫະພູມແຜ່ນໃບບໍ່ຖືກຕ້ອງເຮັດໃຫ້ການລະລາຍບາງສ່ວນ. ການສ້າງໂພລີເມີຢູ່ເທິງມີດຮ້ອນແມ່ນອີກອັນໜຶ່ງທີ່ເຮັດໃຫ້ເກີດການເກີດທົ່ວໄປສູງ.
ການແກ້ໄຂທີ່ສາມາດປະຕິບັດໄດ້: ປັບອຸນຫະພູມການຜະນຶກຂອງທ່ານລົງເລັກນ້ອຍ. ປະຕິບັດ SOPs ການທໍາຄວາມສະອາດແຜ່ນໃບຢ່າງເຂັ້ມງວດ. ຮັກສາອົງປະກອບຮ້ອນຂອງເຈົ້າໃຫ້ບໍ່ສະອາດ.
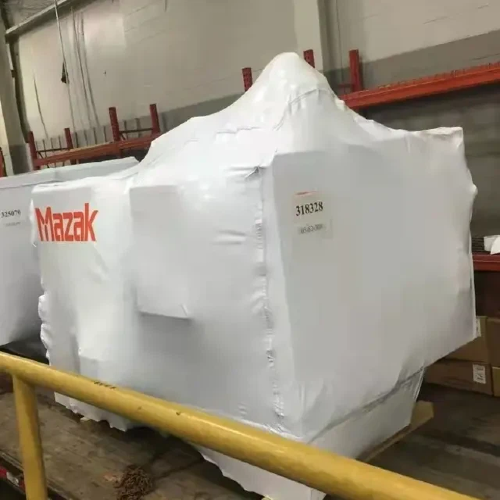
ຄວາມລົ້ມເຫຼວຂອງວັດສະດຸ: ຄວາມຜິດພາດຂອງຜູ້ປະຕິບັດງານຫຼືຄວາມຜິດປົກກະຕິຂອງຜູ້ຂາຍ?
ອັດຕາຄວາມບົກຜ່ອງສູງບໍ່ແມ່ນຄວາມຜິດພາດຂອງຜູ້ໃຊ້ສະເຫມີ. ບາງຄັ້ງວັດຖຸດິບຕົວມັນເອງແມ່ນມີຂໍ້ບົກພ່ອງເລິກ. ທ່ານຕ້ອງປະເມີນຄຸນນະພາບຮູບເງົາຢ່າງເຂັ້ມງວດ. ທ້າທາຍຜູ້ສະຫນອງຂອງທ່ານກ່ຽວກັບຄວາມທົນທານຕໍ່ຄວາມຫນາຂອງເຂົາເຈົ້າ. ມາດຕະຖານອຸດສາຫະກໍາກໍານົດຕົວກໍານົດການເຫຼົ່ານີ້ບໍ່ຄວນເກີນ +/- 10%. ການປ່ຽນແປງທີ່ເກີນຂອບເຂດນີ້ເຮັດໃຫ້ເກີດການຫົດຕົວບໍ່ສະຫມໍ່າສະເຫມີ. ພວກເຂົາຍັງສ້າງປະທັບຕາທີ່ອ່ອນແອທີ່ບໍ່ສາມາດຄາດເດົາໄດ້.
ພວກເຮົາຕ້ອງເປີດເຜີຍຄ່າໃຊ້ຈ່າຍທີ່ເຊື່ອງໄວ້ຂອງວັດສະດຸມໍລະດົກ. ການສືບຕໍ່ໃຊ້ PVC ອ່ອນໆເຮັດໃຫ້ເກີດການເຈັບຫົວໃນການປະຕິບັດງານ. ມັນບໍ່ໄດ້ຖືກອະນຸມັດສໍາລັບການຕິດຕໍ່ກັບອາຫານໂດຍກົງ. PVC ສ້າງຫູຫມາທີ່ທົນນານ. ມັນຍັງທົນທຸກຈາກການໄປເຊຍກັນຢ່າງໄວວາ. ຮູບເງົາຈະແຕກອອກຕາມການສໍາພັດຫຼັງຈາກການຫຸ້ມຫໍ່. ການຍົກລະດັບເປັນ POF ຂ້າມເຊື່ອມຕໍ່ຈະຊ່ວຍຫຼຸດຜ່ອນສິ່ງເສດເຫຼືອຂີ້ເຫຍື້ອຢ່າງຫຼວງຫຼາຍ. ມັນຍັງເສີມຂະຫຍາຍການນໍາສະເຫນີຊັ້ນວາງຂາຍຍ່ອຍຊັ້ນນໍາຢ່າງຫຼວງຫຼາຍ.
ພິຈາລະນາການຍົກລະດັບອຸປະກອນຍຸດທະສາດສໍາລັບການປະຕິບັດງານທີ່ທັນສະໄຫມຂອງທ່ານ. ປະເມີນ Biodegradable Shrink Wrap ສໍາລັບຄວາມຕ້ອງການປະຕິບັດຕາມແບບພິເສດ. ຍີ່ຫໍ້ຕ່າງໆປະເຊີນກັບການບັງຄັບໃຊ້ປລາສຕິກໃນພາກພື້ນທີ່ເຄັ່ງຄັດຫຼາຍຂຶ້ນໃນມື້ນີ້. ຄວາມຕ້ອງການຄວາມຍືນຍົງມີການປ່ຽນແປງຢ່າງໄວວາໃນທົ່ວຕະຫຼາດທົ່ວໂລກ. ໃຫ້ສັງເກດການເຕືອນທາງດ້ານວິຊາການທີ່ສໍາຄັນຢູ່ທີ່ນີ້. ຕົວແປທີ່ຍ່ອຍສະຫຼາຍໄດ້ຕ້ອງການການກວດສອບອຸນຫະພູມຢ່າງລະມັດລະວັງ. ຈຸດລະລາຍຂອງພວກມັນແຕກຕ່າງກັນຢ່າງຫຼວງຫຼາຍຈາກ POF ມາດຕະຖານ. ທ່ານຕ້ອງປັບການຕັ້ງຄ່າອຸໂມງຂອງທ່ານຄືນໃໝ່ຕາມຄວາມເໝາະສົມ.
ນອກນັ້ນທ່ານຍັງສາມາດ leverage ຜ້າຫົດຄວາມຮ້ອນແບບກຳນົດເອງ . ຍຸດທະສາດນີ້ຮັບປະກັນຄວາມກວ້າງຂອງມ້ວນທີ່ຊັດເຈນສໍາລັບຂະຫນາດຜະລິດຕະພັນສະເພາະຂອງທ່ານ. ການປັບຂະໜາດແບບກຳນົດເອງໂດຍພື້ນຖານແລ້ວລົບລ້າງການຫໍ່ເກີນ. ອຸປະກອນການເກີນໂດຍກົງເຮັດໃຫ້ຫູຫມາຮ້າຍແຮງທີ່ສຸດແລະບັນຫາການຕິດຕາມ. ຂະຫນາດທີ່ສົມບູນແບບປັບປຸງສາຍການຫຸ້ມຫໍ່ຄວາມໄວສູງທັງຫມົດຂອງທ່ານ.
ການແກ້ໄຂບັນຫາການຫົດຕົວຂອງອຸດສາຫະກໍາແລະຫນ້າທີ່ຫນັກຫນ່ວງ
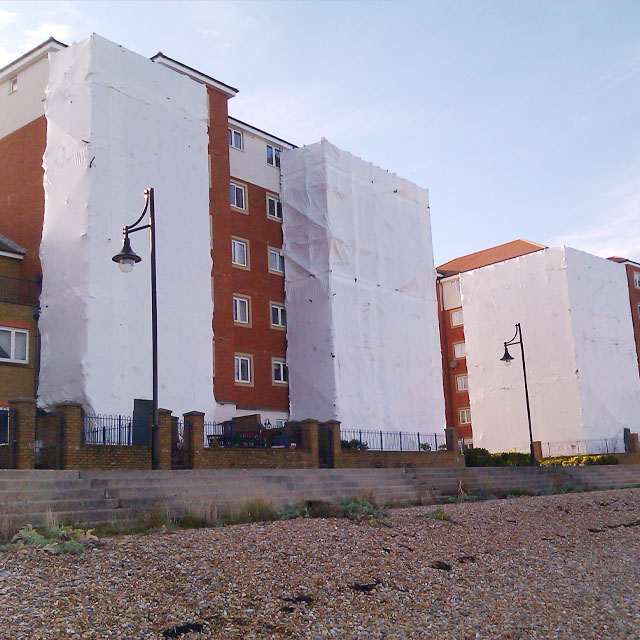
ການຫຸ້ມຫໍ່ອຸດສາຫະກໍາຮຽກຮ້ອງໃຫ້ມີວິທີການວິນິດໄສທີ່ແຕກຕ່າງກັນຢ່າງຫຼວງຫຼາຍ. ພວກເຮົາກໍານົດບັນຫາທຸລະກິດແຕກຕ່າງກັນໃນຂະແຫນງນີ້. ການກັກຂັງກາງແຈ້ງປະເຊີນກັບຄວາມກົດດັນທາງດ້ານຮ່າງກາຍທີ່ເປັນເອກະລັກ. ການນຳໃຊ້ທາງທະເລ ແລະການຖົມ scaffolding ຂະໜາດໃຫຍ່ ຕໍ່ສູ້ກັບສະພາບອາກາດທີ່ຮຸນແຮງປະຈໍາວັນ. ການຫຸ້ມຫໍ່ conveyor ຂາຍຍ່ອຍບໍ່ເຄີຍປະເຊີນກັບລົມສູງຫຼືອຸນຫະພູມອາກາດເຢັນ.
ຄວາມລົ້ມເຫຼວຂອງການເຊື່ອມໂລຫະໃນພາກສະຫນາມເຮັດໃຫ້ເກີດຄວາມສ່ຽງດ້ານຄວາມປອດໄພອັນໃຫຍ່ຫຼວງ. ອາການເບື້ອງຕົ້ນແມ່ນປະຕິເສດບໍ່ໄດ້. ການເຊື່ອມໂລຫະຫນາແຍກອອກທັງຫມົດພາຍໃຕ້ການໂຫຼດພະລັງງານລົມຫນັກ. ສາເຫດທາງດ້ານວິຊາການເປີດເຜີຍການປະຕິບັດອຸດສາຫະກໍາທີ່ຫຼອກລວງ. ມາດຕະຖານ ຜ້າຫໍ່ຫົດໜັກ ຄວນບັນຈຸໂພລີເອທີລີນຄວາມໜາແໜ້ນຕໍ່າບໍລິສຸດ (LDPE). LDPE ບໍລິສຸດ fuses ຢ່າງສົມບູນພາຍໃຕ້ຄວາມຮ້ອນ applicator ມາດຕະຖານ.
ຢ່າງໃດກໍຕາມ, ຜູ້ຜະລິດງົບປະມານມັກຈະຕັດມຸມ. ພວກເຂົາເຈົ້າໂດຍເຈດຕະນາຜະສົມຜະສານໃນ MDPE ຫຼື HDPE. ພວກເຂົາເຈົ້າເຮັດສິ່ງນີ້ເພື່ອເລັ່ງການ extrusion ໂຮງງານຜະລິດ. ພວກເຂົາເຈົ້າໃຊ້ການຜະສົມລາຄາຖືກເຫຼົ່ານີ້ເພື່ອສະຖຽນລະພາບຟອງຮູບເງົາອັນໃຫຍ່ຫຼວງໃນລະຫວ່າງການຜະລິດ. ອັນນີ້ເຮັດໃຫ້ຈຸດລະລາຍພາດສະຕິກເພີ່ມຂຶ້ນຢ່າງລັບໆ. ມັນຍູ້ຈຸດລະລາຍທີ່ສໍາຄັນໄປໄກເກີນກວ່າສິ່ງທີ່ປືນຄວາມຮ້ອນມາດຕະຖານສາມາດ fuse ຢ່າງຖືກຕ້ອງ. ຜູ້ປະກອບການຄິດວ່າເຂົາເຈົ້າກໍາລັງຜະນຶກພລາສຕິກຢ່າງປອດໄພ. ໃນຄວາມເປັນຈິງ, ເຂົາເຈົ້າພຽງແຕ່ບັນລຸໄດ້ tack ດ້ານ fragile ສູງ.
ການແກ້ໄຂທີ່ສາມາດປະຕິບັດໄດ້ຮຽກຮ້ອງໃຫ້ມີຄວາມຮັບຜິດຊອບຂອງຜູ້ຂາຍຢ່າງເຂັ້ມງວດ. ຕ້ອງການການຢັ້ງຢືນ LDPE ບໍລິສຸດໂດຍກົງຈາກຜູ້ສະຫນອງຂອງທ່ານ. ໃນພາກສະຫນາມ, ໃຫ້ແນ່ໃຈວ່າຜູ້ປະຕິບັດງານຮັກສາໄລຍະຫ່າງປືນຄວາມຮ້ອນທີ່ເຄັ່ງຄັດ 30-40 ຊມ. ຢຸດການຕິດຕັ້ງຂອງທ່ານຢ່າງສິ້ນເຊີງ ຖ້າຄວາມໄວລົມອ້ອມຂ້າງເກີນ 20 mph. ລົມເຮັດໃຫ້ພລາສຕິກທີ່ຮ້ອນໃນທັນທີ. ຄວາມເຢັນນີ້ທໍາລາຍຄວາມສົມບູນຂອງການເຊື່ອມກ່ອນທີ່ມັນຈະປິ່ນປົວ.
ການບຳລຸງຮັກສາອຸປະກອນຢ່າງຕັ້ງໜ້າເພື່ອລົບລ້າງການຢຸດເຮັດວຽກທີ່ເກີດຂຶ້ນຊ້ຳ
ຄວາມເປັນຈິງຂອງການຈັດຕັ້ງປະຕິບັດກໍານົດຜົນສໍາເລັດໃນໄລຍະຍາວຂອງທ່ານ. ການບໍາລຸງຮັກສາທີ່ມີປະຕິກິລິຍາຢ່າງຮ້າຍແຮງທໍາລາຍປະສິດທິພາບອຸປະກອນໂດຍລວມ (OEE). ທ່ານບໍ່ສາມາດລໍຖ້າໃຫ້ເຄື່ອງຈັກທີ່ສໍາຄັນແຕກ. ການປະຕິບັດພື້ນຖານການບໍາລຸງຮັກສາຢ່າງເຂັ້ມງວດແມ່ນມີຄວາມຈໍາເປັນຢ່າງແທ້ຈິງສໍາລັບການປະຕິບັດງານທີ່ມີຄວາມໄວສູງ.
ທ່ານຕ້ອງສ້າງ SOPs ບໍາລຸງຮັກສາທີ່ສໍາຄັນ. ທີມງານຂອງທ່ານຕ້ອງການຄໍາແນະນໍາປະຈໍາວັນທີ່ຊັດເຈນ. ສຸມໃສ່ສຸມໃສ່ສາມຂົງເຂດປະຕິບັດການດັ່ງຕໍ່ໄປນີ້:
ການດູແລໃບມີດ: ເຮັດຄວາມສະອາດມີດຮ້ອນພຽງແຕ່ດ້ວຍຜ້າທີ່ອ່ອນໆ, ບໍ່ຂັດ. ທ່ານຕ້ອງປະຕິບັດການນີ້ໃນເວລາທີ່ອຸນຫະພູມຍັງອົບອຸ່ນ. ແຜ່ນໃບຄວນຂຶ້ນທະບຽນສູງກວ່າ 70°C (158°F). ການເຮັດຄວາມສະອາດແຜ່ນໃບຄ້າຍຄືເຢັນຢ່າງສົມບູນຈະເຮັດໃຫ້ການເຄືອບ Teflon ປ້ອງກັນ. Teflon ທີ່ເສຍຫາຍຮັບປະກັນຜົມທູດແລະປະທັບຕາທີ່ແຕກຫັກ.
ລະບົບ Pneumatic: ຕິດຕາມໂຖປັດສະວະການກັ່ນຕອງອາກາດຂອງທ່ານຢ່າງຕໍ່ເນື່ອງ. ລະບາຍພວກມັນທັນທີເມື່ອລະດັບນໍ້າພາຍໃນຮອດ 2/3 ຄວາມອາດສາມາດ. ຄວາມຊຸ່ມຊື່ນທີ່ເຂົ້າໄປໃນສາຍທໍ່ນິວເມຕິກເຮັດໃຫ້ຄວາມກົດດັນຫຼຸດລົງຢ່າງກະທັນຫັນໃນລະຫວ່າງການຍຶດຄາງກະໄຕ. ຄວາມກົດດັນທາງອາກາດທີ່ບໍ່ສອດຄ່ອງນໍາໄປສູ່ການປະທັບຕາທີ່ອ່ອນແອໂດຍກົງ.
ການຈັດການສະຖິດ: ໄຟຟ້າສະຖິດເຮັດໃຫ້ເກີດອາການເຈັບຫົວປະຈໍາວັນຢ່າງໃຫຍ່ຫຼວງ. ມັນເຮັດໃຫ້ເກີດບັນຫາການຕິດຂັດ ແລະ ການຂັດຂວາງຮູບເງົາ. ມັນຍັງສະຫນອງການສັ່ນສະເທືອນເຄື່ອງຈັກທີ່ເຈັບປວດກັບຜູ້ປະຕິບັດງານ. ຍົກເລີກການຕິດຂັດໂດຍການຮັບປະກັນການຕິດດິນສາມເຟດທີ່ເຫມາະສົມ. ໃຊ້ tinsel ຕ້ານ static draped ສຸດທຸກຈຸດຕິດຕໍ່ friction ສູງ.
ອົງປະກອບເຄື່ອງ |
ການປະຕິບັດການບໍາລຸງຮັກສາທີ່ສໍາຄັນ |
ຄວາມຖີ່ທີ່ຕ້ອງການ |
ແຜ່ນໃບຄ້າຍຄື |
ເຊັດດ້ວຍຜ້າອ່ອນໆ (ຮັບປະກັນອຸນຫະພູມ >70°C). |
ປະຈໍາວັນ / ສິ້ນສຸດຂອງ Shift |
ການກັ່ນຕອງອາກາດ |
ລະບາຍຄວາມຊຸ່ມຊື່ນດ້ວຍຕົນເອງຢູ່ທີ່ຄວາມອາດສາມາດ 2/3. |
ອາທິດ |
ເທບເທຟລອນ |
ກວດເບິ່ງຕາມສາຍຕາສໍາລັບການສວມໃສ່ແລະການເຜົາໄຫມ້. |
ອາທິດ |
ພື້ນດິນຄົງທີ່ |
ກວດເບິ່ງຄວາມສົມບູນຂອງ tinsel ແລະສາຍດິນ. |
ປະຈໍາເດືອນ |
ສາຍແອວລໍາລຽງ |
ລະເບີດຂີ້ເຫຍື້ອຢາງອອກໂດຍໃຊ້ອາກາດບີບອັດ. |
ປະຈໍາວັນ |
ສະຫຼຸບ
ການຫົດຕົວທີ່ປະສົບຜົນສໍາເລັດແມ່ນອີງໃສ່ການດຸ່ນດ່ຽງດ້ານວິຊາການຢ່າງເຂັ້ມງວດ. ທ່ານຕ້ອງວາງຕົວແບບ 3T/P ກົນຈັກຢ່າງລະມັດລະວັງດ້ວຍການສະໜອງວັດສະດຸທີ່ມີຄວາມທົນທານສູງ. ການບໍ່ສົນໃຈອົງປະກອບຫນຶ່ງຮັບປະກັນຄວາມລົ້ມເຫຼວຂອງໄພພິບັດໃນອີກອົງປະກອບຫນຶ່ງ.
ນີ້ແມ່ນຂັ້ນຕອນຕໍ່ໄປທີ່ສາມາດປະຕິບັດໄດ້ສູງຂອງທ່ານ:
ດຳເນີນການກວດສອບອັດຕາການຂູດຮີດທີ່ສົມບູນແບບທົ່ວທຸກເສັ້ນໃນໄຕມາດນີ້.
ປະຕິບັດ 'ການທົດສອບຖົງເປົ່າຫນຶ່ງນາທີ' ທັນທີກ່ຽວກັບເຄື່ອງປະທັບຕາທີ່ມີບັນຫາ.
ຮ້ອງຂໍແຜ່ນສະເພາະລາຍລະອຽດຈາກຜູ້ຂາຍຮູບເງົາໃນປະຈຸບັນຂອງທ່ານໃນມື້ນີ້.
ກວດສອບຄວາມສອດຄ່ອງຄວາມຫນາທີ່ແນ່ນອນແລະຄວາມຕ້ອງການການຢັ້ງຢືນຄວາມບໍລິສຸດຂອງຢາງຢ່າງແທ້ຈິງ.
FAQ
ຖາມ: ຂ້ອຍຈະຊອກຫາອຸນຫະພູມປະທັບຕາທີ່ດີທີ່ສຸດສໍາລັບການມ້ວນຮູບເງົາຫົດຕົວໃຫມ່ໄດ້ແນວໃດ?
A: ເລີ່ມຕົ້ນຢູ່ທີ່ລະດັບອຸນຫະພູມຕໍ່າສຸດຢ່າງແທ້ຈິງຂອງເຄື່ອງ. ເພີ່ມຄວາມຮ້ອນຢ່າງແນ່ນອນໃນເທື່ອລະ 5-20°F. ດໍາເນີນການປະທັບຕາການທົດສອບຫຼັງຈາກທຸກໆການປັບຕົວ. ຢຸດການເພີ່ມອຸນຫະພູມເມື່ອປະທັບຕາຮັກສາໄວ້ຢ່າງບໍ່ຢຸດຢັ້ງ ໂດຍບໍ່ມີການຜະລິດຜົມນາງຟ້າ ຫຼືຄວັນໄຟທີ່ເຫັນໄດ້.
ຖາມ: ເປັນຫຍັງການຂົ້ນຕົວຢູ່ໃນບັນຈຸອາຫານຂອງຂ້ອຍຫົດຕົວ?
A: Condensation ແມ່ນເກີດມາຈາກ micro-perforations ທີ່ບໍ່ພຽງພໍ. ໂດຍບໍ່ມີຮູທາງກາຍະພາບພຽງພໍ, ຟິມຈະດັກຄວາມຊຸ່ມຊື່ນພາຍໃນພາຍໃນຂະບວນການໃຫ້ຄວາມຮ້ອນຢ່າງໄວວາ. ບັນຫານີ້ຮຽກຮ້ອງໃຫ້ມີການປ່ຽນທັນທີໄປສູ່ຟິມ POF ທີ່ລະບາຍອາກາດຢ່າງຖືກຕ້ອງທີ່ຖືກອອກແບບມາສະເພາະສໍາລັບຜະລິດຕະພັນເຄື່ອງແຫ້ງທີ່ມີຄວາມຊຸ່ມຊື່ນສູງ.
Q: ແມ່ນຫຍັງທີ່ເຮັດໃຫ້ມ້ວນມ້ວນຫົດຕົວຕິດກັນ (ຕັນ) ກ່ອນທີ່ມັນຈະຕີເຄື່ອງ?
A: ປະກົດການນີ້ແມ່ນປົກກະຕິແລ້ວຄວາມລົ້ມເຫຼວຂອງການເກັບຮັກສາສາງຮ້າຍແຮງ. ເມື່ອອຸນຫະພູມການເກັບຮັກສາສະພາບແວດລ້ອມເກີນ 90°F (32°C), ຊັ້ນຢາງບາງໆເລີ່ມເຊື່ອມຕົວກ່ອນໄວອັນຄວນ. ເກັບຮັກສາມ້ວນຮູບເງົາຫຼາຍຂອງທ່ານໃນສະພາບແວດລ້ອມທີ່ຄວບຄຸມສະພາບອາກາດຢູ່ຫ່າງຈາກແສງແດດໂດຍກົງ.


