Қаптамадағы кедергілер өндіріс секторындағы пайда шегін үнсіз жояды. Жоспарланбаған тоқтап қалу және өнімнің зақымдануының жоғарылауы жоғары жылдамдықтағы өндіріс желілерін үнемі азаптайды. Бұл бұзылулардың негізгі кінәсі Жылулық қысқарту орамасының ақаулары. Операторлар қателескен кезде жиі техниканы кінәлайды. Дегенмен, күрделі ауысулар мен оператордың негізгі қателері іс жүзінде желі тоқтауларының басым көпшілігін құрайды. Қаптаманың осы мәселелерін қате диагностикалау жаппай, болдырмауға болатын материалдық қалдықтарды тудырады. Біз реактивті болжамнан дереу кетуіміз керек. Біз сіздің операцияларыңызға жүйелі, дәлелді диагностикалық жүйені қолданамыз. Сіз ақаулардың машина калибрлеуінен, оператор қателігінен немесе жасырын материал ақауларынан туындайтынын дұрыс оқшаулауды үйренесіз. Біз үстірт түзетулерді қарастыруға уәде береміз. Оның орнына, біз шөгілетін қабықша ақауларының нақты химиялық және механикалық түпкі себептерін мұқият қарастырамыз. Ақырында, теруді соқыр түрде тоқтатуға болады.
Негізгі қорытындылар
3T/P ережесі: тығыздау және кішірейту мәселелерінің 99%-ы қате калибрленген Температурадан, Уақыттан (тұру) немесе Қысымнан туындайды.
Симптом Бірлескен пайда болу: көрнекі ақаулар оқшауланғанда сирек кездеседі (мысалы, қарға аяқтары әрдайым дерлік ит құлақтарымен бірге жүреді).
Материалды алдау: Қайталанатын сәтсіздіктер көбінесе құрылғы параметрлері емес, үйлеспеген пленка қалыңдығынан немесе ашылмаған шайыр қоспаларынан туындайды.
Алдын алу және реактивті: температураға байланысты пышақтарды тазалау және статикалық жерге қосу сияқты әдеттегі SOPs тығыздағыштың ең апатты ақауларының алдын алады.
Диагностикалық база: оқшаулағыш машина және материал
Техниктер туннельдің температурасын өзгерту үшін жиі сағаттарды ысырап етеді. Олар машинада жылу жоқ деп есептейді. Нақты мәселе әдетте пленка мен өнім өлшемінің қарапайым сәйкес келмеуі болып табылады. Біз бұл жерде бизнес мәселесін дұрыс шешуіміз керек. Өлшем сәйкессіздігін түзету үшін жылуды реттеу өнімге зақым келтіреді. Ол сонымен қатар құнды жұмыс уақытын босқа өткізеді.
Сізге сенімді бағалау критерийлері қажет. Біз 'Бір минуттық бос сөмке' тестін қолданамыз. Бұл қарапайым процедура шынайы негізгі себепті бірден оқшаулайды. Осы арнайы қадамдарды пайдаланып сынақты орындаңыз:
Орау аймағында ешбір өнімсіз машина циклін іске қосыңыз.
Тығыздағыш жақтарға толығымен бос мөрленген қапты жасауға мүмкіндік беріңіз.
Бос қапты алыңыз және периметрлік тығыздағыштарды мұқият тексеріңіз.
Бос тығыздағыш мінсіз қалпында қалса, құрылғының калибрлеуі жақсы. Мәселе толығымен өнімнің өлшемдерінде немесе пленканың жалпы өлшемдерінде жатыр. Егер бос тығыздағыш сәтсіз болса немесе періште шаштары көрінсе, мәселе қатаң механикалық. Қысқыштарды, қыздырғыш элементтерді немесе кесу пышақтарын дереу тексеру керек.
Содан кейін біз 3 айнымалы шеңберін қолданамыз. Температураны, уақытты және қысымды жүйелі түрде тексеру керек. Бұл үш элемент қаптаманың бүкіл экожүйесін басқарады. Аудит параметрлерін төмендегі диагностикалық диаграммада ұйымдастырдық.
Айнымалы |
Аудит әдісі |
Мақсатты диапазон / Мақсат |
Температура |
Тәтті нүкте сынағы |
Пластмасса таза сақтандырылғанша қызуды 5-20°F қадамдарымен реттеңіз. |
Уақыт (тұру) |
Цикл уақытын тексеру |
Стандартты жақтың тұру уақыты қатаң түрде 0,3-3 секунд аралығында болуы керек. |
Қысым |
Қағаз сынағы |
Бүкіл жақ ұзындығы бойынша қысқыштың біркелкі туралануына қол жеткізіңіз. |
Қағаз сынағын орындау үшін стандартты қағаз парағын тығыздауыштардың арасына салыңыз. Оларды қолмен жабыңыз. Бүкіл бет бойынша біркелкі әсерді көруіңіз керек. Біркелкі емес белгілер қатты тураланбаған қысқыштарды көрсетеді. Өндірісті іске қоспас бұрын оларды қайта реттеу керек.
Соңында, біздің бақылау ережесін пайдаланыңыз. Конвейерде пленка дұрыс емес болса, 'Әжімдерді қадағалаңыз' әдісін пайдаланыңыз. Көлденең тығыздағыштан артқа қарай жұмыс жасаңыз. Ағынның жоғарғы жағындағы пленка жолын қадағалаңыз. Бұл визуалды бақылау бүйірлік дрейфті тудыратын дәл роликті немесе кергішті анықтайды.
Қаптаманың 6 ең жиі кездесетін ақауларын диагностикалау және жөндеу
Тығыздағыштарды бөлу (ең жоғары құны бар ақау)
Тәуекел: Бұл ақаулық транзиттің апатты зақымдалуына әкеледі. Бұл бөлшек сөренің тұтастығын толығымен бұзады. Бөлінген тығыздағыштар ішкі өніміңізді кір мен ылғалға ұшыратады.
Негізгі себеп: қысқыштың жеткіліксіз қысымы жиі кінәлі болып табылады. Тозған тефлон таспа да үлкен әлсіз жерлерді жасайды. Кейде операторлар өнімнің мөлдір салмағы үшін тым жұқа пленканы жүктейді.
Қолдануға болатын түзету: қағаз сынағы арқылы жақ қысымын дереу қайта калибрлаңыз. Кесілген тефлон таспаны ауыстырыңыз. Фильмнің техникалық сипаттамаларын тексеріңіз. Ауыр жүктер үшін барабар жүк көтеру қабілетін қамтамасыз ету керек.
Ит құлақтары және қарға аяқтары
Симптом: Иттің құлақтары үшбұрышты бұрыштар ретінде көрінеді. Қарға табандары – шетінен сыртқа қарай таралатын майда әжімдер. Бұл көрнекі ақаулар оқшауланған жағдайда сирек кездеседі.
Түбірлік себеп: туннель ішіндегі жеткіліксіз жылу иттердің құлақтарын тудырады. Нашар ауа ағыны біркелкі шөгуді шектейді. Шамадан тыс пленка ені машина өңдеу үшін тым көп бос материал жасайды.
Қолдануға болатын түзету: туннель температурасын біртіндеп арттырыңыз. Ауаны біркелкі тарату үшін желдеткіш жылдамдығын арттырыңыз. Сондай-ақ орамның енін азайту керек. Иттің құлағын шешу, әдетте, қарғаның аяқтарын автоматты түрде жояды.
Балық көздері
Белгі: қаптамада дөңгелек немесе сопақ үлгілерді байқайсыз. Олар тегіс бұйым беттерінде локализацияланған жиырылмаған пленка ретінде пайда болады. Пакет бұдыр және кәсіби емес көрінеді.
Түбірлік себеп: Жылудың жетіспеушілігі мұнда басты мәселе болып табылады. Шөгу камерасының ішіндегі ауа жылдамдығының төмендеуі де балықтың көзін тудырады. Пластмасса ешқашан қажетті белсендіру нүктесіне жетпейді.
Қолданылатын түзету: конвейер жылдамдығын төмендетіңіз. Бұл әрекет жалпы жылу әсерінің уақытын арттырады. Өнімнің термиялық туннельдің ішінде ұзақ тұруына мүмкіндік беріңіз.
Әуе шары және найзағай
Белгі: қысылған қыздырылған ауа қаптаманың қатты ісінуіне әкеледі. Бұл әуе шары. Сыдырмалау негізгі тығыздау сызығы бойымен жүретін найзағай тәрізді микро жыртымды білдіреді.
Негізгі себеп: әуе шарының ұшып шығуы ауа шығаратын саңылаулардың жоқтығын көрсетеді. Ыстық ауаның қашатын жері жоқ. Сыдырма ілмектері дөңгелек перфоратордың шамадан тыс қысымынан туындайды.
Қолдануға болатын түзету: алдын ала перфорацияланған пленканы әрқашан зауыттан алыңыз. Кез келген жағдайда қолмен бұрғылаудан аулақ болыңыз. Қолмен бұрғылау өңделмеген жиектерді ерітеді және қатты кернеудің жыртылуын тудырады. Кірістірілген құрылғыны пайдалану қажет болса, перфоратор дөңгелегінің қысымын төмендетіңіз.
Періште шашы
Белгі: микроскопиялық пластик жіптер сіздің құрылғыңыздың бойына созылады. Олар шөгілетін пленка мен ыстық тығыздағыш пышақтың арасын тартады. Олар дәл жұқа өрмектерге ұқсайды.
Түбірлік себеп: Пышақтың дұрыс емес температурасы бұл ішінара балқуды тудырады. Ыстық пышақтағы полимердің жиналуы тағы бір жиі кездесетін триггер болып табылады.
Қолдануға болатын түзету: тығыздау температурасын сәл төмендетіңіз. Пышақтарды мұқият тазалауды жүзеге асырыңыз. Ыстық элементтеріңізді толығымен мінсіз ұстаңыз.
Материалдық ақаулар: оператордың қатесі немесе жеткізушінің ақауы?
Ақаулардың жоғары деңгейі әрқашан пайдаланушы қатесі бола бермейді. Кейде шикізаттың өзінде терең ақаулар болады. Сіз фильмнің сапасын мұқият бағалауыңыз керек. Жеткізушілеріңізді нүкте қалыңдығына төзімділікпен шақырыңыз. Өнеркәсіптік стандарт бұл параметрлерді +/- 10% аспауы керек деп белгілейді. Осы ауқымнан тыс вариациялар біркелкі емес қысқаруды тудырады. Олар сондай-ақ күтпеген әлсіз тығыздағыштарды тудырады.
Біз бұрынғы материалдардың жасырын шығындарын әшкерелеуіміз керек. Сынғыш ПВХ қолдануды жалғастыру қайталанатын операциялық бас ауруларын тудырады. Ол тағаммен тікелей байланыста болуға рұқсат етілмеген. ПВХ тұрақты ит құлақтарын жасайды. Ол сондай-ақ жылдам кристалданудан зардап шегеді. Пленка қаптамадан кейін жанасу кезінде сынады. Кросс-байланыстырылған POF жүйесіне жаңарту қалдықтарды жаппай азайтады. Бұл сонымен қатар премиум бөлшек сауда сөрелерін көрсетуді айтарлықтай жақсартады.
Заманауи операцияларыңыз үшін стратегиялық материалды жаңартуды қарастырыңыз. Бағалау биологиялық ыдырайтын шөгілетін орам . Жетілдірілген сәйкестік қажеттіліктері үшін Брендтер бүгінде аймақтық пластикалық мандаттарды күшейтуде. Тұрақтылық талаптары жаһандық нарықтарда тез өзгереді. Мұнда маңызды техникалық ескертуге назар аударыңыз. Биологиялық ыдырайтын нұсқалар мұқият температураны тексеруді қажет етеді. Олардың балқу нүктелері стандартты POF-тен айтарлықтай ерекшеленеді. Туннель параметрлерін сәйкесінше қайта калибрлеуіңіз керек.
Сіз сондай-ақ левередж жасай аласыз Арнайы термиялық орам . Бұл стратегия өнімнің нақты өлшемдері үшін дәл орам ендерін қамтамасыз етеді. Арнайы өлшемдер артық орауды түбегейлі жояды. Артық материал иттің құлағын және қадағалау мәселелерін тікелей тудырады. Мінсіз өлшемдер бүкіл жоғары жылдамдықты орау желісін жеңілдетеді.
Өнеркәсіптік және ауыр жүкті шөгу орамының ақауларын жою
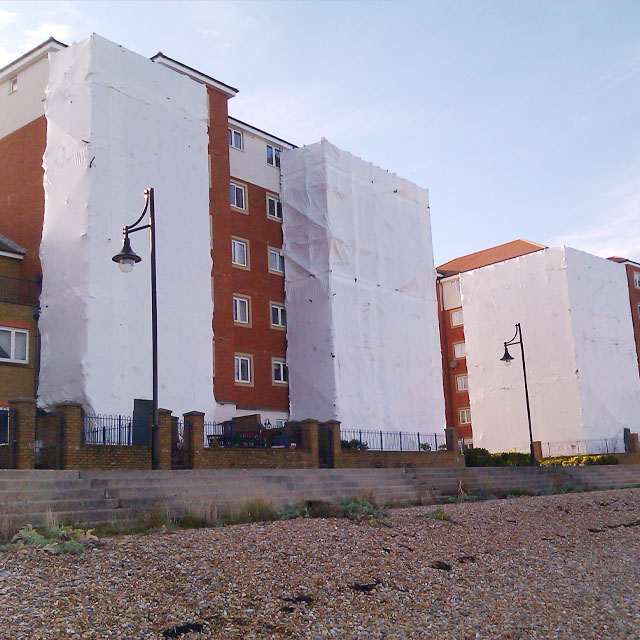
Өнеркәсіптік қаптама диагностикалық әдісті қажет етеді. Біз бұл сектордағы бизнес мәселесін басқаша қарастырамыз. Сыртқы оқшаулау бірегей физикалық стресстерге тап болады. Теңіз қолданбалары мен үлкен орман қаптамалары күнделікті ауыр ауа-райымен күреседі. Бөлшек конвейер қаптамасы ешқашан қатты желге немесе аязды қоршаған орта температурасына ұшырамайды.
Өрістегі дәнекерлеу тігісінің ақаулары қауіпсіздікке үлкен қауіп төндіреді. Негізгі симптом даусыз. Қалың дәнекерлеулер қатты жел жүктемесінде толығымен бөлінеді. Техникалық түпкі себеп алдамшы сала тәжірибесін көрсетеді. Стандартты Ауыр жүкті қысқарту орамында таза төмен тығыздықты полиэтилен (LDPE) болуы керек. Таза LDPE стандартты аппликатор қызуында тамаша сақтандырылады.
Дегенмен, бюджеттік өндірушілер жиі бұрыштарды кесіп тастайды. Олар MDPE немесе HDPE-де әдейі араласады. Олар мұны зауыттық экструзияны жылдамдату үшін жасайды. Олар өндіріс кезінде үлкен пленка көпіршіктерін тұрақтандыру үшін осы арзан қоспаларды пайдаланады. Бұл пластиктің балқу нүктесін жасырын түрде арттырады. Ол сыни балқу нүктесін стандартты оператор жылу пистолеттері дұрыс сақтандыратын деңгейден әлдеқайда жоғары итермелейді. Операторлар пластмассаны сенімді түрде тығыздап жатырмыз деп ойлайды. Шындығында, олар тек өте нәзік беткейге қол жеткізеді.
Әрекет ететін түзету жеткізушінің қатаң жауапкершілігін талап етеді. Таза LDPE сертификаттарын тікелей жеткізушілеріңізден талап етіңіз. Далада операторлардың жылу пистолетінің 30-40 см арақашықтықты қатаң сақтауын қамтамасыз етіңіз. Қоршаған ортадағы жел жылдамдығы 20 мильден асса, орнатуды толығымен тоқтатыңыз. Жел қыздырылған пластикті бірден салқындатады. Бұл салқындату дәнекерленген жіктің тұтастығын қатып қалғанға дейін бұзады.
Қайталанатын тоқтап қалуды жою үшін жабдыққа алдын ала техникалық қызмет көрсету
Іске асыру шындықтары сіздің ұзақ мерзімді табысқа жетуіңізді талап етеді. Реактивті техникалық қызмет көрсету жалпы жабдық тиімділігін (OEE) агрессивті түрде бұзады. Маңызды машиналар бұзылғанша күте алмайсыз. Жоғары жылдамдықтағы операциялар үшін қатаң техникалық қызмет көрсетудің негізін енгізу міндетті болып табылады.
Сізге маңызды техникалық қызмет көрсету SOP орнату керек. Сіздің командаларыңызға нақты, күнделікті директивалар қажет. Келесі үш операциялық бағытқа назар аударыңыз:
Пышақ күтімі: Ыстық пышақтарды тек жұмсақ, абразивті емес шүберекпен тазалаңыз. Бұл әрекетті температура әлі жылы болған кезде орындау керек. Пышақ 70°C (158°F) жоғары температурада тіркелуі керек. Толық салқын пышақтарды тазалау қорғаныш тефлон жабынын қайтымсыз жояды. Зақымдалған тефлон періште шаштары мен кесілген тығыздағыштарға кепілдік береді.
Пневматикалық жүйелер: Ауа реттегішінің сүзгі табақтарын үнемі бақылаңыз. Ішкі су деңгейі 2/3 сыйымдылыққа жеткенде оларды дереу төгіңіз. Пневматикалық желілерге түсетін ылғал иекті қысу кезінде қысымның кенет төмендеуіне әкеледі. Тұрақты емес ауа қысымы тікелей әлсіз тығыздағыштарға әкеледі.
Статикалық басқару: Статикалық электр күнделікті жаппай бас ауруларын тудырады. Бұл қатты жабысу және пленканы блоктау мәселелерін тудырады. Ол сондай-ақ операторларға ауыр машина соққыларын береді. Тиісті үш фазалы жерге қосуды қамтамасыз ету арқылы жабысу мәселелерін шешіңіз. Барлық жоғары үйкелісті байланыс нүктелеріне қапталған антистатикалық қаңылтырды пайдаланыңыз.
Машина құрамдас бөлігі |
Маңызды техникалық қызмет көрсету әрекеті |
Қажетті жиілік |
Тығыздау пышақтары |
Жұмсақ шүберекпен сүртіңіз (температура >70°C). |
Күнделікті / Ауысымның соңы |
Пневматикалық сүзгілер |
Ылғалды қолмен 2/3 сыйымдылықпен төгіңіз. |
Апта сайын |
Тефлон таспалары |
Тозу және күйік белгілерін көзбен тексеріңіз. |
Апта сайын |
Статикалық жерге қосу |
Тақтаның тұтастығын және жерге қосу сымдарын тексеріңіз. |
Ай сайын |
Конвейерлік таспалар |
Сығылған ауаны пайдаланып пластик қалдықтарын үрлеңіз. |
Күнделікті |
Қорытынды
Шөгілетін ораманың сәтті орындалуы қатаң техникалық тепе-теңдікке байланысты. Механикалық 3T/P үлгісін жоғары төзімді материал көзімен мұқият туралау керек. Бір элементті елемеу екіншісінде апатты сәтсіздікке кепілдік береді.
Міне, сіздің келесі әрекеттеріңіз өте жоғары:
Осы тоқсанда барлық бағыттар бойынша сынық мөлшерлемесі бойынша кешенді аудит жүргізіңіз.
Проблемалы тығыздағыштарда дереу 'Бір минуттық бос сөмке сынағы' орындаңыз.
Ағымдағы фильм жеткізушілерінен бүгін егжей-тегжейлі сипаттама парақтарын сұраңыз.
Дәл қалыңдықтың консистенциясын тексеріңіз және шайырдың абсолютті тазалығының сертификаттарын талап етіңіз.
Жиі қойылатын сұрақтар
С: Жаңа шөгілетін пленка орамы үшін оңтайлы тығыздау температурасын қалай табуға болады?
A: Құрылғының абсолютті ең төменгі температура шегінен бастаңыз. Жылуды 5-20°F қадамдарымен дәл арттырыңыз. Әрбір реттеуден кейін сынақ тығыздағышын іске қосыңыз. Тығыздағыш періште шашы немесе көрінетін түтін шығармай тұрақты ұстаған кезде температураны арттыруды тоқтатыңыз.
С: Неліктен менің тағамның шөгетін қаптамасында конденсация пайда болады?
A: Конденсация жеткіліксіз микроперфорациядан туындайды. Жеткілікті физикалық саңылауларсыз пленка жылдам қыздыру процесінде қоршаған ылғалды ішке ұстайды. Бұл мәселе ылғалдылығы жоғары азық-түлік өнімдері үшін арнайы жасалған дұрыс желдетілетін POF пленкасына дереу ауысуды талап етеді.
С: Шөгілетін орама орамы тіпті машинаға соқпай тұрып бір-біріне жабысып (бұғатталады) неге әкеледі?
A: Бұл құбылыс әдетте қойманы сақтаудың ауыр ақауы болып табылады. Қоршаған ортаның сақтау температурасы 90°F (32°C) асқанда, жұқа пластик қабаттар мерзімінен бұрын балқыта бастайды. Сусымалы пленка орамдарын әрқашан күн сәулесі тікелей түспейтін климатпен басқарылатын орталарда сақтаңыз.


