Уска грла паковања тихо уништавају профитне марже у производном сектору. Непланирани застоји и растуће стопе оштећења производа константно муче производне линије велике брзине. Главни кривац за ове поремећаје је Грешке у термоскупљајућем омотачу . Оператери често криве машине када ствари крену наопако. Међутим, незграпне промене и основне грешке оператера заправо представљају огромну већину заустављања линија. Погрешна дијагноза ових проблема са паковањем ствара огроман материјални отпад који се може избећи. Морамо се одмах удаљити од реактивног нагађања. Применићемо систематски дијагностички оквир заснован на доказима на ваше операције. Научићете да правилно изолујете да ли кварови потичу од калибрације машине, грешке оператера или скривених недостатака материјала. Обећавамо да ћемо тражити површне поправке. Уместо тога, ми ћемо се детаљно позабавити прецизним хемијским и механичким основним узроцима кварова скупљајућег филма. Коначно можете престати да подешавате бројчанике на слепо.
Кеи Такеаваис
3Т/П правило: 99% проблема са заптивачима и скупљањем потиче од погрешно калибриране температуре, времена (стања) или притиска.
Симптом Заједничка појава: Визуелни дефекти се ретко дешавају изоловано (нпр. врана стопала скоро увек прате псеће уши).
Превара материјала: Поновљени кварови често потичу од недоследне дебљине филма или неоткривених мешавина смоле, а не само подешавања машине.
Превентивно наспрам реактивног: Рутински СОП-и, као што су чишћење ножева специфичних за температуру и статичко уземљење, спречавају најкатастрофалније кварове заптивача.
Основна линија дијагностике: изолациона машина наспрам материјала
Техничари често губе сате на подешавање температуре у тунелима. Претпостављају да машини недостаје топлота. Стварни проблем је обично једноставно неслагање величине филма и производа. Овде морамо правилно уоквирити пословни проблем. Подешавање топлоте ради исправљања неслагања величине оштећује ваш производ. Такође губи драгоцене радне сате.
Потребан вам је поуздан критеријум оцењивања. Користимо тест „једноминутне празне вреће“. Ова једноставна процедура тренутно изолује прави основни узрок. Извршите тест користећи ове специфичне кораке:
Покрените машински циклус без икаквог производа у области за паковање.
Дозволите чељустима за заптивање да створе потпуно празну запечаћену врећу.
Уклоните празну врећу и ригорозно прегледајте заптивке по ободу.
Ако празна заптивка остане савршено нетакнута, калибрација ваше машине је у реду. Проблем је у потпуности у величини производа или укупним димензијама филма. Ако празан печат поквари или покаже анђеоску косу, проблем је строго механички. Морате одмах испитати своје стезаљке, грејне елементе или сечива.
Затим примењујемо оквир са 3 варијабле. Морате систематски ревидирати температуру, време и притисак. Ова три елемента контролишу цео екосистем паковања. Организовали смо параметре ревизије у дијагностичку табелу испод.
Променљива |
Метод ревизије |
Циљни домет / гол |
Температура |
Свеет спот тестирање |
Подесите топлоту у корацима од 5-20 ° Ф док се пластика не стопи чисто. |
Време (Двелл) |
Провера времена циклуса |
Стандардно време задржавања вилице треба да буде стриктно између 0,3-3 секунде. |
Притисак |
Тест на папиру |
Постигните равномерно поравнање стезаљки по целој дужини вилице. |
Да бисте извршили тест папира, ставите стандардни лист папира између чељусти заптивке. Затворите их ручно. Требало би да видите уједначен утисак на целој страници. Неравне ознаке указују на озбиљно неусклађене стезаљке. Морате их поново поравнати пре покретања производње.
Коначно, користите наше правило праћења. Када се филм не поравна на транспортеру, користите методу „Пратите боре“. Радите уназад од попречног заптивача. Пратите путању филма узводно. Ово визуелно праћење тачно указује на ваљак или затезач који узрокује бочни помак.
Дијагностиковање и поправљање 6 најчешћих недостатака паковања
Цепање заптивки (најскупљи неуспех)
Ризик: Овај квар води директно до катастрофалне штете у транзиту. Потпуно уништава интегритет малопродајних полица. Раздвојене заптивке излажу ваш унутрашњи производ прљавштини и влази.
Основни узрок: Недовољан притисак стезаљке је чест кривац. Истрошена тефлонска трака такође ствара огромне слабе тачке. Понекад оператери постављају филм који је сувише танак за саму тежину производа.
Реакциона поправка: Одмах поново калибришите притисак у чељусти помоћу теста папира. Замените скинуту тефлонску траку. Прегледајте спецификације вашег филма. Морате осигурати одговарајућу носивост за тежу робу.
Псеће уши и врана стопала
Симптом: Псеће уши се манифестују као несмањени троугласти углови. Вранине су фине боре које се шире од ивица. Ови визуелни дефекти се ретко дешавају изоловано.
Основни узрок: Неадекватна топлота унутар тунела узрокује псеће уши. Лош проток ваздуха ограничава равномерно скупљање. Превелика ширина филма ствара превише лабавог материјала да би машина могла да рукује.
Поправка: Постепено повећавајте температуру у тунелу. Повећајте брзину вентилатора да равномерно распоредите ваздух. Такође би требало да смањите ширину ролне. Решавање псећег уха генерално аутоматски елиминише вранине.
Рибље очи
Симптом: Приметићете округле или овалне шаре на паковању. Појављују се као локализовани нескупљени филм на равним површинама производа. Пакет изгледа неравно и непрофесионално.
Основни узрок: Недостатак топлоте је примарни проблем овде. Пад брзине ваздуха унутар коморе за скупљање такође изазива рибље очи. Пластика једноставно никада не достигне потребну тачку активирања.
Поправка: Смањите брзину транспортера. Ова акција повећава укупно време излагања топлоти. Пустите да производ дуже стоји унутар термалног тунела.
Балонирање и затварање
Симптом: Заробљени загрејани ваздух изазива драстично отицање паковања. Ово је балон. Затварање се односи на микро-сузе налик патент затварачу који се протежу дуж главне линије заптивке.
Основни узрок: балонирање указује на недостатак издувних отвора. Врући ваздух апсолутно нема где да побегне. Закопчавање је резултат претераног притиска који примењује перфоратор на точкићима.
Реакциона поправка: Увек набавите претходно перфорирану фолију из фабрике. Избегавајте ручно бушење по сваку цену. Ручно бушење топи необрађене ивице и изазива јаке напоне. Смањите притисак на точковима перфоратора ако морате да користите уграђени уређај.
Анђеоска коса
Симптом: Микроскопске пластичне нити се протежу преко ваше машине. Они повлаче између филма за скупљање и вруће заптивне оштрице. Изгледају тачно као фина паучина.
Основни узрок: Нетачна температура сечива узрокује ово делимично топљење. Нагомилавање полимера на врућем ножу је још један веома чест окидач.
Реакциона поправка: Мало смањите температуру заптивања. Спроведите ригорозне СОП за чишћење сечива. Одржавајте своје вруће елементе потпуно беспрекорним.
Грешке материјала: грешка оператера или недостатак добављача?
Висока стопа кварова није увек грешка корисника. Понекад је сама сировина дубоко погрешна. Морате ригорозно проценити квалитет филма. Изазовите своје добављаче у погледу толеранције дебљине тачке. Индустријски стандард налаже да ови параметри не би требало да прелазе +/- 10%. Варијације изван овог опсега узрокују неравномерно скупљање. Они такође стварају непредвидиве слабе печате.
Морамо открити скривене трошкове наслеђених материјала. Наставак употребе крхког ПВЦ-а узрокује понављајуће оперативне главобоље. Није одобрен за директан контакт са храном. ПВЦ ствара упорне псеће уши. Такође пати од брзе кристализације. Филм се буквално пуца на додир након паковања. Надоградња на умрежени ПОФ значајно смањује отпадни отпад. Такође значајно побољшава презентацију премиум малопродајних полица.
Размислите о надоградњи стратешког материјала за своје модерне операције. Проценити Биоразградива скупљајућа фолија за напредне потребе усклађености. Брендови се данас суочавају са све строжијим регионалним пластичним мандатима. Захтеви за одрживост се брзо мењају на глобалним тржиштима. Овде обратите пажњу на важно техничко упозорење. Биоразградиве варијанте захтевају пажљиву проверу температуре. Њихове тачке топљења се значајно разликују од стандардних ПОФ. У складу са тим морате поново калибрисати подешавања тунела.
Такође можете користити полугу Прилагођена термоскупљајућа фолија . Ова стратегија обезбеђује прецизне ширине ролне за ваше специфичне димензије производа. Прилагођена величина суштински елиминише вишак омотача. Вишак материјала директно узрокује најгоре псеће уши и проблеме са праћењем. Савршена величина поједностављује вашу целу линију за паковање велике брзине.
Решавање проблема за индустријску и тешку скупљајућу фолију
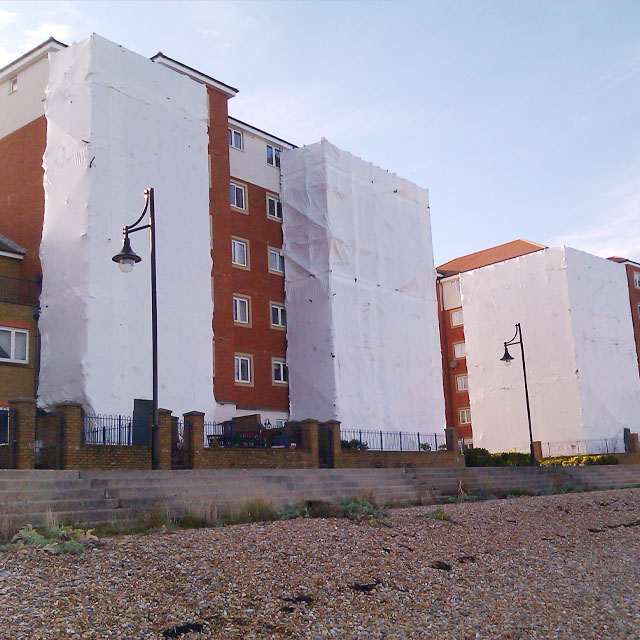
Индустријско паковање захтева много другачији дијагностички приступ. У овом сектору другачије формулишемо пословни проблем. Задржавање на отвореном суочава се са јединственим физичким стресорима. Поморске апликације и масивни омотачи скела свакодневно се боре са тешким временским условима. Малопродајна транспортна амбалажа никада није изложена јаким ветровима или ниским температурама околине.
Кварови заваривања на терену представљају огромне безбедносне ризике. Примарни симптом је неспоран. Дебели завари се у потпуности одвајају под великим оптерећењем ветром. Технички основни узрок открива обмањујућу индустријску праксу. Стандард Хеави Дути Схринк Врап треба да садржи чисти полиетилен ниске густине (ЛДПЕ). Чисти ЛДПЕ се савршено спаја под стандардном топлотом апликатора.
Међутим, буџетски произвођачи често секу. Они се намерно мешају у МДПЕ или ХДПЕ. Они то раде како би убрзали фабричку екструзију. Они користе ове јефтине мешавине да стабилизују огромне филмске мехуриће током производње. Ово тајно подиже тачку топљења пластике. Он помера критичну тачку топљења далеко изнад онога што стандардни топови оператера могу правилно спојити. Оператери мисле да сигурно затварају пластику. У стварности, они само постижу веома крхку површинску лепљивост.
Поправка која се може предузети захтева строгу одговорност добављача. Захтевајте сертификате чистог ЛДПЕ директно од својих добављача. На терену, обезбедите да оператери одржавају стриктно растојање топлотног пиштоља од 30-40 цм. Потпуно зауставите инсталацију ако брзина ветра у околини премашује 20 мпх. Ветар тренутно хлади загрејану пластику. Ово хлађење уништава интегритет вара пре него што се очврсне.
Проактивно одржавање опреме за елиминисање понављајућих застоја
Реалност имплементације диктира ваш дугорочни успех. Реактивно одржавање агресивно уништава укупну ефикасност опреме (ОЕЕ). Не можете чекати да се критичне машине покваре. Спровођење стриктне основне линије одржавања је апсолутно обавезно за операције велике брзине.
Морате успоставити СОП за критично одржавање. Вашим тимовима су потребне јасне, свакодневне директиве. Фокусирајте се на следеће три оперативне области:
Нега сечива: Вруће ножеве чистите само меком, неабразивном крпом. Морате извршити ову радњу када је температура још топла. Оштрица треба да се региструје изнад 70°Ц (158°Ф). Чишћење потпуно хладних ножева ће неповратно скинути заштитни тефлонски премаз. Оштећени тефлон гарантује анђеоску косу и назубљене заптивке.
Пнеуматски системи: Стално надгледајте посуде филтера регулатора ваздуха. Оцедите их одмах када унутрашњи нивои воде достигну 2/3 капацитета. Влага која улази у пнеуматске водове изазива нагле падове притиска током стезања чељусти. Недоследан ваздушни притисак доводи директно до слабих заптивки.
Статичко управљање: Статички електрицитет изазива огромне дневне главобоље. То узрокује екстремне проблеме са лепљењем и блокирањем филма. Такође доноси болне шокове машине оператерима. Одмотајте проблеме са лепљењем тако што ћете обезбедити правилно трофазно уземљење. Користите антистатичке шљокице на свим контактним тачкама високог трења.
Мацхине Цомпонент |
Критична акција одржавања |
Потребна фреквенција |
Сеалинг Бладес |
Обришите меком крпом (обезбедите температуру >70°Ц). |
Дневно / Крај смене |
Пнеуматски филтери |
Испустите влагу ручно на 2/3 капацитета. |
Недељно |
Тефлонске траке |
Визуелно проверите да ли постоје трагови хабања и опекотина. |
Недељно |
Статичко уземљење |
Проверите интегритет шљокица и жице за уземљење. |
Месечно |
Транспортне траке |
Одувајте пластичне остатке помоћу компримованог ваздуха. |
Даили |
Закључак
Успешно скупљање у великој мери се ослања на строгу техничку равнотежу. Морате пажљиво ускладити механички 3Т/П модел са извором материјала високе толеранције. Игнорисање једног елемента гарантује катастрофалан неуспех у другом.
Ево ваших следећих корака који су веома делотворни:
Спроведите свеобухватну ревизију стопе отпада у свим линијама овог квартала.
Одмах извршите „Тест празне вреће у једном минуту“ на проблематичним заптивним материјалима.
Затражите детаљне спецификације од ваших тренутних продаваца филмова данас.
Проверите тачну конзистенцију дебљине и захтевајте сертификате о апсолутној чистоћи смоле.
ФАК
П: Како да пронађем оптималну температуру заптивања за нову ролу скупљајућег филма?
О: Почните на прагу апсолутног минимума температуре машине. Повећајте топлоту прецизно у корацима од 5-20°Ф. Покрените пробну заптивку након сваког подешавања. Престаните да повећавате температуру када се заптивка чврсто држи без стварања анђеоске косе или видљивог дима.
П: Зашто се кондензација ствара унутар моје амбалаже за скупљање хране?
О: Кондензација је узрокована неадекватним микро перфорацијама. Без довољно физичких рупа, филм задржава влагу из околине током брзог процеса загревања. Овај проблем захтева хитан прелазак на ПОФ фолију са правилном вентилацијом дизајнирану посебно за прехрамбене производе са високом влагом.
П: Шта узрокује да се ролна скупљајућег омота залепи (блокира) пре него што чак и удари у машину?
О: Овај феномен је обично озбиљан квар складиштења у складишту. Када амбијенталне температуре складиштења пређу 90°Ф (32°Ц), танки пластични слојеви почињу прерано да се спајају. Увек чувајте своје ролне фолије у климатизованим окружењима потпуно даље од директне сунчеве светлости.


