Knelpunten in de verpakking vernietigen stilletjes de winstmarges in de productiesector. Ongeplande stilstand en stijgende productschadepercentages zijn voortdurend een plaag voor hogesnelheidsproductielijnen. Een primaire boosdoener achter deze verstoringen is Fouten in krimpfolie . Operators geven vaak de schuld aan de machines als er iets misgaat. Onhandige omschakelingen en elementaire bedieningsfouten zijn echter verantwoordelijk voor het overgrote deel van de lijnonderbrekingen. Het verkeerd diagnosticeren van deze verpakkingsproblemen zorgt voor enorme, vermijdbare materiaalverspilling. We moeten onmiddellijk afstappen van reactief giswerk. Wij passen een systematisch, evidence-based diagnostisch raamwerk toe op uw activiteiten. Je leert op de juiste manier te isoleren of storingen het gevolg zijn van machinekalibratie, bedieningsfouten of verborgen materiaaldefecten. We beloven dat we voorbij oppervlakkige oplossingen zullen kijken. In plaats daarvan zullen we de precieze chemische en mechanische grondoorzaken van krimpfoliedefecten grondig aanpakken. Je kunt eindelijk stoppen met het blindelings aanpassen van de knoppen.
Belangrijkste afhaalrestaurants
De 3T/P-regel: 99% van de afdichtings- en krimpproblemen wordt veroorzaakt door verkeerd gekalibreerde temperatuur, tijd (dwell) of druk.
~!phoenix_var85_0!~ ~!phoenix_var85_1!~
Materiaalmisleiding: Herhaalde fouten zijn vaak het gevolg van een inconsistente laagdikte of niet bekendgemaakte harsmengsels, en niet alleen van machine-instellingen.
Preventief versus reactief: Routinematige SOP's, zoals temperatuurspecifieke reiniging van de messen en statische aarding, voorkomen de meest catastrofale afdichtingsfouten.
De diagnostische basislijn: machine versus materiaal isoleren
Technici verspillen vaak uren met het aanpassen van de tunneltemperaturen. Ze gaan ervan uit dat de machine geen warmte heeft. Het werkelijke probleem is meestal een eenvoudige mismatch tussen de film- en productgrootte. We moeten het zakelijke probleem hier goed in kaart brengen. Adjusting heat to fix a size mismatch damages your product. Het verspilt ook waardevolle operationele uren.
U hebt betrouwbare evaluatiecriteria nodig. We gebruiken de test 'Eén minuut lege zak'. Deze eenvoudige procedure isoleert onmiddellijk de ware oorzaak. Voer de test uit met behulp van deze specifieke stappen:
Voer de machinecyclus uit zonder dat er product in het wikkelgebied aanwezig is.
Laat de sealbekken een volledig lege, gesealde zak vormen.
Verwijder de lege zak en inspecteer de omtrekafdichtingen zorgvuldig.
Als de lege verzegeling perfect intact blijft, is uw machinekalibratie in orde. Het probleem ligt volledig in de productgrootte of de totale filmafmetingen. If the empty seal fails or exhibits angel hair, the issue is strictly mechanical. U moet onmiddellijk uw klemmen, verwarmingselementen of snijmessen onderzoeken.
Vervolgens passen we het 3 Variables Framework toe. You must systematically audit Temperature, Time, and Pressure. These three elements control the entire packaging ecosystem. We organized the audit parameters into the diagnostic chart below.
Variabel |
Auditmethode |
Doelbereik/doel |
Temperatuur |
Sweet spot-testen |
Pas de hitte aan in stappen van 5-20°F totdat het plastic goed samensmelt. |
Tijd (stilstaan) |
Controle van de cyclustiming |
De standaard kaakverblijftijden moeten strikt tussen 0,3 en 3 seconden liggen. |
Druk |
Papieren proef |
Zorg voor een uniforme klemuitlijning over de gehele kaaklengte. |
Om de papiertest uit te voeren, plaatst u een standaard vel papier tussen de sealkaken. Sluit ze handmatig. U zou een gelijkmatige indruk over de hele pagina moeten zien. Ongelijkmatige markeringen duiden op ernstig verkeerd uitgelijnde klemmen. U moet ze opnieuw uitlijnen voordat u de productie uitvoert.
Maak ten slotte gebruik van onze vuistregel voor tracking. Wanneer de film niet goed uitgelijnd is op de transportband, gebruik dan de 'Volg de rimpels'-methode. Werk achteruit vanaf de dwarsverbinding. Volg het filmpad stroomopwaarts. Deze visuele tracking lokaliseert de exacte rol of spanner die de zijdelingse drift veroorzaakt.
Diagnose en oplossing van de 6 meest voorkomende verpakkingsfouten
Afdichtingen splitsen (het falen met de hoogste kosten)
Risico: Dit falen leidt direct tot catastrofale transportschade. Het ruïneert de integriteit van winkelschappen volledig. Split seals expose your internal product to dirt and moisture.
~!phoenix_var113_0!~ ~!phoenix_var113_1!~
Bruikbare oplossing: Kalibreer uw kaakdruk onmiddellijk opnieuw met behulp van de papiertest. Vervang gestripte teflontape. Controleer uw filmspecificaties. Voor zwaardere goederen moet u zorgen voor voldoende draagvermogen.
Hondenoren en kraaienpootjes
Symptom: Dog ears manifest as unshrunk triangular corners. Kraaienpootjes zijn fijne rimpels die vanaf de randen naar buiten uitstralen. Deze visuele defecten komen zelden geïsoleerd voor.
Root Cause: Inadequate heat inside the tunnel causes dog ears. Een slechte luchtstroom beperkt de uniforme krimp. Excessive film width creates too much loose material for the machine to handle.
Bruikbare oplossing: Verhoog de tunneltemperatuur geleidelijk. Verhoog de ventilatorsnelheid om de lucht gelijkmatig te verdelen. U moet ook uw rolbreedte verkleinen. Resolving the dog ear generally eliminates the crow's feet automatically.
Vis ogen
Symptom: You will notice round or oval patterns on the package. Ze verschijnen als gelokaliseerde ongekrompen film op vlakke productoppervlakken. Het pakket ziet er hobbelig en onprofessioneel uit.
Oorzaak: Warmtegebrek is hier het voornaamste probleem. An air velocity drop inside the shrink chamber also causes fish eyes. Het plastic bereikt eenvoudigweg nooit het vereiste activeringspunt.
Bruikbare oplossing: Verlaag de snelheid van uw transportband. This action increases the total heat exposure time. Let the product dwell longer inside the thermal tunnel.
Ballonvaren en ritsen
Symptoom: Opgesloten verwarmde lucht zorgt ervoor dat het pakket drastisch opzwelt. Dit is ballonvaren. Ritssluiting verwijst naar ritsachtige microscheurtjes die langs de hoofdafdichtingslijn lopen.
Hoofdoorzaak: Ballonvorming duidt op ontbrekende uitlaatopeningen. De hete lucht kan absoluut nergens ontsnappen. Zippering results from excessive pressure applied by the pin-wheel perforator.
Actionable Fix: Always source pre-perforated film from the factory. Vermijd koste wat het kost handmatig boren. Manual drilling melts the raw edges and causes severe stress tears. Reduce your perforator wheel pressure if you must use an inline device.
Engel haar
Symptom: Microscopic plastic threads stretch across your machinery. They pull between the shrinking film and the hot sealing blade. Ze zien er precies uit als fijne spinnenwebben.
~!phoenix_var129_0!~ ~!phoenix_var129_1!~
Actionable Fix: Adjust your sealing temperature down slightly. Implementeer strikte SOP's voor het reinigen van messen. Houd uw hete elementen volledig vlekkeloos.
Materiaalfouten: operatorfout of leveranciersdefect?
Een hoog defectpercentage is niet altijd een gebruikersfout. Soms vertoont de grondstof zelf grote gebreken. U moet de filmkwaliteit streng beoordelen. Daag uw leveranciers uit op hun spotdiktetoleranties. De industrienorm schrijft voor dat deze parameters niet hoger mogen zijn dan +/- 10%. Variaties buiten dit bereik veroorzaken ongelijkmatig krimpen. Ze genereren ook onvoorspelbaar zwakke zeehonden.
We moeten de verborgen kosten van oude materialen blootleggen. Het blijven gebruiken van bros PVC veroorzaakt terugkerende operationele hoofdpijn. Het is niet goedgekeurd voor direct contact met voedsel. PVC creëert hardnekkige hondenoren. Het lijdt ook aan snelle kristallisatie. De film breekt letterlijk bij aanraking na verpakking. Door te upgraden naar verknoopte POF wordt het schrootafval enorm verminderd. Het verbetert ook aanzienlijk de presentatie van de premium winkelschappen.
Overweeg strategische materiaalupgrades voor uw moderne activiteiten. Schatten Biologisch afbreekbare krimpfolie voor geavanceerde nalevingsbehoeften. Merken worden tegenwoordig geconfronteerd met steeds strengere regionale plasticmandaten. Duurzaamheidseisen veranderen snel op de mondiale markten. Let hier op een belangrijk technisch voorbehoud. Biologisch afbreekbare varianten vereisen een zorgvuldige temperatuurvalidatie. Hun smeltpunten verschillen aanzienlijk van standaard POF. U moet uw tunnelinstellingen dienovereenkomstig opnieuw kalibreren.
Je kunt ook een hefboomwerking uitoefenen Aangepaste krimpkous . Deze strategie garandeert nauwkeurige rolbreedtes voor uw specifieke productafmetingen. Aangepaste maatvoering elimineert fundamenteel overtollige omwikkeling. Overtollig materiaal veroorzaakt direct de ergste ezelsoren en trackingproblemen. Perfecte maatvoering stroomlijnt uw volledige snelle verpakkingslijn.
Problemen oplossen met industriële en zware krimpfolie
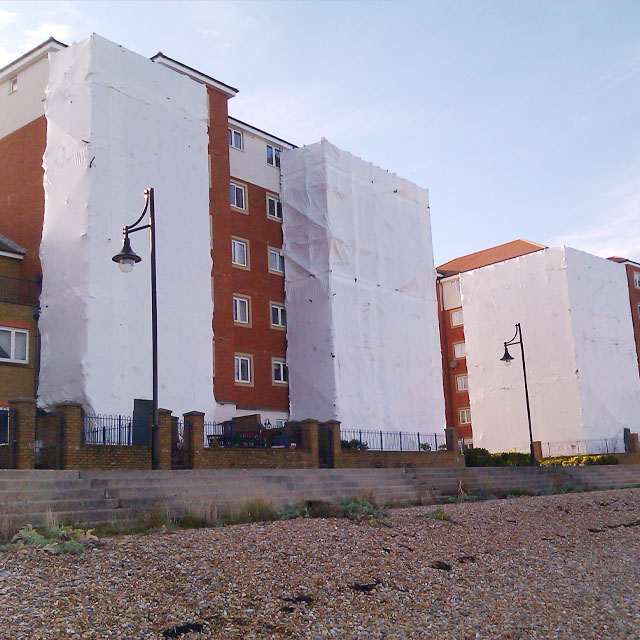
Industriële verpakkingen vereisen een heel andere diagnostische aanpak. In deze sector framen we het bedrijfsprobleem anders. Insluiting buitenshuis wordt geconfronteerd met unieke fysieke stressoren. Maritieme toepassingen en massieve steigerbekledingen hebben dagelijks te maken met zwaar weer. Retail-transportbandverpakkingen worden nooit geconfronteerd met harde wind of vrieskoude omgevingstemperaturen.
Lasfouten in het veld brengen enorme veiligheidsrisico's met zich mee. Het primaire symptoom valt niet te ontkennen. Dikke lasnaden gaan geheel los onder zware windbelasting. De technische hoofdoorzaak onthult een misleidende praktijk in de sector. Standaard Heavy Duty krimpfolie moet puur lagedichtheidpolyethyleen (LDPE) bevatten. Zuiver LDPE smelt perfect onder standaard applicatorwarmte.
Budgetfabrikanten bezuinigen echter vaak op de kosten. Ze zijn bewust gemengd met MDPE of HDPE. Ze doen dit om de fabrieksextrusie te versnellen. Ze gebruiken deze goedkope mengsels om enorme filmbellen tijdens de productie te stabiliseren. Dit verhoogt stiekem het smeltpunt van plastic. Het brengt het kritische smeltpunt veel verder dan wat standaard heteluchtpistolen goed kunnen smelten. Operators denken dat ze het plastic goed afsluiten. In werkelijkheid bereiken ze alleen een zeer kwetsbare oppervlaktekleefkracht.
De bruikbare oplossing vereist strikte verantwoordelijkheid van de leverancier. Eis pure LDPE-certificeringen rechtstreeks van uw leveranciers. Zorg ervoor dat operators in het veld een strikte afstand van 30-40 cm met heteluchtpistolen aanhouden. Stop uw installatie volledig als de omgevingswindsnelheden hoger zijn dan 32 km/uur. Wind koelt het verwarmde plastic onmiddellijk af. Deze koeling vernietigt de lasintegriteit voordat deze uithardt.
Proactief onderhoud van apparatuur om terugkerende downtime te elimineren
De realiteit van de implementatie bepaalt uw succes op de lange termijn. Reactief onderhoud vernietigt op agressieve wijze de Overall Equipment Effectiveness (OEE). U kunt niet wachten tot kritieke machines kapot gaan. Het implementeren van een strikte onderhoudsbasis is absoluut verplicht voor snelle operaties.
U moet kritische onderhouds-SOP's opstellen. Uw teams hebben duidelijke, dagelijkse richtlijnen nodig. Concentreer u aandachtig op de volgende drie operationele gebieden:
Onderhoud van het mes: Maak hete messen alleen schoon met een zachte, niet-schurende doek. U moet deze actie uitvoeren als de temperatuur nog warm is. Het mes moet een temperatuur boven de 70°C (158°F) registreren. Als u volledig koude messen reinigt, wordt de beschermende Teflon-coating onomkeerbaar verwijderd. Beschadigd Teflon garandeert engelenhaar en gekartelde gespleten afdichtingen.
Pneumatische systemen: Controleer voortdurend de filterkommen van uw luchtregelaar. Laat ze onmiddellijk leeglopen als het interne waterniveau 2/3 capaciteit bereikt. Vocht dat de pneumatische leidingen binnendringt, veroorzaakt plotselinge drukval tijdens het klemmen van de kaak. Een inconsistente luchtdruk leidt direct tot zwakke afdichtingen.
Statisch beheer: Statische elektriciteit veroorzaakt enorme dagelijkse hoofdpijn. Het veroorzaakt extreme problemen met plakken en filmblokkering. Het levert ook pijnlijke machineschokken op voor operators. Los vastzittende problemen op door te zorgen voor een goede driefasige aarding. Gebruik antistatisch klatergoud dat op alle contactpunten met hoge wrijving is gedrapeerd.
Machinecomponent |
Kritieke onderhoudsactie |
Vereiste frequentie |
Afdichtende messen |
Veeg af met een zachte doek (zorg ervoor dat de temperatuur >70°C is). |
Dagelijks / Einde van de dienst |
Pneumatische filters |
Voer het vocht handmatig af op 2/3 capaciteit. |
Wekelijks |
Teflon-banden |
Inspecteer visueel op slijtage en brandplekken. |
Wekelijks |
Statische aarding |
Controleer de integriteit van het klatergoud en de aardingsdraden. |
Maandelijks |
Transportbanden |
Blaas plastic afval weg met perslucht. |
Dagelijks |
Conclusie
Succesvol krimpfolie is sterk afhankelijk van een strikt technisch evenwicht. U moet het mechanische 3T/P-model zorgvuldig afstemmen op materiaalinkoop met hoge tolerantie. Het negeren van het ene element garandeert een catastrofale mislukking van het andere.
Dit zijn uw zeer bruikbare volgende stappen:
Voer dit kwartaal een uitgebreide audit van de uitvalpercentages uit voor alle lijnen.
Voer onmiddellijk de 'Eén minuut lege zaktest' uit op problematische sealers.
Vraag vandaag nog gedetailleerde specificatiebladen aan bij uw huidige filmleveranciers.
Controleer de exacte consistentie van de dikte en eis absolute certificeringen voor de harszuiverheid.
Veelgestelde vragen
Vraag: Hoe vind ik de optimale sealtemperatuur voor een nieuwe krimpfolierol?
A: Begin bij de absolute minimumtemperatuurdrempel van de machine. Verhoog de hitte precies in stappen van 5-20°F. Voer na elke afzonderlijke aanpassing een testzegel uit. Stop met het verhogen van de temperatuur zodra de afdichting consistent blijft zitten zonder engelenhaar of zichtbare rook te produceren.
Vraag: Waarom vormt zich condens in mijn krimpverpakkingen voor levensmiddelen?
A: Condensatie wordt veroorzaakt door onvoldoende microperforaties. Zonder voldoende fysieke gaten houdt de film omgevingsvocht vast tijdens het snelle verwarmingsproces. Dit probleem vereist dat onmiddellijk wordt overgestapt op een goed geventileerde POF-film die speciaal is ontworpen voor kruidenierswaren met een hoog vochtgehalte.
Vraag: Wat zorgt ervoor dat een krimpfolierol aan elkaar plakt (blokkeert) voordat deze zelfs maar de machine raakt?
A: Dit fenomeen is meestal een ernstige storing in de magazijnopslag. Wanneer de omgevingstemperatuur bij opslag de 32°C (90°F) overschrijdt, beginnen de dunne plastic lagen voortijdig te versmelten. Bewaar uw bulkfolierollen altijd in een geklimatiseerde omgeving, volledig uit de buurt van direct zonlicht.


