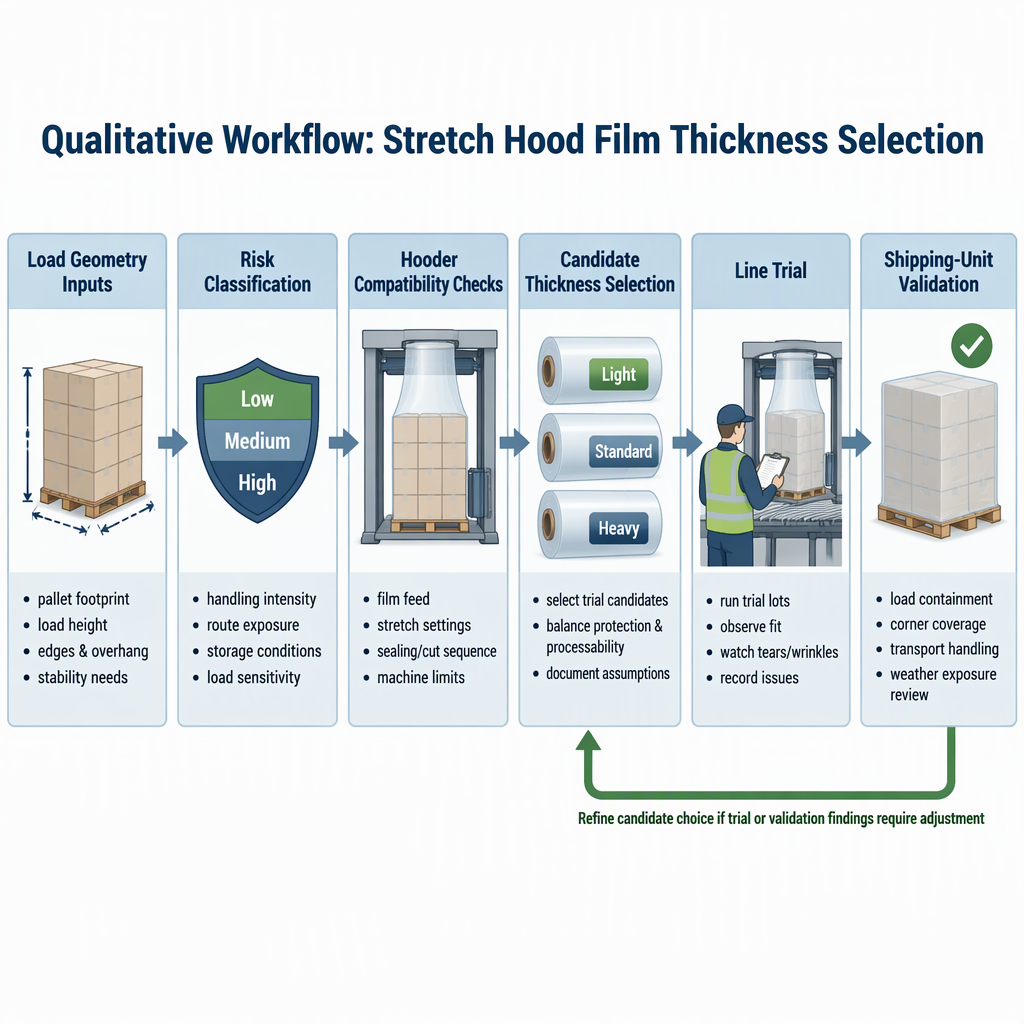
Specificera sträckhuvens filmtjocklek från den uppmätta belastningen, spänningspunkterna som skapas av dess geometri, huvens driftsgränser och ett dokumenterat försök på den verkliga linjen. En användbar inköpsspecifikation är ett testat arbetsområde för lastfamiljen, inte en universalmätare som kopierats från en annan pall- eller balapplikation.
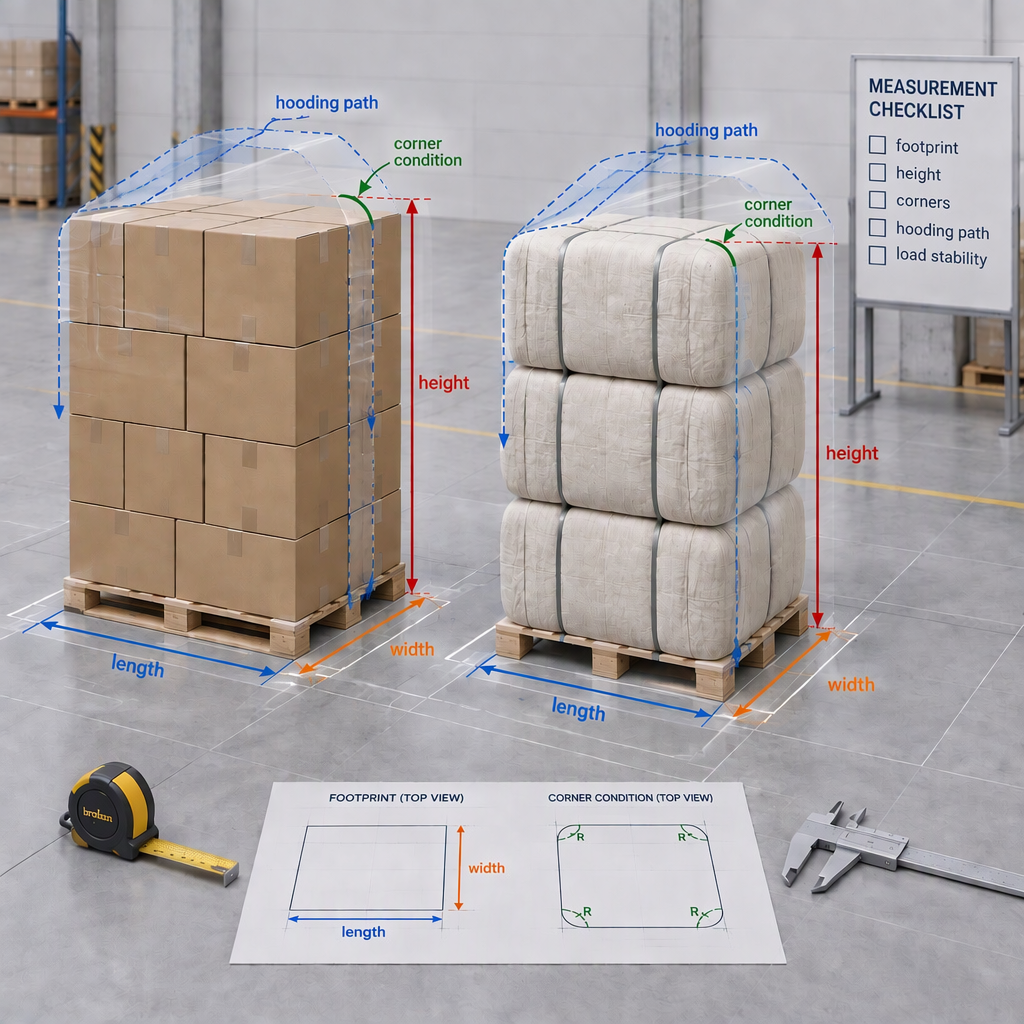
Innan du frågar efter sträckfilmtjocklek, samla in lastfotavtryck, höjd, vikt, hörntillstånd, stabilitet, förvaringsväg och huvens kompatibilitetsdata som påverkar hur filmen sträcker sig, tätar och skyddar fraktenheten.
För inköp, behandla filmtjocklek som en del av en specifikationskonversation mellan köpare och säljare, inte som ett fristående nummer. ASTM D4649 är en guide för val av sträckfilm, specifikation och användning, och ASTM beskriver den som användbar av köpare och säljare när de kommer fram till köpspecifikationer.
- Mät belastningens fotavtryck, färdig höjd och den största diagonala eller utskjutande punkten som huven måste passera över.
- Registrera lastvikt och stabilitet, eftersom en instabil stapel kan belasta huven även när filmtjockleken ser tillräcklig ut.
- Identifiera skarpa hörn, nötande ytor, bandkanter, balband eller ojämna lager som kan skapa punkterings- eller rivstartpunkter.
- Definiera om den förpackade enheten ska finnas kvar i typiska inomhuslogistikutrymmen som lager, containrar, lastbilssläp, järnvägslådvagnar eller transferterminaler; anta inte samma resultat för utomhusexponering eller extrema temperaturer.
- Notera det nödvändiga täckningsområdet: topptäckning, sidtäckning, kjolposition och om kontamineringskontroll är viktigare än enkel inneslutning.
Översätt belastningsgeometri till risker för filmspänningar
Belastningsgeometrin ändrar tjockleksbeslutet genom att ändra sträckningsförhållande, punkteringsrisk, tätningsbehov och mängden film som behövs för att täcka huvens väg utan avbrott, fastnar eller dålig täckning.
| Geometriskt skick |
Trolig specifikationsproblem |
Köparkontroll före provtagning |
| Fyrkantig, stabil pall med släta sidor |
Huvudproblemet är vanligtvis att bekräfta täckning, maskinpassning och stabil inneslutning snarare än att kompensera för utsprång. |
Be om en testspecifikation som registrerar tjocklek, platt- eller huvstorlek och provprestanda på den faktiska lasten. |
| Hög eller smal last |
Högre förhållande mellan höjd och fotavtryck kan göra laststabilitet och huvspänning viktigare under hanteringen. |
Kontrollera svaj, lutning och filmrörelser efter att huven applicerats och efter hanteringssimulering. |
| Oregelbunden eller utskjutande profil |
Utsprång kan koncentrera stress och göra en enkel tjockleksökning mindre effektiv än att korrigera huvens storlek eller skydda kontaktpunkten. |
Mät det största utsprånget och markera den första rivningen eller blekningspunkten under försök. |
| Skarpa hörn, balband eller nötande ytor |
Kanter kan utlösa punktering eller rivning, så filmkvaliteten, det lokala skyddet och testmetoden spelar lika stor roll som den nominella tjockleken. |
Använd kantskydd eller ytförändringar där det behövs, jämför sedan filmbeteende under samma linjeinställningar. |
Förvandla inte denna tabell till ett fast mikrondiagram. Utan mätningar från den faktiska lasten och linjen kan en tjockare kandidat fortfarande misslyckas om huvens dimensioner, sträckning, tätning eller kontaktpunkter är felaktiga.
Kontrollera huven innan du bekräftar tjockleken
En kandidattjocklek är endast praktisk om huven kan öppna, sträcka, skära, försegla och applicera den filmen konsekvent på den avsedda laststorleken.
Valet av maskinsträckhuv bör inkludera material, tjocklek och styrka, maskinkompatibilitet, belastningsstabilitet och kostnadseffektivitet. I praktiken kan samma nominella tjocklek bete sig annorlunda om valsen, öppningsdimensioner, sträckinställningar, tätningsförhållanden eller lastpresentation inte är anpassade till huven.
- Bekräfta filmens bredd, kil- eller huvmått, rullstorlek och kärnkrav som accepteras av maskinen.
- Kontrollera att huven kan öppna filmen rent över den största uppmätta belastningen utan att skrapa hörn eller utsprång.
- Granska maskinens tillåtna sträckningsområde och tätningsinställningar med utrustningens manual eller leverantör innan du ändrar filmkonstruktion eller tjocklek.
- Under försök, spåra filmbrott, fastnar, ofullständig öppning, tätningsdefekter och avtäckta områden istället för att endast döma efter utseende.
- Om manuell åtkomst krävs för att rensa en film som fastnat eller inspektera huvens väg, stäng av och koppla bort den tillämpliga elektriska, pneumatiska eller batteriström först, följ sedan endast åtkomststegen som är tillåtna i maskinhandboken.
Använd standarder som gränser, inte genvägar
Använd sträckfilmsstandarder för att rama in specifikationsdiskussionen, men behandla dem inte som en direkt tjocklekskalkylator för en specifik sträckhuvbelastning.
ASTM D4649-20(2025) är en aktiv ASTM-guide för val, specifikation och användning av sträckfilmer och omslagsapplikationer, inklusive användning mellan köpare och säljare för att komma fram till köpspecifikationer.
Dess angivna räckvidd är sträckfilmer för sammanfogning, förstärkning och palletering i inomhuslogistikmiljöer som lager, slutna containrar, lastbilssläp, järnvägslådvagnar och transferterminaler.
Håll miljögränsen tydlig i specifikationen. ASTM D4649 täcker inte exponering utomhus, och ASTM noterar att extrema temperaturer kan påverka stretchfilmens prestanda negativt. För uppställning utomhus, lång exponering eller tuffa klimatvägar, kräver en separat lämplighetsdiskussion och försök under förväntade förhållanden.
Validera kandidattjocklek med ett linjeförsök
Validera kandidattjockleken genom att köra den verkliga lasten genom den faktiska huven och sedan utvärdera den färdiga fraktenheten mot de hanterings- och distributionsrisker som den förväntas möta.
- Gruppera laster i familjer efter fotavtryck, höjd, vikt, stabilitet, kantskick och skyddskrav.
- Välj en eller flera kandidatfilmspecifikationer för varje familj, inspelningstjocklek tillsammans med huvens storlek, materialstruktur, rullformat och linjeinställningar.
- Kör provladdningar på den faktiska linjen och registrera filmförbrukning, avbrott, stopp, förseglingskvalitet, öppningsbeteende och täckning.
- Inspektera lasten efter hantering för hörnskador, punkteringar, filmlyft, kontamineringsingångar och förlust av inneslutning.
- Om leveransprestandan är kritisk, validera den färdiga fraktenheten istället för att endast lita på antaganden om materialmått.
ASTM D4169-23e1 tillhandahåller en enhetlig laboratoriebas för att utvärdera fraktenheter mot förväntade distributionsrisker med hjälp av en sekvens av testelement.
ASTM anger också att D4169 inte är avsedd att ersätta materialspecifikationer eller befintliga testprocedurer före leverans, så den bör komplettera – inte ersätta – filmspecifikationen och linjeförsöket.
Anpassa specifikationen för bomull och industrilaster
Bomullsbalar och industriella laster behöver samma disciplinerade arbetsflöde, men skyddsfrågorna skiljer sig åt: kontamineringskontroll, ytnötning, hörnpåkänningar, laststabilitet och lagringsmiljö bör driva testplanen.
Skydd för bomullsbalar
För bomullsprocessorer, specificera lastdimensioner, balbindning eller kantskick, erforderlig täckning och hanteringsväg innan du väljer kandidattjocklek. Försöket bör se upp för punkteringar vid kontaktpunkter och öppningar som kan tillåta damm- eller fuktexponering.
Industriellt transportskydd
För industriella förpacknings- och logistikteam, fokusera på pallstabilitet, utsprång, nötande ytor, överföringspunkter och om filmen måste prioritera inneslutning, ytskydd eller både och.
Om lasten kommer att placeras utomhus eller utsätts för extrema temperaturer, lita inte på antaganden om sträckfilm inomhus. Definiera exponeringen, fråga leverantören hur den ska hanteras och validera den färdiga lasten under förhållanden som matchar rutten.
Förvandla beslutet till en RFQ-checklista
En bra anbudsförfrågan ber leverantörer om ett testfärdigt filmförslag kopplat till din lastfamilj, maskin, hanteringsrutt och acceptanskriterier.
Eftersom ASTM D4649 ramar sträckfilmsval och specifikation som en köpare-säljare-process, bör upphandling ge leverantörer tillräckligt med detaljer för att föreslå en kandidat som kan testas snarare än att be om enbart tjocklek.
- Lastfamilj: fotavtryck, höjdområde, viktområde, stabilitet, yttyp och risker för hörn eller utstick.
- Skyddskrav: inneslutning, dammminskning, fuktproblem, produktens renhet, topptäckning och kjolens läge.
- Maskininformation: huvmodell eller driftsgränser, accepterat rull-/kärnformat, huvens storleksområde och aktuella linjeinställningar som kan påverka filmens beteende.
- Provmått: filmbrott, fastnar, förseglingskvalitet, täckning, lastens utseende efter hantering och filmförbrukning per last.
- Leveransenhetsvalidering: distributionsriskerna eller testproceduren före leverans som den färdiga lasten måste uppfylla.
- Specifikationsformat: föreslagen tjocklek, materialstruktur, huvdimensioner, rullformat, applikationsinställningar och acceptanskriterier för återkommande beställningar.
Slutsats: ange ett testat intervall, inte ett universellt nummer
Det slutliga beslutet om tjocklek på huvens filmtjocklek bör vara en dokumenterad, provbeprövad specifikation för varje lastfamilj, med gränser för geometri, maskininställningar, rutt och miljö.
- Börja med uppmätt lastgeometri och hanteringsrisk innan du väljer kandidattjocklek.
- Bekräfta huvens kompatibilitet innan du behandlar någon mätare som redo att köpa.
- Använd sträckfilmsstandarder för att strukturera diskussionen om köpare-säljarespecifikation.
- Ange inomhus-, utomhus- och temperaturantaganden tydligt eftersom de påverkar lämpligheten.
- Validera den färdiga fraktenheten mot de distributionsrisker som den måste överleva.
För bomullsbalar, blandade industripallar och exportlogistik är den starkaste specifikationen inte den tjockaste filmen som standard. Det är filmen som täcker den uppmätta lasten konsekvent, löper på huven utan upprepade fel, skyddar erforderliga ytor och klarar överenskommen hanterings- eller fraktvalidering.
Vanliga frågor om sträckfilmtjocklek på huven
Dessa frågor hjälper köpare att förvandla sträckfilmstjockleken från en gissning till en mätbar applikationsspecifikation.
Kan en sträckfilmtjocklek på huven passa varje pall eller bal?
Nej. Olika fotspår, höjder, ytor, hörnförhållanden och hanteringsvägar skapar olika spänningsmönster, så en tjocklek bör inte antas vara lämplig för varje lastfamilj.
Börja med fotavtryck, höjd, vikt, diagonala eller utskjutande punkter, ytjämnhet, hörnform och stabilitet. Dessa detaljer definierar huvens väg och de sannolika stresspunkterna.
Ger ASTM D4649 ett tjockleksvärde för sträckhuven?
ASTM D4649 stöder val av sträckfilm och specifikationsdiskussioner, men den bör inte användas som en direkt räknare för en sträckhuvtjocklek på en specifik belastning.
Kan provresultat inomhus tillämpas på utomhusförvaring?
Inte automatiskt. ASTM:s D4649 scope är kopplat till inomhuslogistikmiljöer och täcker inte exponering utomhus, så utomhusscener eller hårda temperaturförhållanden behöver separat utvärdering.
Vad ska mätas under ett linjeförsök?
Spåra filmbrott, stopp, öppningsbeteende, förseglingskvalitet, täckning, filmanvändning, laststabilitet och skador eller föroreningar som kommer in efter hantering.
Varför testa den färdiga fraktenheten?
Att testa den färdiga fraktenheten hjälper till att utvärdera det kombinerade last-, förpacknings- och filmsystemet mot förväntade distributionsrisker istället för att bara förlita sig på den nominella filmmåttet.
Är tjockare film alltid säkrare?
Inte nödvändigtvis. En tjockare film kan fortfarande misslyckas om huvens storlek, maskininställningar, tätning eller kontaktpunkter är fel; försök bör jämföra prestanda, inte enbart tjocklek.