Tukuyin ang kapal ng stretch hood film mula sa sinusukat na load, ang mga stress point na nilikha ng geometry nito, ang mga limitasyon sa pagpapatakbo ng hooder, at isang dokumentadong pagsubok sa totoong linya. Ang isang kapaki-pakinabang na detalye ng pagbili ay isang nasubok na hanay ng trabaho para sa pamilya ng pagkarga, hindi isang unibersal na gauge na kinopya mula sa isa pang pallet o bale application.
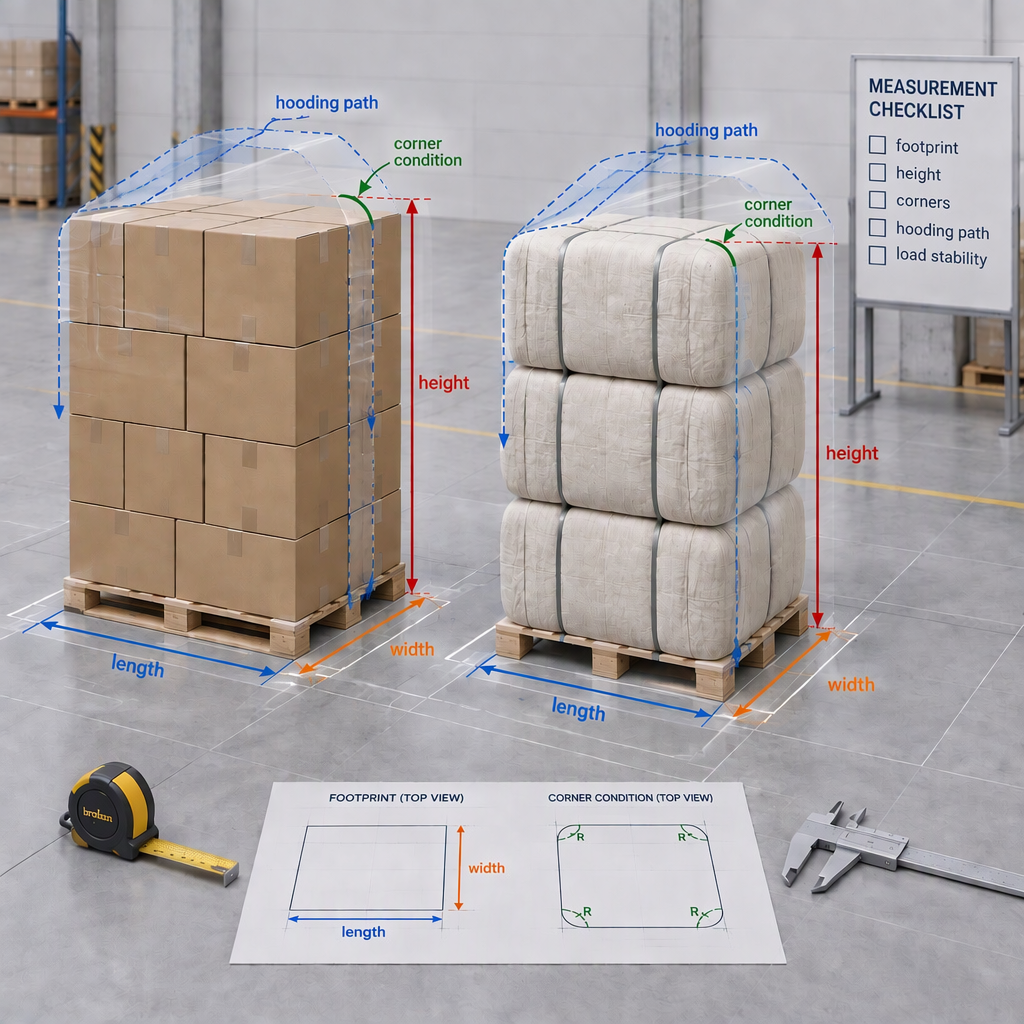
Bago humingi ng kapal ng stretch hood film, kolektahin ang load footprint, taas, timbang, kondisyon ng sulok, katatagan, ruta ng pag-iimbak, at data ng compatibility ng hooder na nakakaapekto sa kung paano nag-uunat, nagse-seal, at nagpoprotekta ang pelikula sa shipping unit.
Para sa pagbili, ituring ang kapal ng pelikula bilang isang bahagi ng isang pag-uusap sa detalye sa pagitan ng mamimili at nagbebenta, hindi bilang isang standalone na numero. Ang ASTM D4649 ay isang gabay para sa pagpili, detalye, at paggamit ng stretch film, at inilalarawan ito ng ASTM bilang magagamit ng bumibili at nagbebenta kapag dumarating sa mga detalye ng pagbili.
- Sukatin ang load footprint, tapos na taas, at ang pinakamalaking dayagonal o protruding point na dapat lampasan ng hood.
- Itala ang bigat at katatagan ng pagkarga, dahil ang hindi matatag na salansan ay maaaring magbigay-diin sa hood kahit na mukhang sapat ang kapal ng pelikula.
- Tukuyin ang mga matutulis na sulok, nakasasakit na mga ibabaw, mga gilid ng strap, mga tali ng bale, o hindi pantay na mga layer na maaaring lumikha ng pagbutas o pagpunit ng mga punto ng pagsisimula.
- Tukuyin kung ang nakabalot na unit ay mananatili sa karaniwang mga panloob na espasyo ng logistik tulad ng mga bodega, lalagyan, trailer ng trak, rail boxcar, o mga terminal ng paglilipat; huwag ipagpalagay ang parehong resulta para sa panlabas na pagkakalantad o matinding temperatura.
- Tandaan ang kinakailangang saklaw na lugar: tuktok na saklaw, saklaw sa gilid, posisyon ng palda, at kung ang kontrol sa kontaminasyon ay mas mahalaga kaysa sa simpleng pagpigil.
Isalin ang load geometry sa mga panganib sa stress ng pelikula
Binabago ng load geometry ang kapal ng desisyon sa pamamagitan ng pagbabago ng stretch ratio, puncture risk, seal demand, at ang dami ng film na kailangan para matakpan ang hood path nang walang break, jam, o mahinang coverage.
| Kalagayan ng geometry |
Malamang na alalahanin ang detalye |
Suriin ng mamimili bago mag-sample |
| Square, matatag na papag na may makinis na gilid |
Ang pangunahing isyu ay karaniwang nagkukumpirma ng coverage, machine fit, at stable containment sa halip na magbayad para sa mga protrusions. |
Humingi ng pagsubok na detalye na nagtatala ng kapal, layflat o laki ng hood, at pagsubok na pagganap sa aktwal na pagkarga. |
| Matangkad o makitid na kargada |
Ang mas mataas na taas-sa-footprint ratio ay maaaring gawing mas mahalaga ang katatagan ng pagkarga at pag-igting ng hood sa panahon ng paghawak. |
Suriin ang pag-indayog, pagtabingi, at paggalaw ng pelikula pagkatapos ilapat ang hood at pagkatapos mahawakan ang simulation. |
| Hindi regular o nakausli na profile |
Ang mga protrusions ay maaaring magkonsentra ng stress at gumawa ng simpleng pagtaas ng kapal na hindi gaanong epektibo kaysa sa pagwawasto sa laki ng hood o pagprotekta sa contact point. |
Sukatin ang pinakamalaking protrusion at markahan ang unang punit o whitening point sa panahon ng mga pagsubok. |
| Matalim na sulok, bale ties, o abrasive surface |
Ang mga gilid ay maaaring mag-trigger ng pagbutas o pagkapunit, kaya ang grado ng pelikula, lokal na proteksyon, at paraan ng pagsubok ay mahalaga sa nominal na kapal. |
Gumamit ng proteksyon sa gilid o mga pagbabago sa ibabaw kung saan kinakailangan, pagkatapos ay ihambing ang gawi ng pelikula sa ilalim ng parehong mga setting ng linya. |
Huwag gawing fixed micron chart ang talahanayang ito. Kung walang mga sukat mula sa aktwal na pagkarga at linya, ang isang mas makapal na kandidato ay maaari pa ring mabigo kung mali ang mga dimensyon ng hood, stretching, sealing, o contact point.
Suriin ang hooder bago kumpirmahin ang kapal
Ang kapal ng isang kandidato ay praktikal lamang kung ang hooder ay maaaring magbukas, mag-unat, magputol, magseal, at maglapat ng pelikulang iyon nang tuluy-tuloy sa nilalayong laki ng pagkarga.
Kasama dapat sa pagpili ng machine stretch hood ang materyal, kapal at lakas, compatibility ng makina, katatagan ng pagkarga, at cost-efficiency. Sa pagsasagawa, ang parehong nominal na kapal ay maaaring magkaiba kung ang roll, mga sukat ng pagbubukas, mga setting ng kahabaan, mga kondisyon ng seal, o pagtatanghal ng pagkarga ay hindi tumugma sa hooder.
- Kumpirmahin ang lapad ng pelikula, mga sukat ng gusset o hood, laki ng roll, at mga pangunahing kinakailangan na tinatanggap ng makina.
- Suriin na ang hooder ay maaaring buksan ang pelikula nang malinis sa ibabaw ng pinakamalaking sinusukat na load nang hindi nag-scrape ng mga sulok o protrusions.
- Suriin ang pinahihintulutang hanay ng kahabaan at mga setting ng sealing ng makina gamit ang manwal ng kagamitan o supplier bago baguhin ang paggawa o kapal ng pelikula.
- Sa panahon ng mga pagsubok, subaybayan ang mga film break, mga jam, hindi kumpletong pagbubukas, mga depekto ng selyo, at mga lugar na walang takip sa halip na husgahan lamang ayon sa hitsura.
- Kung kailangan ng manual na pag-access upang maalis ang isang film jam o siyasatin ang hooding path, patayin at idiskonekta muna ang naaangkop na electrical, pneumatic, o power ng baterya, pagkatapos ay sundin lamang ang mga hakbang sa pag-access na pinahihintulutan sa manual ng makina.
Gamitin ang mga pamantayan bilang mga hangganan, hindi mga shortcut
Gumamit ng mga pamantayan ng stretch film upang i-frame ang talakayan sa detalye, ngunit huwag ituring ang mga ito bilang direktang calculator ng kapal para sa isang partikular na pagkarga ng stretch hood.
Ang ASTM D4649-20(2025) ay isang aktibong gabay ng ASTM para sa pagpili, pagtutukoy, at paggamit ng mga stretch film at mga wrapping application, kabilang ang paggamit sa pagitan ng bumibili at nagbebenta upang makarating sa mga detalye ng pagbili.
Ang nakasaad na saklaw nito ay mga stretch film para sa unitizing, reinforcing, at palletizing sa mga indoor logistics environment tulad ng mga warehouse, closed container, truck trailer, rail boxcar, at transfer terminals.
Panatilihing malinaw ang hangganan ng kapaligiran sa detalye. Hindi saklaw ng ASTM D4649 ang pagkakalantad sa labas, at itinala ng ASTM na ang matinding temperatura ay maaaring negatibong makaapekto sa pagganap ng stretch film. Para sa panlabas na pagtatanghal, mahabang pagkakalantad, o malupit na mga ruta ng klima, ay nangangailangan ng isang hiwalay na talakayan sa pagiging angkop at mga pagsubok sa ilalim ng inaasahang mga kundisyon.
I-validate ang kapal ng kandidato gamit ang line trial
I-validate ang kapal ng kandidato sa pamamagitan ng pagpapatakbo ng tunay na load sa pamamagitan ng aktwal na hooder, pagkatapos ay suriin ang nakumpletong shipping unit laban sa mga panganib sa pangangasiwa at pamamahagi na inaasahang makakaharap nito.
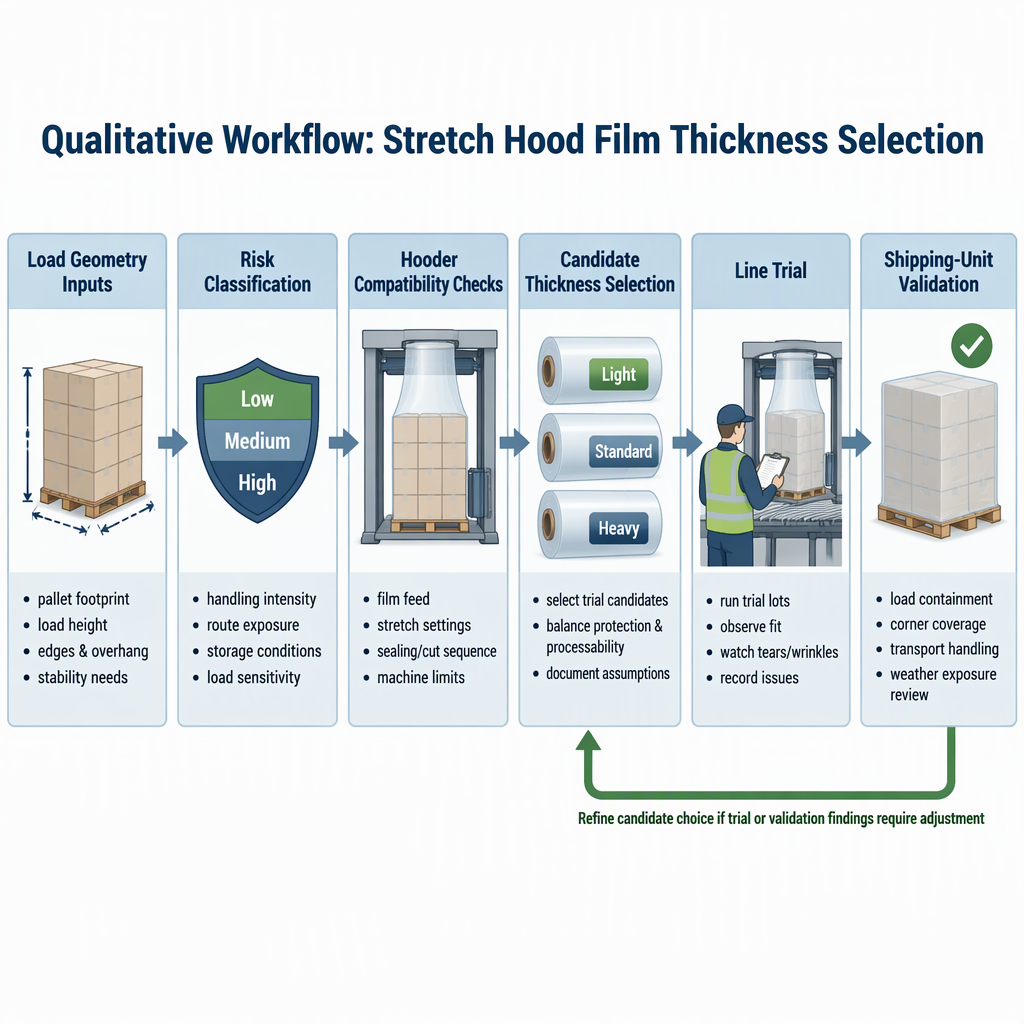
- Ang pangkat ay naglo-load sa mga pamilya ayon sa bakas ng paa, taas, timbang, katatagan, kundisyon ng gilid, at kinakailangan sa proteksyon.
- Pumili ng isa o higit pang mga detalye ng pelikula ng kandidato para sa bawat pamilya, ang kapal ng pagtatala kasama ang laki ng hood, istraktura ng materyal, format ng roll, at mga setting ng linya.
- Magpatakbo ng mga trial load sa aktwal na linya at i-record ang pagkonsumo ng pelikula, break, jam, kalidad ng seal, pag-uugali ng pagbubukas, at coverage.
- Siyasatin ang load pagkatapos hawakan para sa pinsala sa sulok, mga butas, film lift, contamination entry point, at pagkawala ng containment.
- Kung ang pagganap sa pagpapadala ay kritikal, patunayan ang nakumpletong yunit ng pagpapadala sa halip na umasa lamang sa mga pagpapalagay ng materyal na sukat.
Ang ASTM D4169-23e1 ay nagbibigay ng isang pare-parehong batayan sa laboratoryo para sa pagsusuri ng mga yunit ng pagpapadala laban sa inaasahang mga panganib sa pamamahagi gamit ang isang pagkakasunud-sunod ng mga elemento ng pagsubok.
Isinasaad din ng ASTM na ang D4169 ay hindi nilayon na palitan ang mga detalye ng materyal o umiiral na mga pamamaraan ng pagsubok sa preshipment, kaya dapat itong umakma—hindi palitan—ang detalye ng pelikula at pagsubok sa linya.
Iangkop ang detalye para sa cotton at pang-industriya na load
Ang mga cotton bale at pang-industriya na load ay nangangailangan ng parehong disiplinadong daloy ng trabaho, ngunit ang mga tanong sa proteksyon ay magkakaiba: ang kontrol sa kontaminasyon, abrasion sa ibabaw, stress sa sulok, katatagan ng pagkarga, at kapaligiran ng imbakan ay dapat na magmaneho sa plano ng pagsubok.
Proteksyon ng cotton bale
Para sa mga cotton processor, tukuyin ang mga sukat ng pagkarga, bale tie o kondisyon ng gilid, kinakailangang saklaw, at ruta ng paghawak bago pumili ng kapal ng kandidato. Dapat bantayan ng pagsubok ang mga pagbutas sa mga contact point at openings na maaaring magpapahintulot sa pagkakalantad sa alikabok o kahalumigmigan.
Proteksyon sa transportasyong pang-industriya
Para sa industriyal na packaging at logistics team, tumuon sa pallet stability, protrusions, abrasive surface, transfer point, at kung dapat unahin ng pelikula ang containment, surface protection, o pareho.
Kung ang load ay isasagawa sa labas o malalantad sa matinding temperatura, huwag umasa sa panloob na stretch film assumptions. Tukuyin ang pagkakalantad, tanungin ang supplier kung paano ito tutugunan, at patunayan ang natapos na load sa ilalim ng mga kondisyon na tumutugma sa ruta.
Gawing RFQ checklist ang desisyon
Ang isang mahusay na RFQ ay humihingi sa mga supplier ng isang trial-ready na panukala sa pelikula na nauugnay sa iyong pamilya ng pagkarga, makina, ruta ng paghawak, at pamantayan sa pagtanggap.
Dahil ang ASTM D4649 ay nagbabalangkas sa pagpili at detalye ng pelikula bilang proseso ng mamimili-nagbebenta, ang pagkuha ay dapat magbigay sa mga supplier ng sapat na detalye upang magmungkahi ng isang kandidato na maaaring masuri sa halip na humiling ng kapal lamang.
- Mag-load ng pamilya: footprint, hanay ng taas, hanay ng timbang, katatagan, uri ng ibabaw, at mga panganib sa sulok o protrusion.
- Kinakailangan sa proteksyon: pagpigil, pagbabawas ng alikabok, pag-aalala sa kahalumigmigan, kalinisan ng produkto, tuktok na saklaw, at posisyon ng palda.
- Impormasyon ng makina: modelo ng hooder o mga limitasyon sa pagpapatakbo, tinatanggap na format ng roll/core, hanay ng laki ng hood, at kasalukuyang mga setting ng linya na maaaring makaapekto sa gawi ng pelikula.
- Mga sukatan ng pagsubok: mga break ng pelikula, mga jam, kalidad ng seal, coverage, hitsura ng pag-load pagkatapos ng paghawak, at pagkonsumo ng pelikula bawat load.
- Pagpapatunay ng yunit ng pagpapadala: ang mga panganib sa pamamahagi o pamamaraan ng pagsubok sa preshipment na dapat matugunan ng natapos na pagkarga.
- Format ng detalye: iminungkahing kapal, istraktura ng materyal, mga sukat ng hood, format ng roll, mga setting ng aplikasyon, at pamantayan sa pagtanggap para sa mga repeat order.
Konklusyon: tukuyin ang isang nasubok na hanay, hindi isang pangkalahatang numero
Ang huling desisyon sa kapal ng stretch hood film ay dapat na isang dokumentado, napatunayang pagsubok na detalye para sa bawat pamilya ng pagkarga, na may mga limitasyon para sa geometry, mga setting ng makina, ruta, at kapaligiran.
- Magsimula sa sinusukat na load geometry at paghawak ng panganib bago pumili ng kapal ng kandidato.
- Kumpirmahin ang pagiging tugma ng hooder bago ituring ang anumang gauge bilang handa na sa pagbili.
- Gumamit ng mga pamantayan ng stretch film upang buuin ang talakayan sa detalye ng mamimili-nagbebenta.
- Ipahayag nang malinaw ang mga panloob, panlabas, at temperatura dahil nakakaapekto ang mga ito sa pagiging angkop.
- I-validate ang nakumpletong shipping unit laban sa mga panganib sa pamamahagi na dapat itong mabuhay.
Para sa mga cotton bales, mixed industrial pallets, at export logistics, ang pinakamatibay na detalye ay hindi ang pinakamakapal na pelikula bilang default. Ito ang pelikula na patuloy na sumasakop sa sinusukat na pagkarga, tumatakbo sa hooder nang walang paulit-ulit na mga pagkakamali, pinoprotektahan ang mga kinakailangang ibabaw, at pumasa sa napagkasunduang paghawak o pagpapatunay sa pagpapadala.
Mga FAQ tungkol sa kapal ng stretch hood film
Ang mga tanong na ito ay tumutulong sa mga mamimili na gawing masusukat na detalye ng application ang kapal ng stretch hood film mula sa isang hula.
Maaari bang magkasya ang isang stretch hood film sa bawat papag o bale?
Hindi. Ang iba't ibang footprint, taas, ibabaw, kundisyon ng sulok, at mga ruta ng paghawak ay lumilikha ng iba't ibang pattern ng stress, kaya hindi dapat ipagpalagay na ang isang kapal ay angkop para sa bawat pamilya ng pagkarga.
Magsimula sa footprint, taas, timbang, dayagonal o protruding point, gaspang sa ibabaw, hugis ng sulok, at katatagan. Tinutukoy ng mga detalyeng ito ang landas ng hood at ang malamang na mga punto ng stress.
Nagbibigay ba ang ASTM D4649 ng halaga ng kapal ng stretch hood?
Sinusuportahan ng ASTM D4649 ang pagpili ng stretch film at mga talakayan sa detalye, ngunit hindi ito dapat gamitin bilang direktang calculator para sa isang kapal ng stretch hood sa isang partikular na pagkarga.
Maaari bang mailapat ang mga resulta ng pagsubok sa loob ng bahay sa panlabas na imbakan?
Hindi awtomatiko. Ang saklaw ng D4649 ng ASTM ay nakatali sa mga panloob na kapaligiran ng logistik at hindi sumasaklaw sa panlabas na pagkakalantad, kaya ang panlabas na pagtatanghal ng dula o malupit na mga kondisyon ng temperatura ay nangangailangan ng hiwalay na pagsusuri.
Ano ang dapat sukatin sa panahon ng pagsubok sa linya?
Subaybayan ang mga film break, jam, opening behavior, seal quality, coverage, film use, load stability, at damage o contamination entry point pagkatapos mahawakan.
Bakit subukan ang nakumpletong shipping unit?
Ang pagsubok sa natapos na yunit ng pagpapadala ay nakakatulong na suriin ang pinagsamang sistema ng pagkarga, pakete, at pelikula laban sa inaasahang mga panganib sa pamamahagi sa halip na umasa lamang sa nominal na film gauge.
Lagi bang mas ligtas ang mas makapal na pelikula?
Hindi naman kailangan. Ang isang mas makapal na pelikula ay maaari pa ring mabigo kung ang laki ng hood, mga setting ng makina, seal, o mga contact point ay mali; dapat ihambing ng mga pagsubok ang pagganap, hindi ang kapal lamang.


