
Visningar: 0 Författare: Webbplatsredaktör Publiceringstid: 2026-08-03 Ursprung: Plats


Stora maskiner, båtar, modulära enheter och oregelbunden last misslyckas sällan med de enkla delarna av inpackningen. Problem börjar vanligtvis vid skarpa hörn, lösa sömmar, svaga ankare eller områden som värms upp för aggressivt. En monterad Värmekrympskydd kan skydda överdimensionerade föremål från fukt, damm, vind, UV-exponering och transportskador när materialet och installationsmetoden matchar jobbet.
För att lyckas krympa stora föremål behöver besättningen mer än film och en värmepistol. Processen beror på exakta mätningar, vadderade kontaktpunkter, en säker omkrets, kontrollerad uppvärmning och en slutlig inspektion före lagring eller transport.
Definiera vad omslaget ska tåla innan du väljer film. Förvaring inomhus kan kräva främst damm och hanteringsskydd, medan exponering utomhus ger solljus, regn, vind och kondens. Väg- eller sjötransport introducerar nötning, vägspray, upprepade lyft, laströrelser och eventuell saltluft. Form, ytfinish, lagringstid och transportväg bör vägleda materialvalet före storleken enbart.
Industriell utrustning och maskinkåpor kan behöva ytterligare skydd runt målade paneler, flänsar, kontrollboxar, serviceportar, exponerade axlar och utskjutande komponenter. Dessa områden skapar ofta ett koncentrerat tryck när filmen dras åt. Vaddering, förstärkning eller avsiktligt spel kan därför ha lika stor betydelse som själva filmtjockleken.
Rullfilm ger flexibilitet för engångsjobb, ändrade lastdimensioner, partiell täckning och ovanliga fästanordningar. Installatörer kan skära, överlappa, veck och svetsa den på plats. Avvägningen är ytterligare mätning, trimning, sömarbete och större beroende av förarens erfarenhet.
Specialanpassade krympskydd är bättre lämpade för upprepade utrustningsmodeller eller former som gör fältskärning ineffektiv. En förskuren eller förformad kåpa anländer enligt angivna mått, vilket gör att besättningen kan gå snabbare från drapering till fästning och krympning. Bättre dimensionell konsistens kan också minska lösa veck, onödig överlappning och materialspill.
Modulära frakt- och förvaringsöverdrag är designade för prefabricerade rum, väggpaneler, taksektioner, fönster, dörrar och stora konstruktionsmoduler. Dessa komponenter kan möta luftflöde från motorvägar, utomhusscener och kontaminering på arbetsplatsen före installation. Ett hölje av rätt storlek minskar lösa kanter och luckor samtidigt som det förbättrar täckningen runt modulens profil.
Använd lastens faktiska exponering och hanteringsförhållanden för att begränsa alternativen. Tabellen nedan ger en praktisk utgångspunkt snarare än en universell specifikation. Slutlig filmtjocklek, förstärkning och skyddsfunktioner bör fortfarande matcha projektet.
Projektets skick |
Praktisk omslagsriktning |
Engångsförråd inomhus |
Standard rullfilm för damm- och hanteringsskydd |
Oregelbundna tunga maskiner |
Förstärkt film med vadderade kontaktpunkter |
Upprepad utrustningsmodell |
Förmått anpassat krympskydd |
Modulär enhet utomhus |
Monterat eller förstärkt hölje med UV- och fuktskydd |
Korrosionskänslig metallförsändelse |
Lämplig kapsling med ett projektspecifikt VCI-alternativ |
Gå runt hela föremålet innan du rullar ut filmen. Markera skarpa hörn, bultar, fästen, flänsar, handtag och andra punkter som kan punktera materialet när det drar ihop sig. Identifiera målade ytor, kablar, slangar, sensorer, ventiler, kontrollpaneler och elektriska höljen som kan behöva stoppning eller utrymme. Lyftpunkter och inspektionsområden bör också kartläggas när senare tillträde krävs.
Pad känsliga kontaktpunkter och säkra allt som kan röra sig under locket. Nötningsbeständig stoppning kan placeras över hörn, kanter och utsprång som annars skulle koncentrera trycket mot den krympande filmen. Lösa kablar, slangar eller löstagbara komponenter ska knytas fast eller skyddas så att de inte förskjuts under hanteringen.
Platta toppar eller djupa urtag kan behöva tillfällig inramning eller spänt stöd för att skapa dränering istället för en bassäng för regnvatten. Ett lock drar sig naturligt mot de högsta punkterna på ett föremål, så ostödda luckor kan bli låga områden där vatten samlas. Enkla stöd kan förbättra den slutliga formen utan att lägga överdriven spänning på lasten.
Anteckna längd, bredd och höjd och ta sedan hänsyn till den bredaste vägen som skapas av utsprång. Ett sidomonterat skåp, avgasstapel eller utskjutande ram kan bestämma den erforderliga filmstorleken mer än den centrala kroppen. Mät runt hela täckningsbanan istället för att bara lita på utrustningens nominella mått.
Bestäm om projektet behöver skydd ovanifrån och på sidan med en öppen bas eller komplett inkapsling. Partiell täckning kan vara lämplig när föremålet sitter på en skyddad plattform och endast toppen och sidorna kräver avskärmning. Full inkapsling kan vara att föredra för krävande transport, långtidsförvaring eller exponering underifrån. Gör detta val innan du beräknar material.
Tillåt extra film för perimeterfästning, ändveck, hörnveck, överlappning och oregelbundna utsprång. Material som vikas runt band eller fästremsor kräver ytterligare längd under ankarlinan. Hörn behöver också tillräckligt med film för att bilda kontrollerade veck utan att dra intilliggande områden ur position.
Förbered värmeverktyget, bränsleförsörjningen, regulatorn, slangen, bandning, spännutrustning, stoppning, fästmaterial, tejp, skyddshandskar och en lämplig brandsläckare. Inspektera slangen och anslutningarna före användning, håll brännbart material borta från uppvärmningsområdet och se till att operatören har en fri flyktväg.
Skjut upp jobbet när stark vind, brännbart material, skadad utrustning eller dålig åtkomst förhindrar kontrollerad hantering och uppvärmning. Stora lösa ark kan plötsligt fånga vind, medan begränsad rörelse gör det svårare att hålla ett säkert värmeavstånd. Installationen bör påbörjas först när besättningen kan kontrollera både filmen och värmekällan.
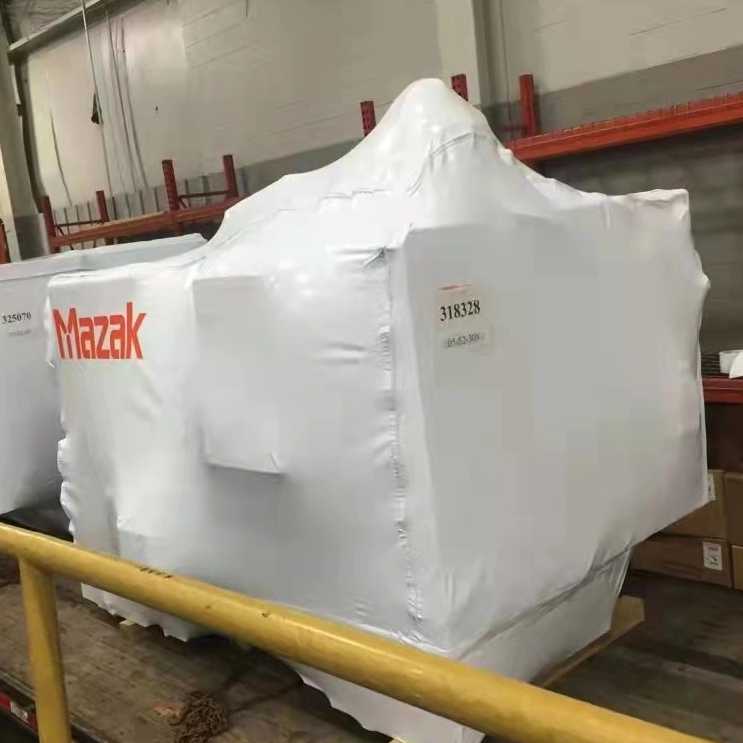
Flytta filmen över objektet utan att dra den över marken. Centrera arket så att både ändar och sidor behåller tillräckligt med material för vikning och perimeterfästning. Håll oanvända delar vikta så länge som möjligt eftersom ett helt öppet brett ark fångar luft och blir svårare att placera.
Forma överflödig film istället för att skära bort den direkt. Form kontrollerade veck i hörnen och förändringar i geometri istället för att lämna slumpmässiga buntar. Snygga veck placerar överskottsmaterial i förutsägbara områden, minskar lösa fickor och gör svetsningen enklare.
Omkretsen bär den inåtriktade kraften som skapas när filmen drar ihop sig. Om en sektion är svag kan kanten lyftas eller rivas innan locket blir tätt. En kontinuerlig fästlinje är viktigare än att få den lösa filmen att se perfekt slät ut. Kontrollera alla planerade ankare innan uppvärmningen börjar.
Vanliga fästmetoder inkluderar:
● Vik filmen runt det spända bandet och fäst det tillbaka på sig självt.
● Säkring av kanten med lämpliga lister eller mekaniska fästpunkter.
● Sammanfogning av separata plåtar genom planerade överlappningar och värmesvetsade sömmar.
Välj en startsida och arbeta gradvis runt objektet. Ta bort bred slack utan att dra åt den oskrympta filmen trumman, forma sedan hörn och stäng överlappningarna. Överdriven förspänning kan dra bort arket från den motsatta sidan eller lämna för lite material för veck och infästning.
Tejp kan placera veck, förstärka färdiga sömmar och lappa små hål, men den kan inte ersätta en ljudomkrets. Där flera ark möts, håll överlappningsbredderna konsekventa och placera sömmar där operatören kan värma och pressa dem säkert. Undvik komplicerade korsningar direkt över skarpa hörn, rörliga komponenter eller områden som kräver senare åtkomst.
Börja med ett kort testpass på ett lågt, oansenligt område. Filmens svar kommer att visa om operatören behöver justera avstånd, hastighet eller svepbredd. Olika filmstrukturer och omgivningsförhållanden kan påverka hur snabbt ytan stramar.
Börja nära den säkrade basen så att fästlinjen stabiliseras innan de övre delarna drar ihop sig. Flytta uppåt först efter att den nedre filmen börjar dra åt jämnt. Denna sekvens hjälper till att förhindra att det övre materialet drar lös film bort från en oavslutad omkrets.
Använd jämna, överlappande svep samtidigt som du håller värmekällan i rörelse. Undvik att rikta värme kontinuerligt mot ett ställe, även om filmen inte har dragit åt helt. Ett lätt första pass är säkrare än att försöka avsluta ett plåster i en enda exponering eftersom lösa områden kan återbesökas efter att närliggande film börjar dra ihop sig.
Alternera vertikal och horisontell rörelse över breda ytor för att balansera spänningen. Arbeta i hanterbara sektioner, var uppmärksam på hur varje uppvärmt område påverkar filmen bredvid. Lämna den stora överdelen till senare så att den inte drar bort material från ofärdiga sidor.
Hörn, veck och överlappningar innehåller extra lager och reagerar annorlunda än öppna spann. Minska värmeexponeringen runt svetsade sömmar, vassa kanter, målade paneler, plastbeslag, tätningar, fönster, kablar och elskåp. Använd upprepade kontrollerade pass istället för att tvinga dessa områden tätt på en gång.
Värmemjukad överlappande film kan pressas ihop med en lämplig skyddshandske eller verktyg för att skapa en svetsad söm. Arbeta gradvis längs överlappningen istället för att försöka täta en lång sektion i en rörelse. Kontrollera att skikten har vidhäftat utan att bränna genom den yttre ytan.
Stoppa om filmen utvecklar mörka glänsande fläckar, hål, rök, sveda eller dras bort från ett ankare. Låt området svalna, inspektera tillbehöret och reparera eller flytta om materialet innan du fortsätter. Vissa ömtåliga beslag behöver också avsiktligt utrymme snarare än maximal sammandragning. Målet är ett stabilt hölje, inte en filmyta som tvingas platt mot varje kontur.
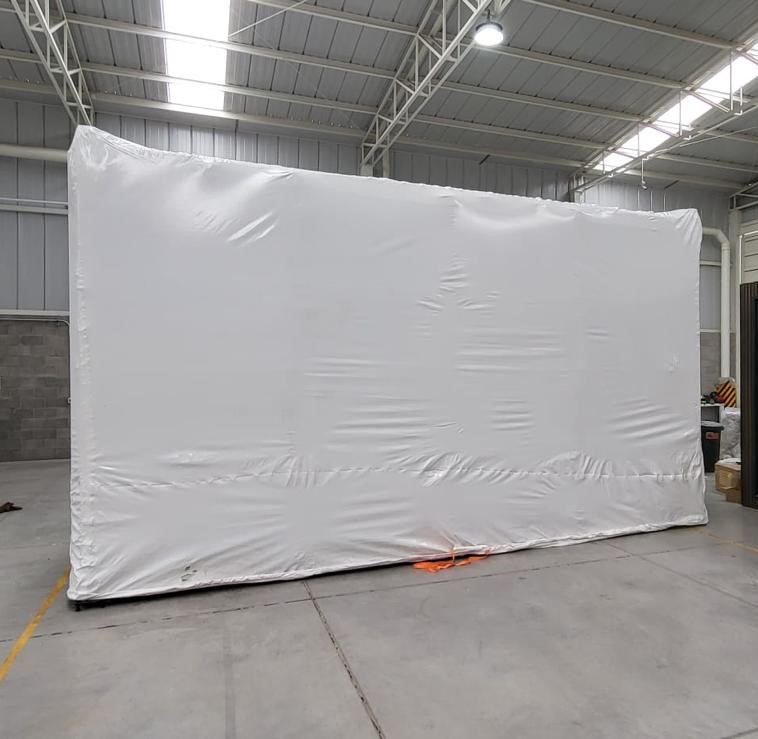
Låt filmen svalna innan du bedömer slutspänningen. Gå runt objektet och kontrollera varje söm, överlappning, veckade hörn, ankare och kontaktpunkt nära utsprång. Leta efter punkteringar, tunna mörka områden, lösa paneler eller låga sektioner som kan hålla vatten.
Reparera mindre hål med kompatibel värmekrymptejp och förstärk kontaktytor med hög spänning. Tejpen ska sträcka sig bortom den skadade zonen på ren ljudfilm. Om en punktering sitter direkt över en vass komponent, lägg till vaddering innan du slutför reparationen så att problemet inte återkommer.
Bygg om stora revor, instabila sömmar eller misslyckade fästpunkter istället för att dölja dem under upprepade tejplager. En slutlig inspektion bör verifiera både inneslutningens täthet och lastens skick. Fortsätt att observera arbetsområdet efter att uppvärmningen har stoppats för att säkerställa att inga heta fläckar eller skadat material finns kvar.
Installera åtkomstdörrar eller luckor där operatörer behöver kontroller, lyftpunkter, inspektionsportar eller serviceområden. Placera dem på relativt plana sektioner med låg belastning när det är möjligt. Försegla deras kanter noggrant så att öppningen inte blir en startpunkt för rivning.
Planera ventilation när instängd fukt eller kondens kan påverka produkten. Lämpligt antal och placering av ventilationsöppningar beror på kapslingens storlek, klimat, lagringstid och fukt som redan finns inuti. Ventilation bör minska kondens utan att skapa öppningar som tillåter direkt regn inträde.
Lasttyp avgör de slutliga prioriteringarna. För modulära enheter, inspektera långa sömmar, takdränering, hörn, fönster, dörrar och ytor som utsätts för motorvägsluftflöde. För maskiner, fokusera på målade hus, portar, kontrollboxar, lyftpunkter och oregelbundna utsprång. Dessa detaljer påverkar passform, förstärkning, åtkomst och långvarig skyddsprestanda.
Ett hållbart resultat beror mindre på att använda mer film eller värme än på att fatta rätt beslut innan installationen. Noggranna mätningar, vadderade kontaktpunkter, en säker omkrets, stadig uppvärmning från bas till topp och en noggrann slutinspektion gör att besättningar kan krympa in stora föremål med färre svaga sömmar, punkteringar och lösa områden.
Suzhou Ecopack Co., Ltd. levererar krympplast, specialanpassade krympskydd och krymptillbehör för maskiner, modulära enheter och annan överdimensionerad last. Dessa alternativ kan minska skärningen på plats, stödja en mer konsekvent passform och hjälpa förpackningsteam att förbereda stora föremål mer effektivt för lagring, transport eller utomhusexponering.
S: Inspektera och vaddera vassa områden, drapera filmen, fäst en kontinuerlig omkrets, bilda kontrollerade veck och applicera sedan värme i rörliga svep från basen uppåt.
S: Filmtjockleken beror på föremålets storlek, skarpa kanter, transportförhållanden och exponeringstid. Tunga maskiner och utomhuslaster behöver i allmänhet tjockare eller förstärkt material än skyddade föremål.
S: Mät dess längd, bredd, höjd och bredaste väg runt alla utsprång. Lägg till tillräckligt med material för perimeterfästning, ändveck, hörnveck och överlappande sömmar.
S: Ett specialbyggt propan-krympplastvärmeverktyg används vanligtvis för överdimensionerade projekt. Hushållsvärmepistoler kan vara för långsamma, medan okontrollerade lågor kan skada filmen och lasten.
S: Putta vassa hörn, håll filmen ren, undvik överdriven förspänning och håll värmeverktyget i rörelse. Mörka blanka fläckar, förtunning eller rök indikerar överdriven lokal värme.
S: Nej. Krympfolie drar ihop sig under kontrollerad värme för att bilda ett passande skydd, medan stretchfolie förlitar sig på spänning och lindas runt en last utan uppvärmning.


