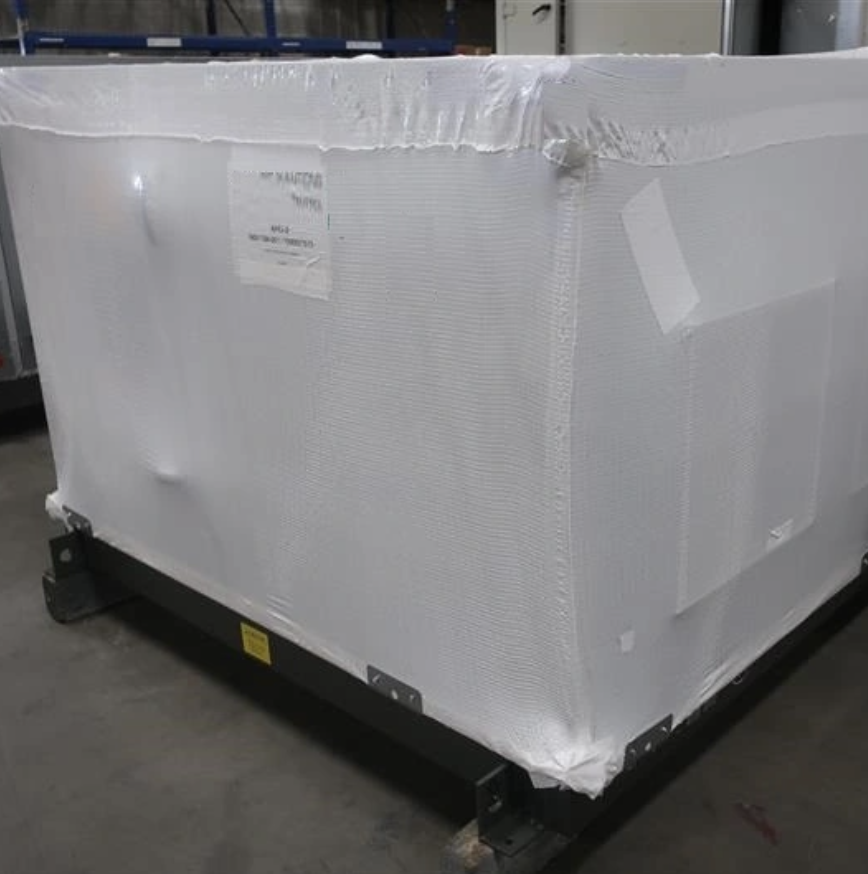
Overgangen fra tilfeldige gjør-det-selv-applikasjoner til utrulling i industriell skala krever et massivt skifte i tankesett. Feil valg eller påføring av varmekrympematerialer fører til alvorlige konsekvenser. Du risikerer kompromitterte forseglinger, uventede elektriske feil og skadet transportgods. Mislykket emballasje utsetter sensitive komponenter for fuktighet, og utløser aggressiv korrosjon.
Innkjøps- og ingeniørteam står ofte overfor alvorlige valglammelser. Du må navigere i komplekse materialspesifikasjoner som polyolefin versus PVC. Du møter også stramme størrelsestoleranser og svært spesialiserte emballasjebehov. Å velge feil variant ødelegger hele produktpartier og stopper produksjonslinjer.
Denne artikkelen gir et definitivt, evidensbasert evalueringsrammeverk. Vi hjelper deg med å unngå kostbare applikasjonsfeil. Du kan trygt velge de nøyaktige materialene som kreves for miljøer med høy innsats. Du vil lære nøyaktig størrelsesmatematikk, avanserte kjemi-tilpasningsprotokoller og skalerbare installasjonsstandarder.
Viktige takeaways
Størrelsesmatematikk: Design alltid rundt «75 % krympepotensial»-regelen i stedet for maksimumsgrensespesifikasjoner.
Materialkjemi betyr noe: Standardmaterialer svikter i ekstreme miljøer; vurdere avanserte alternativer som VCI eller biologisk nedbrytbare kompositter basert på transittvarighet og miljøeksponering.
Prosesskontroll: Standardiser installasjonsprotokoller for å eliminere 'kjølemerker' og strukturell svekkelse forårsaket av ujevn oppvarming.
Leverandørverifisering: Samarbeid med en sertifisert produsent sikrer forutsigbar batchkvalitet og overholdelse av strenge ASTM/UL-standarder.
1. Materialvalg: Tilpass kjemi til miljøet, ikke bruk standard plast
Fokus på beslutningsstadiet: Evaluering av løsningskategorier og justering av materielle egenskaper med operasjonelle resultater.
GJØR: Evaluer avanserte materialformuleringer for spesifikke trusler.
Standard polyolefin tilbyr utmerket generell kjemisk og termisk motstand. Den tåler temperaturer opp til 135°C pålitelig. Imidlertid krever tung industrifart ofte høyt spesialisert Heat Shrink Wrap for å overleve tøffe logistikknettverk. Ikke anta at en plast passer til alle bruksområder.
For forsendelser av jernholdig metall eller maritim transitt utgjør fuktighet en kritisk trussel. Du må spesifisere VCI Shrink Wrap (flyktig korrosjonsinhibitor). Denne avanserte filmen nøytraliserer aktivt luftbåren fuktighet. Den frigjør beskyttende molekyler inne i pakken for å forhindre rust på utsatte metalloverflater.
For selskaper som opererer under strenge ESG-mandater, er bærekraft avgjørende. Du bør vurdere Biologisk nedbrytbare krympeplastalternativer . Når du tester disse miljøvennlige alternativene, sørg for at de strengt tatt oppfyller de nødvendige strekkstyrkekravene for din spesifikke lastvekt. De må beskytte lasten uten å knekke under spenning.
IKKE: Ignorer driftsforskjellene mellom tynnveggede og limforede produkter.
Risiko: Bruk av en enkeltveggsfolie i høyvibrerende eller våte omgivelser fører til uunngåelig fuktinntrengning. Marine-, bil- og romfartsapplikasjoner overvinner raskt standard tynnvegget plast.
Vurderingskriterier: Hvis strekkavlastning og absolutt vanntetting er obligatorisk, må du kreve toveggsmaterialer. Dobbeltveggsvarianter inneholder et indre lag med varmeaktivert lim. Når den ytre veggen krymper, smelter det indre limet og fyller mikroskopiske hull. Den visuelle suksessberegningen under QA-testing er en liten «klebende utklemming» i endene. Å se dette beviser at du oppnådde en ekte hermetisk forsegling.
Sammenligningsskjema: Oversikt over materialkjemi
Materialtype |
Primært bruk |
Nøkkelfordel |
Unngå når |
Standard polyolefin |
Generell elektrisk isolasjon |
Høy varmetoleranse (135°C) |
Nedsenking eller kraftig vibrasjon |
Dobbeltvegg (klebende foret) |
Bil- og marinforbindelser |
Vanntett hermetisk forsegling |
Hyppig vedlikehold er nødvendig |
VCI (flyktig korrosjonsinhibitor) |
Sjøfart av jernholdig metall |
Aktiv rustforebygging |
Innpakning av ikke-metalliske forbruksvarer |
Biologisk nedbrytbare kompositter |
Miljøbevisst detaljhandel og logistikk |
Oppfyller strenge ESG-mandater |
Tung belastning som overskrider strekkgrensene |
2. Dimensjonering og toleranser: Bruk 75 %-regelen, ikke ignorer langsgående endring
Beslutningsfasefokus: Teknisk spesifikasjonslogikk og transparente tekniske forutsetninger.
GJØR: Beregn grenser ved å bruke '75 % krympepotensial'-regelen.
Ekspertise/rammeverk: Stol aldri på at et materiale krymper til dets absolutte maksimumsgrense. Å skyve en polymer til den ytterste kanten kompromitterer dens strukturelle integritet.
Tenk på et materiale med et krympeforhold på 2:1. Hvis den faller fra 2 tommer til 1 tomme, er dens maksimale krympepotensial nøyaktig 1 tomme. Du bør bruke bare 75% av dette potensialet. I dette tilfellet, planlegg at den skal krympe med 0,75 tommer. Dette sikrer at materialet griper komponenten sikkert og samtidig beholder optimal veggtykkelse og elastisk minne.
Kontroller alltid produsentens 'Utvidede ID' mot 'gjenopprettet ID'. Utvidet ID er den medfølgende minste innvendige diameteren. Gjenvunnet ID er den fullstendig krympede maksimale innvendige diameteren. Du må sørge for at komponenten din faller sikkert i nøyaktig midten av det området.
IKKE: Glem å ta hensyn til 'langsgående endring.'
Implementeringsvirkelighet: Varmekrymping krymper ikke bare radialt over diameteren. Den krymper også på langs, altså på langs. Forvent omtrent 10% til 20% lengdereduksjon avhengig av den spesifikke polymeren.
Risikoreduksjon: Unnlatelse av forhåndsskjæring med tilstrekkelig overlapping i lengderetningen forårsaker alvorlige driftsfeil. Du risikerer å forlate synlige elektriske terminaler. Skarpe kanter kan punktere den vikende omslaget. Du vil til slutt lide av mislykkede miljøforseglinger. Legg alltid til en sjenerøs lengdetillegg før du påfører varme.
Mål riktig: Mål den tykkeste delen av den underliggende komponenten for å bestemme nødvendig utvidet ID.
Beregn terskelen på 75 %: Gjør regnestykket for å sikre at du lar 25 % av krympepotensialet være ubrukt.
Legg til lengdemargin: Kutt røret minst 20 % lenger enn det fysiske området du må dekke.
Se etter skarpe kanter: Fil ned grove loddeskjøter før du skyver slangen over dem.
3. Installasjonsprotokoller: Kontroller varmematrisen, ikke forhast herdetiden
Fokus på beslutningsstadiet: Implementeringshensyn, risikoreduksjon og operasjonell skalerbarhet.
GJØR: Pålegg industrielle varmeverktøy og 360-graders rotasjon.
Skalerbarhet: For storskala eller presisjonsproduksjon må du forby bruk av åpen ild. Fakler og lightere forårsaker lokal smelting. De etterlater farlig sot og karbonsporing på overflaten.
Bestill i stedet kommersielle varmepistoler utstyrt med deflektordyser. For høyvolumproduksjon, bruk temperaturkontrollerte krympetunneler. Operatører må starte oppvarming direkte fra midten av slangen. De må sakte jobbe seg utover. Denne viktige teknikken fjerner innestengte luftbobler. Det forhindrer ujevn veggtykkelse, en defekt industrien kaller «kjølemerker».
IKKE: Forstyrr den nødvendige avkjølings- og gjenopprettingsfasen.
Implementeringsvirkelighet: Varmekrympende materialer krever en streng stabiliseringsperiode. De fullfører ikke sin kjemiske prosess i det sekundet varmen stopper.
Regel: Beordre en minimum 5-minutters naturlig avkjølingsperiode ved romtemperatur. Du må observere dette før du fysisk håndterer eller belaster den forseglede komponenten. Tvangsavkjølingsmetoder ødelegger polymerkjeden. For tidlig håndtering knuser den molekylære tverrbindingen. Dette resulterer i usynlige mikrosprekker som kompromitterer forseglingen.
Standardisert 4-trinns installasjonsprotokoll
Plassering: Skyv det ferdigkuttede materialet over komponenten, og sørg for lik overlapping i begge ender.
Senteroppvarming: Påfør kontrollert varme (vanligvis mellom 200°F og 1000°F) til det eksakte midten av innpakningen.
Radiell ekspansjon: Roter komponenten 360 grader mens du sakte beveger varmekilden utover til kantene.
Herding: Fjern all varme og la enheten sitte urørt i nøyaktig 5 minutter i et temperert miljø.
4. Leverandørinnkjøp: Kontroller at du overholder kravene, ikke risiker feil oppbevaring
Fokus på beslutningsstadiet: Shortlistingslogikk, forsyningskjedesikkerhet og ROI-beskyttelse.
GJØR: Kontroller produsenten din for sertifiseringer.
Shortlisting Logic: Pålitelighet er bevist gjennom verifiserbar samsvar. Du bør grundig revidere din produsent av industrielle emballasjematerialer før du signerer bulkkontrakter.
Krev streng dokumentasjon for bransjestandardsertifiseringer. Se etter UL224-2010 for brennbarhetsvurderinger. Se etter SAE AS23053 for isolasjon av romfartskvalitet. Bekreft ASTM D 2671 testprotokoller. Sørg for at leverandøren gir klare, gjennomsiktige datablader. Du må evaluere strekkstyrke, dielektrisk styrke og driftstemperaturområder før bulkbestilling.
IKKE: Lagre inventar i ukontrollerte miljøer.
Adopsjonsrisiko: Å kjøpe i bulk forbedrer fortjenestemarginene betydelig. Imidlertid har varmekrympe et svært følsomt termisk minne. Denne sårbarheten er spesielt fremtredende i varianter av PVC og klebemiddel.
Lagring av massiv inventar i ikke-klimakontrollerte varehus inviterer til katastrofe. Varme forsendelsesbeholdere eller uventilerte loft vil føre til for tidlig krymping. Omgivende sommervarme aktiverer enkelt det indre klebelaget. Denne irreversible prosessen gjør hele batchen helt ubrukelig. Oppbevar alltid disse materialene på et kjølig, tørt og klimakontrollert anlegg. Implementer streng First-In-First-Out (FIFO) inventarrotasjon.
Konklusjon
Sammendrag: Overgangen fra å evaluere grunnleggende plast til å implementere en sikker, skalerbar emballasjeprosess krever disiplin. Du trenger streng oppmerksomhet til materialkjemi, dimensjonal matematikk og termiske protokoller. Standard plast svikter i ekstreme miljøer.
Prosesskontroll: Strenge oppvarmingsmetoder eliminerer mikrosprekker og kjølemerker. Matematikk i riktig størrelse garanterer optimalt elastisk minne. Riktig klimakontrollert lagring beskytter investeringene dine i bulklageret.
Handling i neste trinn: Før du fullfører en anskaffelseskontrakt, be alltid om fysiske prøvepartier. Be om både utvidet og gjenopprettet ID-materiale. Kjør intensive QA-stresstester på dine spesifikke komponenter. Bruk termisk sykling og vibrasjonstesting for å validere leverandørens datablad i den virkelige verden.
FAQ
Spørsmål: Hva er forskjellen mellom utvidet ID og gjenopprettet ID?
A: Utvidet ID er minimum indre diameter som levert av produsenten før varme berører den. Gjenopprettet ID er den absolutte maksimale diameteren som slangen eller omslaget vil krympe til etter ubegrenset oppvarming. Du må sørge for at komponentstørrelsen faller sikkert mellom disse to målene for en sikker og pålitelig passform.
Spørsmål: Kan jeg bruke en varmepistol om hverandre med en lommelykt med åpen flamme?
A: Nei. Åpen flamme gir ukontrollert varme som lett overskrider sikre polymerterskler. Fakler forårsaker ofte brennhet, sprø ledd og farlig karbonsporing. Kontrollerte termiske verktøy, som industrielle varmepistoler som opererer mellom 200°F og 1000°F, er strengt nødvendig for å sikre jevn krymping og strukturell integritet.
Spørsmål: Hvorfor delte krympeplasten min seg etter installasjon?
A: Splitting skyldes vanligvis tre vanlige feil. Hvis du velger en størrelse for liten, tvinger materialet forbi sin maksimale strekkgrense. Å kutte materialet med taggete eller ujevne kanter skaper små spenningskonsentrasjonspunkter som rives under spenning. Til slutt, lokalisert overoppheting degraderer polymerkjeden, og får den til å knekke.


