
Katselukerrat: 0 Tekijä: Site Editor Julkaisuaika: 2026-04-28 Alkuperä: Sivusto


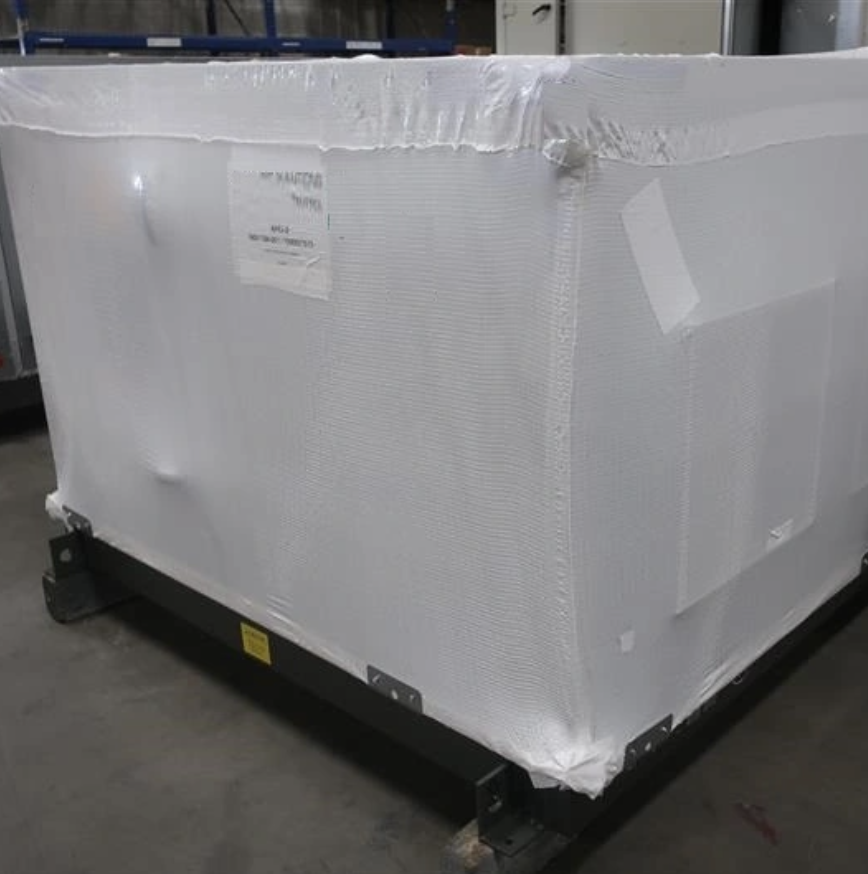
Siirtyminen satunnaisista tee-se-itse-sovelluksista teolliseen käyttöön vaatii massiivista ajattelutavan muutosta. Kutistemateriaalien väärä valinta tai käyttö johtaa vakaviin seurauksiin. Voit vaarantaa sinettien, odottamattomien sähkövikojen ja kuljetustavaroiden vahingoittumisen. Epäonnistunut pakkaus altistaa herkät komponentit kosteudelle, mikä laukaisee aggressiivisen korroosion.
Hankinta- ja suunnittelutiimit kohtaavat usein vakavan valinnanhalvauksen. Sinun on selattava monimutkaisia materiaalitietoja, kuten polyolefiini vs PVC. Kohtaat myös tiukat kokotoleranssit ja erittäin erikoistuneet pakkaustarpeet. Väärän muunnelman valinta pilaa kokonaisia tuoteeriä ja pysäyttää tuotantolinjat.
Tämä artikkeli tarjoaa lopullisen, näyttöön perustuvan arviointikehyksen. Autamme sinua välttämään kalliita sovellusvirheitä. Voit itsevarmasti valita tarkat materiaalit vaativiin ympäristöihin. Opit tarkan mitoitusmatematiikan, edistyneet kemian sovitusprotokollat ja skaalautuvat asennusstandardit.
Mitoitusmatematiikka: Suunnittele aina '75 %:n kutistumispotentiaalin' säännön mukaan enimmäisrajan määrittämisen sijaan.
Materiaalikemialla on väliä: Vakiomateriaalit epäonnistuvat äärimmäisissä ympäristöissä; arvioi kehittyneitä vaihtoehtoja, kuten VCI tai biohajoavat komposiitit, perustuen kuljetuksen kestoon ja ympäristöaltistukseen.
Prosessin ohjaus: Standardoi asennusprotokollat 'kylmäjäljet' ja epätasaisen kuumennuksen aiheuttaman rakenteellisen heikkenemisen poistamiseksi.
Toimittajan varmistus: Kumppanuus sertifioidun valmistajan kanssa varmistaa ennustettavan erän laadun ja tiukkojen ASTM/UL-standardien noudattamisen.
Päätösvaiheen painopiste: Ratkaisukategorioiden arviointi ja materiaalien ominaisuuksien kohdistaminen toiminnallisiin tuloksiin.
Vakiopolyolefiini tarjoaa erinomaisen yleisen kemiallisen ja lämmönkestävyyden. Se kestää luotettavasti jopa 135°C lämpötiloja. Raskaaseen teolliseen merenkulkuun tarvitaan kuitenkin usein pitkälle erikoistunutta Heat Shrink Wrap selviytyä ankarista logistiikkaverkostoista. Älä oleta, että yksi muovi sopii jokaiseen käyttötarkoitukseen.
Rautametallilähetyksissä tai merikuljetuksessa kosteus on kriittinen uhka. Sinun on määritettävä VCI Shrink Wrap (Volatile Corrosion Inhibitor). Tämä edistyksellinen kalvo neutraloi aktiivisesti ilman kosteutta. Se vapauttaa suojaavia molekyylejä pakkauksen sisällä estämään ruosteen muodostumisen paljaille metallipinnoille.
Tiukkojen ESG-mandaattien alla toimiville yrityksille kestävä kehitys on ensiarvoisen tärkeää. Kannattaa arvioida Biologisesti hajoavat kutistekääreet . Kun testaat näitä ympäristöystävällisiä vaihtoehtoja, varmista, että ne täyttävät tiukasti vaadittavat vetolujuusvaatimukset sinun ominaispainollesi. Niiden on suojattava lastia ilman, että ne katkeavat jännityksen alaisena.
Riski: Yksiseinäisen kääreen käyttäminen tärisevässä tai märässä ympäristössä johtaa väistämättä kosteuden sisäänpääsyyn. Meri-, auto- ja ilmailusovellukset päihittävät nopeasti tavalliset ohutseinäiset muovit.
Arviointikriteerit: Jos vedonpoisto ja absoluuttinen vedeneristys ovat pakollisia, sinun on käytettävä kaksiseinäisiä materiaaleja. Kaksiseinäiset versiot sisältävät sisäkerroksen lämpöaktivoitua liimaa. Ulkoseinän kutistuessa sisäliima sulaa ja täyttää mikroskooppiset raot. Laadunvarmistustestauksen visuaalinen onnistumismittari on lievä 'liimapuristuminen' päissä. Tämän näkeminen todistaa, että olet saavuttanut todellisen hermeettisen tiivisteen.
Materiaalityyppi |
Ensisijainen käyttötapaus |
Keskeinen etu |
Vältä Milloin |
|---|---|---|---|
Tavallinen polyolefiini |
Yleinen sähköeristys |
Korkea lämmönsieto (135°C) |
Upotus tai voimakas tärinä |
Kaksiseinäinen (liimavuorattu) |
Auto- ja meriyhteydet |
Vedenpitävä hermeettinen tiiviste |
Vaatii säännöllistä huoltoa |
VCI (Volatile Corrosion Inhibitor) |
Rautametallien meriliikenne |
Aktiivinen ruosteenesto |
Ei-metallisten kulutustavaroiden kääriminen |
Biohajoavat komposiitit |
Ympäristötietoinen vähittäiskauppa ja logistiikka |
Täyttää tiukat ESG-mandaatit |
Raskaat kuormat ylittävät vetorajat |
Päätösvaiheen painopiste: Teknisten määrittelyjen logiikka ja läpinäkyvät suunnitteluoletukset.
Asiantuntemus/kehys: Älä koskaan luota siihen, että materiaali kutistuu absoluuttiseen enimmäisrajaansa. Polymeerin työntäminen sen äärimmäiseen reunaan vaarantaa sen rakenteellisen eheyden.
Harkitse materiaalia, jonka kutistussuhde on 2:1. Jos se putoaa 2 tuumasta 1 tuumaan, sen suurin kutistumispotentiaali on täsmälleen 1 tuuma. Sinun pitäisi hyödyntää vain 75 % tästä potentiaalista. Suunnittele tässä tapauksessa sen kutistuvan 0,75 tuumaa. Tämä varmistaa, että materiaali tarttuu tukevasti komponenttiin säilyttäen samalla optimaalisen seinämän paksuuden ja elastisen muistin.
Tarkista aina valmistajan 'Laajennettu tunnus' verrattuna 'Palautettuun tunnukseen'. Laajennettu ID on toimitettu pienin sisähalkaisija. Palautettu tunnus on täysin kutistettu suurin sisähalkaisija. Sinun on varmistettava, että komponenttisi putoaa turvallisesti juuri tämän alueen keskelle.
Toteutustodellisuus: Lämpökutiste ei kutistu vain säteittäisesti halkaisijansa yli. Se kutistuu myös pituussuunnassa eli pituussuunnassa. Odotettavissa noin 10–20 % pituuden lyheneminen tietystä polymeeristä riippuen.
Riskien vähentäminen: Esileikkauksen epäonnistuminen riittävän pitkittäisen päällekkäisyyden kanssa aiheuttaa vakavia toimintahäiriöitä. On olemassa vaara, että sähköliittimet jäävät näkyviin. Terävät reunat voivat puhkaista poistuvan kääreen. Lopulta kärsit epäonnistuneista ympäristötiivisteistä. Lisää aina runsas pituusvara ennen lämmittämistä.
Mittaa oikein: Mittaa alla olevan komponentin paksuin kohta tarvittavan laajennetun tunnusluvun määrittämiseksi.
Laske 75 %:n kynnys: Suorita laskutoimitus varmistaaksesi, että jätät 25 % kutistumispotentiaalista käyttämättä.
Lisää pituusmarginaali: Leikkaa letku vähintään 20 % pidempään kuin fyysinen alue, jonka sinun on peitettävä.
Tarkista terävät reunat: Viilaa karkeat juotosliitokset ennen kuin liu'utat letkun niiden yli.
Päätösvaiheen painopiste: Toteutusnäkökohdat, riskien vähentäminen ja toiminnan skaalautuvuus.
Skaalautuvuus: Suuressa mittakaavassa tai tarkkuusvalmistuksessa sinun on kiellettävä avotulen käyttö. Taskulamput ja sytyttimet aiheuttavat paikallista sulamista. Ne jättävät pinnalle vaarallisen noen ja hiilen jälkiä.
Sen sijaan valtuuta kaupalliset lämpöpistoolit, jotka on varustettu ohjaussuuttimilla. Suuren volyymin tuotannossa käytä lämpötilasäädeltyjä kutistetunneleita. Käyttäjien on aloitettava lämmitys suoraan letkun keskeltä. Heidän on edettävä hitaasti ulospäin. Tämä elintärkeä tekniikka poistaa loukkuun jääneet ilmakuplat. Se estää seinämän paksuuden epätasaisuuden, jota teollisuus kutsuu 'kylmäjälkiksi'.
Toteutustodellisuus: Kutistemateriaalit vaativat tiukan stabilointijakson. Ne eivät lopeta kemiallista prosessiaan heti, kun lämpö lakkaa.
Sääntö: Säädä vähintään 5 minuutin luonnollinen huoneenlämpöinen jäähdytysjakso. Sinun on huomioitava tämä ennen tiivistetyn osan fyysistä käsittelyä tai rasittamista. Pakkojäähdytysmenetelmät tuhoavat polymeeriketjun. Ennenaikainen käsittely rikkoo molekyylien silloittumisen. Tämä johtaa näkymättömiin mikrohalkeamiin, jotka vaarantavat tiivisteen.
Standardoitu 4-vaiheinen asennusprotokolla
Sijoitus: Liu'uta valmiiksi leikattu materiaali komponentin päälle varmistaen, että molemmissa päissä on yhtäläinen limitys.
Keskilämmitys: Käytä säädeltyä lämpöä (yleensä välillä 200 °F - 1000 °F) kääreen tarkalleen keskelle.
Säteittäinen laajeneminen: Kierrä komponenttia 360 astetta samalla kun siirrät lämmönlähdettä hitaasti ulospäin reunoihin.
Kovetus: Poista kaikki lämpö ja anna kokoonpanon olla koskemattomana tasan 5 minuuttia lauhkeassa ympäristössä.
Päätösvaiheen painopiste: Logiikka, toimitusketjun turvallisuus ja ROI-suojaus.
Pikalistauslogiikka: Luotettavuus todistetaan todennettavissa olevan vaatimustenmukaisuuden avulla. Sinun tulee tarkastaa omasi perusteellisesti teollisuuspakkausmateriaalien valmistaja ennen irtotavarasopimusten allekirjoittamista.
Vaadi tiukkaa dokumentaatiota alan standardisertifioinneille. Etsi UL224-2010 syttyvyysluokituksia. Tarkista SAE AS23053:n ilmailu-avaruusluokan eristys. Tarkista ASTM D 2671 -testausprotokollat. Varmista, että myyjä toimittaa selkeät ja läpinäkyvät tietolomakkeet. Sinun on arvioitava vetolujuus, dielektrisyys ja käyttölämpötila-alueet ennen massatilausta.
Adoptioriski: Irtotavarana ostaminen parantaa huomattavasti voittomarginaaleja. Lämpökutisteella on kuitenkin erittäin herkkä lämpömuisti. Tämä haavoittuvuus on erityisen näkyvä PVC- ja liimapäällysteisissä versioissa.
Massiivisen varaston säilyttäminen ei-ilmastoiduissa varastoissa aiheuttaa katastrofin. Kuumat kuljetuskontit tai tuulettamattomat ullakot aiheuttavat ennenaikaista kutistumista. Ympäristön kesän lämpö aktivoi helposti sisäisen liimakerroksen. Tämä peruuttamaton prosessi tekee koko erästä täysin hyödyttömän. Säilytä näitä materiaaleja aina viileässä, kuivassa ja ilmastoiduissa tiloissa. Ota käyttöön tiukka First-in-First-Out (FIFO) -varaston kierto.
Yhteenveto: Siirtyminen perusmuovien arvioinnista turvalliseen, skaalautuvaan pakkausprosessiin vaatii kurinalaisuutta. Tarvitset tiukkaa huomiota materiaalikemiaan, mittamatematiikkaan ja lämpöprotokolliin. Vakiomuovit epäonnistuvat äärimmäisissä olosuhteissa.
Prosessin hallinta: Tiukat lämmitysmenetelmät poistavat mikrohalkeamat ja kylmyysjäljet. Oikea mitoitusmatematiikka takaa optimaalisen elastisen muistin. Oikea ilmastoohjattu varastointi suojaa varastoinvestointejasi.
Seuraava vaihe: Pyydä aina fyysisiä näyteeriä ennen hankintasopimuksen viimeistelyä. Pyydä sekä laajennettua että palautettua henkilöllisyystodistusmateriaalia. Suorita intensiivisiä laadunvarmistustestejä tietyille komponenteillesi. Käytä lämpökiertoa ja tärinätestausta vahvistaaksesi toimittajan tietolomakkeet todellisessa maailmassa.
V: Laajennettu ID on valmistajan ilmoittama vähimmäissisähalkaisija ennen kuin lämpö koskettaa sitä. Palautettu ID on absoluuttinen enimmäishalkaisija, johon letku tai kääre kutistuu rajoittamattoman kuumennuksen jälkeen. Sinun on varmistettava, että komponentin koko on varmasti näiden kahden mittauksen välissä, jotta se istuu turvallisesti ja luotettavasti.
V: Ei. Avoliekit tuottavat hallitsematonta lämpöä, joka ylittää helposti turvalliset polymeerikynnykset. Taskulamput aiheuttavat usein polttamista, hauraita liitoksia ja vaarallista hiilen seurantaa. Hallittuja lämpötyökaluja, kuten teollisuuslämpöpistooleja, jotka toimivat välillä 200 °F - 1000 °F, vaaditaan ehdottomasti tasaisen kutistumisen ja rakenteellisen eheyden varmistamiseksi.
V: Jakaminen johtuu tyypillisesti kolmesta yleisestä virheestä. Liian pienen koon valinta pakottaa materiaalin yli suurimman venytysrajan. Sahaisten tai epätasaisten reunojen materiaalin leikkaaminen luo pieniä jännityksen keskittymispisteitä, jotka repeytyvät jännityksen vaikutuksesta. Lopuksi paikallinen ylikuumeneminen heikentää polymeeriketjua, jolloin se katkeaa.


