


একটি প্যালেট র্যাপ বা স্ট্রেচ হুড কখনই এক জোড় শক্তির সাথে লোড ধরে রাখে না: একটি উল্লম্ব প্রান্তের শক্তিগুলি সেই প্রান্ত বরাবর অবস্থানের সাথে এবং সময়ের সাথে সাথে পরিবর্তিত হয়। প্যালেটের উচ্চতা, লোডের আকৃতি এবং লোডের ওজন ফিল্ম স্পেসিফিকেশন কীভাবে লোডের সাথে মিলে যায় তাও ফিড করে। কনটেইনমেন্ট ফোর্স চেক করার অর্থ হল একই ইউনিটে একাধিক লোড-উচ্চতা ব্যান্ড পড়া, প্রতিটি ব্যান্ড কীভাবে প্রতিক্রিয়া জানায় তা রেকর্ড করা এবং সামগ্রিকভাবে লোড ইউনিট যাচাই করা।
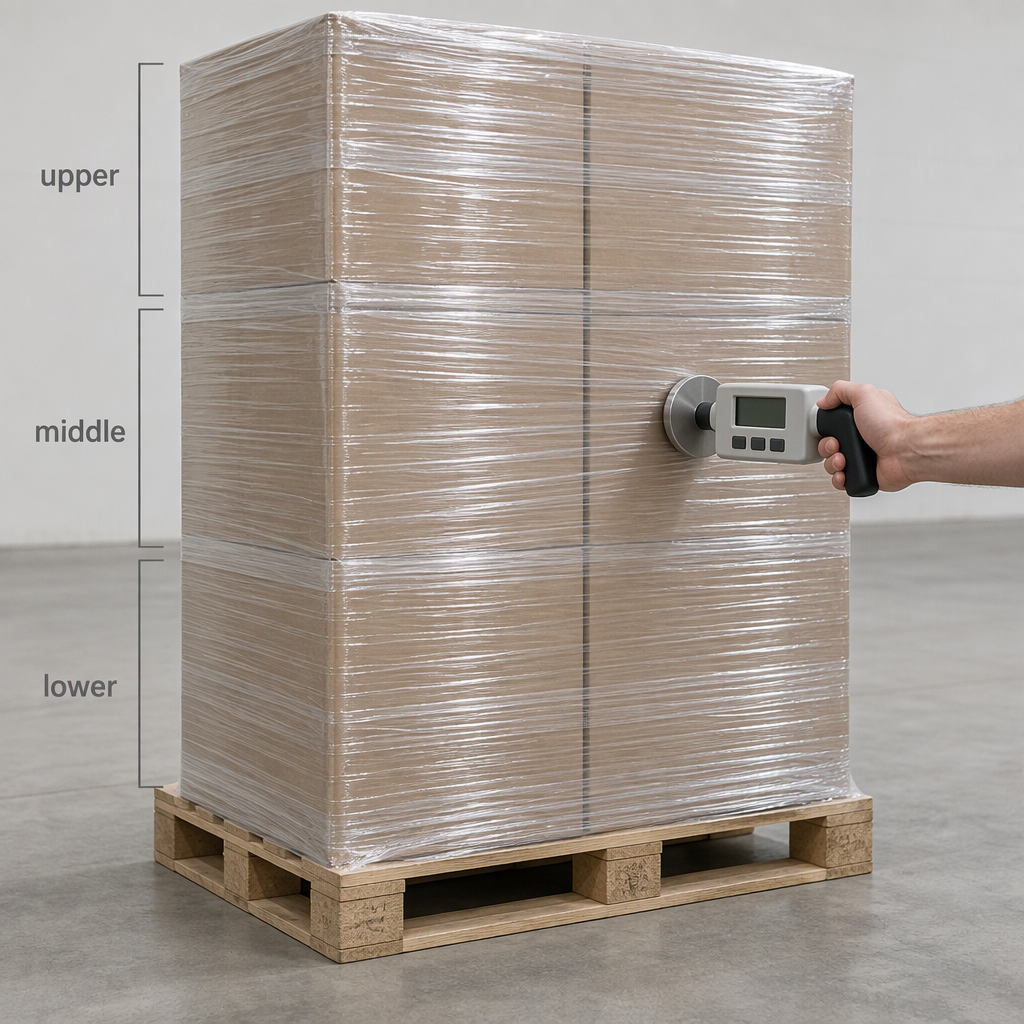
কেন প্যালেট মোড়ানো কন্টেইনমেন্ট ফোর্স লোড উচ্চতার সাথে পরিবর্তিত হয়
একটি প্যালেটের পাশের একটি স্থান থেকে একটি একক পাঠ পুরো ইউনিটের মোড়কের প্রতিনিধিত্ব করতে পারে না। যে বলগুলি একটি উল্লম্ব প্রান্তে একটি লোড ধরে রাখে এবং সেই প্রান্ত বরাবর অবস্থানের ফাংশন হিসাবে এবং সময়ের ফাংশন হিসাবে পরিমাপ করা হয় , তাই উপরের দিকে একটি ব্যান্ড এবং বেসের কাছাকাছি একটি ব্যান্ড একই সদ্য মোড়ানো প্যালেটে ভিন্নভাবে আচরণ করতে পারে। প্যালেটের উচ্চতা, লোডের আকৃতি এবং লোডের ওজন হল ফিল্ম স্পেসিফিকেশনের ইনপুট , যার মানে ফিল্মটি লোড প্রোফাইলের সাথে মিলিত হয়েছে বরং একইভাবে প্রয়োগ করা হয়েছে।
পরিমাপের আগে গ্রহণযোগ্যতা মানগুলিকে সম্মত করুন: প্রকাশিত পদ্ধতিগুলি বর্ণনা করে যে কীভাবে বল এবং বিকৃতি পরিমাপ করা হয় এবং বিচার করা হয় তবে প্রতিটি লোডের উচ্চতার জন্য কোনও চিত্র দেয় না, তাই থ্রেশহোল্ডগুলি আপনার নিজস্ব রেকর্ডে রাখুন এবং একটি লোড-ইউনিট পরীক্ষার মাধ্যমে নিশ্চিত করুন৷ EUMOS রেকর্ড করেছে যে এটি তার স্ট্রেচ র্যাপিং ফিল্ম পাসপোর্ট এবং স্ট্রেচ হুড ফিল্ম পাসপোর্টের কাজ বন্ধ করে দিয়েছে, এটি খুঁজে পাওয়ার পরে যে অন-প্যালেট ফিল্ম পারফরম্যান্স ধারণকৃত লোডের প্রকারের উপর এবং মোড়ানো প্যাটার্নের উপর নির্ভর করে , তাই আপনার নিজের লোডের জন্য অপ্রমাণিত হিসাবে প্যালেটের উচ্চতা প্রতি বল মানের যে কোনও জেনেরিক প্রতিশ্রুতি বিবেচনা করুন।
ধাপ 1: আপনি যে লোড-উচ্চতা ব্যান্ডগুলি পরীক্ষা করবেন তা সংজ্ঞায়িত করুন
আপনি কোন পড়া নেওয়ার আগে লোডের নিজস্ব জ্যামিতি থেকে ব্যান্ড সীমানা সেট করুন। প্যালেট ডেক, নীচের তৃতীয়, মাঝখানে, উপরের প্রান্ত, প্লাস প্রতিটি পরিবর্তন — স্তর পরিবর্তন, আংশিক স্তর, ওভারহ্যাং, হুড গাসেট বা সীম ব্যবহার করুন। যেহেতু বলটি লোড প্রান্ত বরাবর কাজ করে, তাই একই মুখের প্রতিটি সীমানা চিহ্নিত করুন যাতে রিডিংগুলি শিফট এবং ফিল্ম লটের মধ্যে তুলনীয় থাকে।
- প্রতিটি ব্যান্ডের সীমানা একটি নির্দিষ্ট মুখে চিহ্নিত করুন এবং প্যালেট ডেক থেকে এর দূরত্ব রেকর্ড করুন।
- আপনার তুলনা করা প্রতিটি প্যালেটে একই সংখ্যক ব্যান্ড রাখুন এবং মোট লোডের উচ্চতা রেকর্ড করুন। প্যালেটের উচ্চতা, লোড আকৃতি এবং লোড ওজন হল একটি ফিল্ম স্পেসিফিকেশন তৈরি করা ইনপুট , তাই তারা একই রেকর্ডের অন্তর্গত।
- প্রতিটি ট্রানজিশনে একটি ব্যান্ড যোগ করুন: একটি স্তর পরিবর্তন, একটি আংশিক স্তর, পণ্য ওভারহ্যাং, বা একটি হুড গাসেট যে বিন্দুতে বসে।
- লোড প্রোফাইল বর্ণনা করুন — পণ্যের ধরন, ইউনিট ওজন, স্ট্যাকিং স্থিতিশীলতা এবং অন্দর বা বহিরঙ্গন স্টোরেজ।
- একটি স্কেচ বা রেকর্ড শীট পুনঃব্যবহার করুন যাতে একটি দ্বিতীয় অপারেটর আপনি ঠিক যে জায়গাগুলি করেছেন তা পরিমাপ করে৷
ধাপ 2: ব্যান্ড দ্বারা কন্টেনমেন্ট ফোর্স ব্যান্ড পরিমাপ করুন
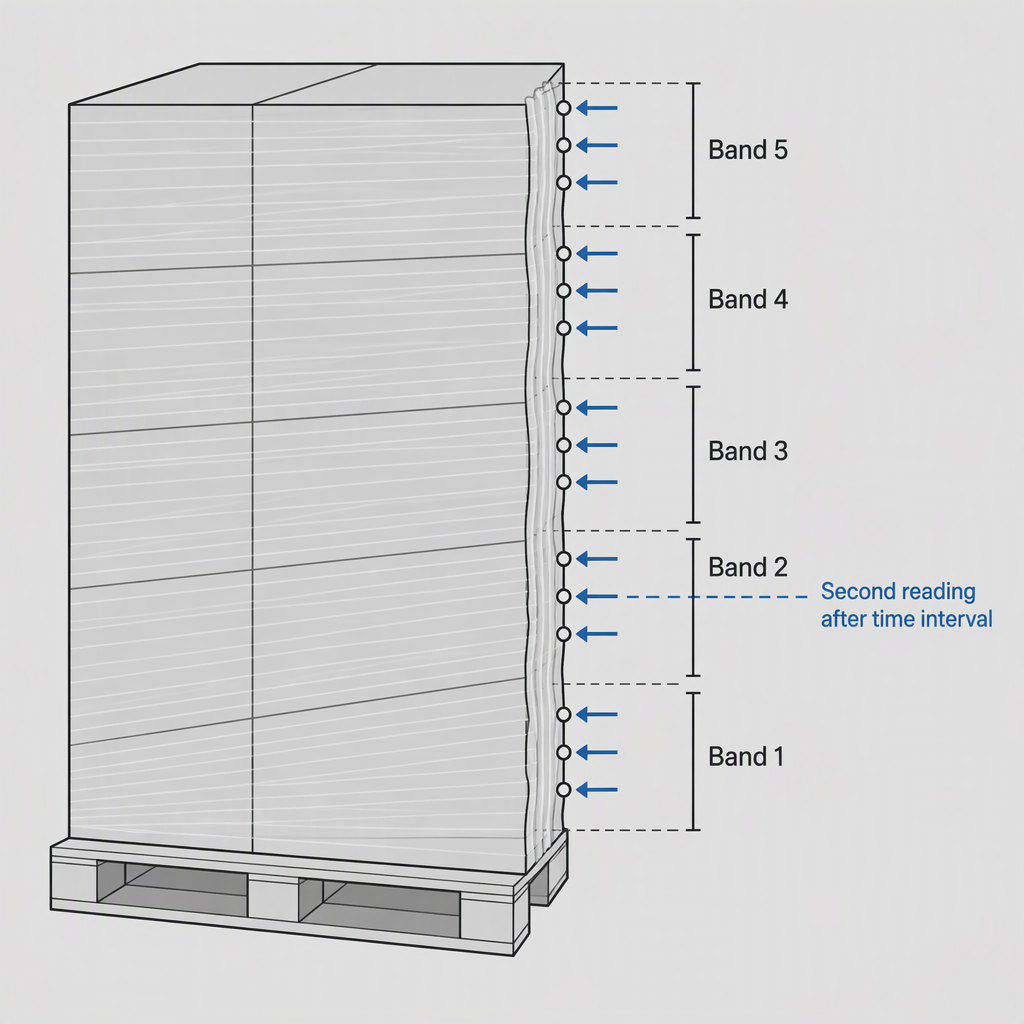
প্রতিটি মুখে লম্বভাবে রিডিং নিন, ব্যান্ড দ্বারা ব্যান্ড, প্রতিটি প্যালেটে একটি যন্ত্র এবং একটি কৌশল ব্যবহার করে। সর্বনিম্ন ব্যান্ড থেকে উপরের দিকে কাজ করুন যাতে সীমানাগুলি দৃশ্যমান থাকে, ফিল্মের বিপরীতে গেজ ফ্ল্যাট টিপুন এবং প্রতিটি মান তার ব্যান্ড, মুখ এবং সময় সহ রেকর্ড করুন। এজ ফোর্সও সময়ের একটি ফাংশন , তাই একটি একক পাসে বিশ্বাস না করে একটি নির্দিষ্ট ব্যবধানের পরে অন্তত একটি ব্যান্ড পুনরায় পড়ুন।
- কেউ প্রবেশ করার আগে র্যাপিং স্টেশনটিকে আলাদা করুন: র্যাপারটি বন্ধ করুন এবং এটির পাওয়ার সাপ্লাই থেকে সংযোগ বিচ্ছিন্ন করুন এবং কেবলমাত্র মেশিনের ম্যানুয়াল অনুমতিগুলি ব্যবহার করুন৷ চালিত মেশিনের ফিল্ম পাথে হাত বা গেজ রাখবেন না।
- নিশ্চিত করুন যে ব্যান্ড চিহ্ন এবং লোডের উচ্চতা রেকর্ড শীটের সাথে মেলে, তারপর পরিবেষ্টিত অবস্থা এবং প্যালেটটি কতক্ষণ মোড়ানো হয়েছে তা নোট করুন।
- সর্বনিম্ন ব্যান্ডে প্রথম রিডিং নিন, মুখের দিকে লম্ব, গেজটি ফিল্মের বিপরীতে ফ্ল্যাট ধরে রাখুন।
- প্রতিটি অবশিষ্ট ব্যান্ডে রিডিং পুনরাবৃত্তি করুন, তারপর একই মুখের একটি ভিন্ন পয়েন্টে প্রতিটি ব্যান্ডে একটি দ্বিতীয় পড়া নিন।
- ফিল্মটি কীভাবে শিথিল হয় তা দেখতে একটি নির্দিষ্ট ব্যবধানের পরে একটি ব্যান্ড পুনরায় পড়ুন।
- শীটটিকে পরবর্তীতে পুনর্গঠন না করে প্রতিটি মান যেমন আপনি নেবেন, তার ব্যান্ড, মুখ, যন্ত্র এবং সময় সহ রেকর্ড করুন।
একটি ব্যান্ড রিডিং হল একটি শর্তের অধীনে একটি লোডের একটি স্ন্যাপশট, পরিবহন গ্যারান্টি নয়। ASTM D5748 বলে যে এর ল্যাবরেটরি পাংচার পদ্ধতিটি সমস্ত ক্ষেত্রের অভিজ্ঞতার নকল করতে পারে না কারণ একটি লোডকে ক্ষতিগ্রস্ত করে এমন শক্তির গতি, ওজন এবং কনফিগারেশন ব্যাপকভাবে পরিবর্তিত হয় এবং একই সতর্কতা একটি প্যালেটে নেওয়া যেকোনো একক বল পরিমাপের ক্ষেত্রে প্রযোজ্য।
ধাপ 3: ইলাস্টিক বনাম প্লাস্টিক প্রতিক্রিয়া রেকর্ড করুন এবং কী পরিবর্তন করবেন তা নির্ধারণ করুন
বল প্রয়োগ করার পরে লোডের প্রতিক্রিয়ার সাথে একত্রে পরিমাপ করা বল রেকর্ড করুন, কারণ সেই প্রতিক্রিয়াটি আপনি কী পরিবর্তন করবেন তা নির্ধারণ করে। একটি লোড-ইউনিট অনমনীয়তা পদ্ধতি যেমন EUMOS 40509:2020 স্থিতিস্থাপক এবং প্লাস্টিকের প্যালেট লোডের বিকৃতির জন্য মূল্যায়নের মাপকাঠি নির্ধারণ করে : ফিল্মটি রিলিজ করার সময় একটি লোড যা ফিরে আসে তা স্থিতিস্থাপকভাবে আচরণ করে, যখন একটি লোড যা স্থানচ্যুত থাকে, বা যার স্তরগুলি স্থানান্তরিত হয়, সেই লোডটি প্লাস্টিক ব্যান্ডের ডিফর্মে দেখায়।
| ব্যান্ড রিডিং এবং লোড রেসপন্স | এটা কি নির্দেশ করে | পরবর্তী অ্যাকশন |
|---|---|---|
| ফোর্স স্থির থাকে এবং যখন ফিল্মটি মুক্তি পায় তখন স্তরগুলি অবস্থানে ফিরে আসে | যে ব্যান্ড এ ইলাস্টিক প্রতিক্রিয়া | এই লোড প্রোফাইলের জন্য বর্তমান ফিল্ম এবং প্যাটার্ন রাখুন, এবং ফিল্ম লট, বেধ বা মেশিন সেটিং পরিবর্তনের পরে পুনরায় পরীক্ষা করুন |
| পরবর্তী পড়ার উপর জোর পড়ে এবং ফিল্মটি দৃশ্যত শিথিল | ব্যান্ড সময়ের সাথে ধরে রাখার শক্তি হারাচ্ছে | প্যালেট গ্রহণ করার আগে দাঁড়ানো সময়, তাপমাত্রা এক্সপোজার এবং ব্যান্ড সংজ্ঞা পুনরায় পরীক্ষা করুন |
| লোড বিকৃত থাকে, কোণার ইউনিটগুলি সংকুচিত হয়, স্তরগুলি মোড়ানোর নীচে স্লাইড করে | যে ব্যান্ড এ প্লাস্টিক বিকৃতি | সেই ব্যান্ডটিকে কন্টেনমেন্ট ব্যর্থতা হিসাবে বিবেচনা করুন এবং এটির জন্য ফিল্ম বা মোড়ানো প্যাটার্নটি পুনরায় নির্দিষ্ট করুন |
| নিম্ন ব্যান্ড এবং উচ্চ ব্যান্ড একই প্যালেটে ভিন্নভাবে পড়তে পারে | বল প্রান্ত বরাবর অবস্থান-নির্ভর | প্রতি-ব্যান্ড গ্রহণযোগ্যতা মান রাখুন এবং ব্যান্ডগুলিকে একটি চিত্রে গড় করবেন না |
| একই নামমাত্র পণ্যের প্যালেটগুলির মধ্যে রিডিংগুলি আলাদা | ইনপুট বা মেশিন বৈচিত্র | লোড-প্রোফাইল রেকর্ড মানক করুন এবং অভিন্ন সেটিংসের অধীনে একটি নমুনা পুনরায় পরিমাপ করুন |
ধাপ 4: শুধুমাত্র ফিল্ম নয়, পুরো লোড ইউনিট যাচাই করুন
ব্যান্ড রিডিং দেখায় যে আপনি যেখানে পরিমাপ করেছেন সেখানে মোড়ক শক্তি ধরে রাখে; তারা দেখায় না যে শিপিং ইউনিট বিতরণে বেঁচে থাকে। সম্পূর্ণ-ইউনিট যাচাইকরণ একটি পরীক্ষাগার পরীক্ষার পরিকল্পনা ব্যবহার করে যা বিপজ্জনক উপাদানগুলির একটি অনুক্রম থেকে তৈরি করা হয় যা একটি বিতরণ চক্রে থাকবে — হ্যান্ডলিং, স্ট্যাকিং, কম্পন এবং প্রভাব — প্রকৃত শিপিং এবং হ্যান্ডলিং পরিবেশ সম্পর্কে তথ্য থেকে প্রস্তাবিত পরীক্ষার স্তর সহ।
ফিল্ম টেস্ট ডেটা কন্টেনমেন্ট ফোর্স সম্পর্কে কী প্রমাণ করে এবং কী করে না
ফিল্ম ডেটা-শীট বৈশিষ্ট্যগুলি ফিল্মে পরিমাপ করা হয়, আপনার প্যালেটে নয়। পিল ক্লিং (ASTM D5458) স্ট্রেচ র্যাপ ফিল্মের দুটি স্তরের মধ্যে আঁকড়ে থাকা পরিমাপ করে, প্রসারিত এবং অপ্রসারিত উভয় অবস্থায়ই, এবং একটি র্যাপ টাইট . প্রোট্রুশন পাঞ্চার (ASTM D5748) একটি স্ট্যান্ডার্ড লোভেল রেটে এবং একটি সিঙ্গেল লোভেল স্ট্রেসের অধীনে ফিল্মের মাধ্যমে পুশ করা প্রোবের বিরুদ্ধে প্রতিরোধের পরিমাপ করে । উভয় পরীক্ষা বেশ কয়েকটি উচ্চতায় মোড়ানো লোডের উপর চালানো হয় না, তাই উভয়ই একটি কন্টেনমেন্ট পড়ার জন্য দাঁড়াতে পারে না।
| পরীক্ষা বা নথি | এটি আসলে কি পরিমাপ করে | এটি আপনাকে বলতে পারে না |
|---|---|---|
| ASTM D5458 খোসা আঁকড়ে ধরে | প্রসারিত এবং unstretched, প্রসারিত মোড়ানো ফিল্ম দুটি স্তর মধ্যে আঁকড়ে | আপনার নির্দিষ্ট লোড যে ধারণ শক্তি একটি নির্দিষ্ট উচ্চতায় দেখে |
| ASTM D5748 প্রোট্রুশন পাংচার | একটি আদর্শ নিম্ন হারে অনুপ্রবেশ প্রতিরোধের এবং দ্বি-অক্ষীয় চাপের অধীনে একটি একক বেগ, সর্বাধিক বল, বিরতিতে বল, অনুপ্রবেশ দূরত্ব এবং ভাঙার শক্তি রিপোর্ট করা | অন-প্যালেট কন্টেনমেন্ট; পদ্ধতি নিজেই নোট করে যে ক্ষেত্রের অভিজ্ঞতা সম্পূর্ণরূপে সদৃশ নয় |
| ASTM D4649 প্রসারিত ফিল্ম গাইড | নির্বাচন, স্পেসিফিকেশন এবং একত্রিতকরণ, শক্তিশালীকরণ এবং প্যালেটাইজ করার জন্য স্ট্রেচ ফিল্মগুলির ব্যবহার, ক্রয়ের স্পেসিফিকেশনে পৌঁছানোর জন্য ক্রেতা এবং বিক্রেতার মধ্যে ব্যবহারযোগ্য | আপনার লোডের জন্য একটি পরিমাপিত কন্টেনমেন্ট মান, এবং এটি বহিরঙ্গন এক্সপোজারের সাথে সম্পর্কিত কর্মক্ষমতা সমস্যাগুলি কভার করে না |
| প্রসারিত হুড ফিল্ম পণ্য তথ্য | ফিল্ম নির্মাণ, মাত্রা, বেধ, স্থিতিস্থাপকতা, রঙ এবং সংযোজন বিকল্পগুলি, প্লাস স্পেসিফিকেশন ইনপুট নির্মাতারা গ্রাহকের সাথে মূল্যায়ন করে | আপনার তৃণশয্যা উপর একটি প্রতিশ্রুত অধিষ্ঠিত বল; পরিবর্তে আপনার নিজের লোড প্রোফাইলে পরিমাপের জন্য জিজ্ঞাসা করুন |
তুলা এবং কৃষি লোড: বেল স্পেসিফিকেশন আলাদা রাখুন
না। একটি কন্টেনমেন্ট-ফোর্স চেক হল কীভাবে একটি মোড়ানো বা হুডযুক্ত লোড একটি প্যালেটে একত্রিত হয়; কটন বেল প্যাকেজিং স্পেসিফিকেশন হল বেলের চারপাশে সরাসরি মোড়ানো সামগ্রী, বেল সনাক্তকরণ এবং দূষণ নিয়ন্ত্রণ।
দুটি নথি ক্লাস আলাদা রাখুন। ন্যাশনাল কটন কাউন্সিল , তার জয়েন্ট কটন ইন্ডাস্ট্রি বেল প্যাকেজিং কমিটির মাধ্যমে, বেল সুরক্ষা এবং বিপণনযোগ্যতার নির্দেশিকা হিসাবে তুলা বেল প্যাকেজিং উপকরণগুলির জন্য স্পেসিফিকেশন প্রকাশ করে, অনুমোদিত-উৎপাদক তালিকা, বেল শনাক্তকরণ ট্যাগ স্পেসিফিকেশন এবং দূষণ নির্দেশিকা সহ। তারা প্যালেট-র্যাপ কন্টেনমেন্ট বা পরিবহন স্থিতিশীলতাকে কভার করে না, তাই একটি একত্রিত বেল চালানের জন্য আপনার ক্রেতার বা জিনের স্পেসিফিকেশন এবং প্যালেটের জন্য ব্যান্ড রিডিংয়ের জন্য বেল প্যাকেজিং উভয়ই প্রয়োজন। যেখানে লোডগুলি সঞ্চয় করা হয় বা বাইরে সরানো হয়, মনে রাখবেন যে এই অনুশীলনের পিছনের নির্বাচন নির্দেশিকাটি ট্রাক ট্রেলার এবং রেল বক্সকার সহ গুদাম এবং বন্ধ পাত্রের মতো অন্দর পরিবেশে ব্যাপ্ত, সতর্ক করে যে ফিল্ম পারফরম্যান্স চরম তাপমাত্রায় ক্ষতিগ্রস্থ হতে পারে, এবং বহিরঙ্গন এক্সপোজার বাদ দেয়।
আপনি একটি উদ্ধৃতি জন্য জিজ্ঞাসা করার আগে একটি মোড়ানো সরবরাহকারী পাঠাতে কি
পরিমাপ পাঠান, বিশেষণ নয়। একজন সরবরাহকারী ফিল্মকে লোডের সাথে মেলাতে পারে তখনই যখন সে লোডের উচ্চতা, আকৃতি এবং ওজন, ব্যান্ড রিডিং এবং সময়ের সাথে সাথে তারা কীভাবে পরিবর্তিত হয়, ফিল্মটি প্রয়োগকারী মেশিন এবং স্টোরেজ এবং ভ্রমণের পরিবেশ জানে। ECOPACK বলে যে প্যালেটের উচ্চতা, লোড আকৃতি এবং লোড ওজন স্ট্রেচ হুড ফিল্ম স্পেসিফিকেশনকে প্রভাবিত করে এবং এটি বিভিন্ন কার্গো প্রোফাইলের জন্য সেই ইনপুটগুলির বিপরীতে হুডের মাত্রা, বেধ এবং প্রসারিত বৈশিষ্ট্যগুলিকে মূল্যায়ন করে।
- মোট লোডের উচ্চতা, প্যালেট পদচিহ্ন, লোড ওজন এবং প্রতিটি ব্যান্ড সীমানার পরিমাপিত উচ্চতা।
- মুখের সাথে ব্যান্ড রিডিং, ব্যবহৃত গেজ এবং প্রথম রিডিং এবং পরে রি-রিডের মধ্যে ব্যবধান।
- লোড প্রোফাইলের একটি বিবরণ: অভিন্ন বা অনিয়মিত, ওভারহ্যাং, আংশিক স্তর, কোণার একক।
- নির্মাণ, বেধ, মাত্রা বিকল্প এবং প্রয়োগ করা মেশিন সেটিংস সহ বর্তমানে ব্যবহৃত ফিল্ম বা হুড।
- ভ্রমণ এবং স্টোরেজ রুট: ইনডোর গুদাম, বন্ধ ট্রেলার বা রেল গাড়ি, লোডের তাপমাত্রা পরিসীমা এবং যে কোনো বহিরঙ্গন স্টেজিং।
- ইউনিটটি সামগ্রিকভাবে পারফরম্যান্স পরীক্ষা করা হবে কিনা, কোন অনুশীলনে এবং পরীক্ষার স্তরগুলি গ্রাহক বা ক্যারিয়ারের সাথে একমত।
- পাঠান নির্বাচনের রেফারেন্স হিসাবে ASTM D4649 : এটি গুদাম এবং বন্ধ পাত্রে সহ অভ্যন্তরীণ পরিবেশে একত্রিতকরণ এবং প্যালেটাইজ করার জন্য প্রসারিত ফিল্ম নির্বাচন, নির্দিষ্ট করা এবং ব্যবহার করে এবং ক্রয় নির্দিষ্টকরণে পৌঁছানোর জন্য ক্রেতা এবং বিক্রেতার মধ্যে ব্যবহার করা যেতে পারে। আপনি এবং সরবরাহকারী যে সংস্করণে কাজ করতে সম্মত তা জানান।
- যে কোনো গ্রাহক, ক্যারিয়ার বা পণ্য প্যাকেজিং স্পেসিফিকেশন লোড অবশ্যই পূরণ করতে হবে, যেখানে প্রাসঙ্গিক বেল প্যাকেজিং প্রয়োজনীয়তা সহ।
উপসংহার
একটি প্রতিরক্ষাযোগ্য কন্টেনমেন্ট-ফোর্স চেকের চারটি অংশ থাকে: লোডের নিজস্ব জ্যামিতি থেকে সংজ্ঞায়িত ব্যান্ড, একটি নির্দিষ্ট ব্যবধানের পরে একটি পুনরাবৃত্তি সহ প্রতিটি ব্যান্ডে একটি রিডিং, ইলাস্টিক বনাম প্লাস্টিকের প্রতিক্রিয়ার রেকর্ড যাতে প্রতিটি ব্যান্ড একটি সিদ্ধান্ত তৈরি করে, এবং একটি বিতরণ-বিপত্তি পরীক্ষার মাধ্যমে পুরো-ইউনিট যাচাইকরণ। একটি ফিল্ম ডেটা শীট থেকে কোন একক চিত্র সেই ক্রম প্রতিস্থাপন করে না।
আপনি যদি প্রতিটি প্রোফাইল চেক করতে না পারেন, যেখানে ঝুঁকি সবচেয়ে বেশি সেখানে শুরু করুন: সর্বোচ্চ লোড, অনিয়মিত স্তর প্যাটার্ন, দীর্ঘ স্টোরেজ সময় এবং আউটডোর স্টেজিং। আপনার রেকর্ডে ব্যান্ড লেআউট, পুনরায় পড়ুন ব্যবধান এবং গ্রহণযোগ্যতা মান ঠিক করুন, তারপরে উপরের লোডের বিবরণ সহ ফিল্ম সরবরাহকারীর কাছে পাঠান যাতে স্পেসিফিকেশন পরিমাপ করা শর্তের সাথে মেলে।
কন্টেনমেন্ট ফোর্স চেক সম্পর্কে ক্রেতারা যে প্রশ্নগুলি জিজ্ঞাসা করে
নীচের উত্তরগুলি কভার রিডিং প্রতি প্যালেট, লক্ষ্য মান, প্রকাশিত পদ্ধতি, তাপমাত্রা, নমুনা এবং হুড বনাম ফিল্ম।
একটি তৃণশয্যা কত রিডিং পেতে হবে, এবং তারা কোথায় নেওয়া উচিত?
প্রতিটি ব্যান্ডে একটি পড়ার পরিকল্পনা করুন এবং প্রতিটি ব্যান্ডকে একাধিক মুখে পুনরাবৃত্তি করুন, কারণ প্রান্তের শক্তি প্রান্ত বরাবর অবস্থানের ফাংশন হিসাবে পরিমাপ করা হয় । তারপরে একটি নির্দিষ্ট ব্যবধানের পরে একটি ব্যান্ড পুনরাবৃত্তি করুন। চোখের স্তরের কাছাকাছি একটি সুবিধাজনক স্থান থেকে লোডের পরিবর্তে বিভিন্ন উচ্চতায় রিডিংগুলি নিন এবং প্রতিটিকে তার ব্যান্ড, মুখ এবং সময় দিয়ে রেকর্ড করুন যাতে অন্য একটি শিফট লেআউটটিকে সঠিকভাবে পুনরুত্পাদন করতে পারে৷
আমি কি কন্টেনমেন্ট-ফোর্স মান লক্ষ্য করা উচিত?
প্রকাশিত পদ্ধতিগুলি আপনাকে বলে যে কীভাবে একটি বল পরিমাপ করতে হয় এবং কীভাবে একটি লোডের প্রতিক্রিয়া বিচার করতে হয়, তবে তারা প্রতিটি লোড উচ্চতার জন্য অনুলিপি করার জন্য একটি পাস চিত্র সরবরাহ করে না। লোড-ইউনিট দৃঢ়তার মানদণ্ড স্থিতিস্থাপককে প্লাস্টিকের বিকৃতি থেকে আলাদা করে , এবং সেই রায়টি হল আপনার গ্রহণযোগ্যতা মানকে এনকোড করতে হবে। লোড গ্রহণকারী গ্রাহক, ক্যারিয়ার বা অভ্যন্তরীণ মানের ফাংশনের সাথে ব্যান্ড দ্বারা মান ব্যান্ড সেট করুন এবং আপনার নিজের পণ্যে একটি নথিভুক্ত লোড-ইউনিট পরীক্ষার মাধ্যমে এটি নিশ্চিত করুন।
সংজ্ঞায়িত উচ্চতা ব্যান্ডে নিয়ন্ত্রণ শক্তির জন্য একটি প্রকাশিত মান আছে?
দুটি প্রকাশিত পদ্ধতি সরাসরি প্রাসঙ্গিক। EUMOS 40513:2014 একটি লোড ইউনিটের উল্লম্ব প্রান্তে বাহিনীগুলির জন্য একটি পরীক্ষা এবং পরিমাপ পদ্ধতি বর্ণনা করে, স্ট্রেচ হুড ফিল্ম দ্বারা বা মোড়ানো স্ট্রেচ ফিল্ম দ্বারা প্রয়োগ করা হয় প্রান্ত এবং সময়ের সাথে অবস্থানের একটি ফাংশন হিসাবে , এবং EUMOS 40509:2020 হল একটি পরীক্ষা পদ্ধতি এবং প্লাস্টিক লোডের জন্য একটি পরীক্ষা পদ্ধতি। প্যালেট লোড বিকৃতি এবং পরীক্ষার শংসাপত্রের জন্য প্রয়োজনীয়তা । যা নেই তা হল একটি সম্মত অন-প্যালেট স্ট্রেচ ফিল্ম পারফরম্যান্স স্ট্যান্ডার্ড: EUMOS রেকর্ড করে যে এটি তার স্ট্রেচ র্যাপিং ফিল্ম পাসপোর্ট এবং স্ট্রেচ হুড ফিল্ম পাসপোর্টের কাজ বন্ধ করে দিয়েছে কারণ অন-প্যালেট পারফরম্যান্স ধারণকৃত লোড এবং মোড়ানো প্যাটার্নের উপর নির্ভর করে । পরিমাপ পদ্ধতিতে কাজ করুন এবং এটির চারপাশে আপনার নিজস্ব ব্যান্ড মান সেট করুন।
আমি যা পরিমাপ করি তা কি তাপমাত্রা বা আউটডোর স্টোরেজ পরিবর্তন করে?
হ্যাঁ, এবং এটি রেকর্ডের অন্তর্গত। স্ট্রেচ ফিল্ম নির্বাচন নির্দেশিকাটি ট্রাক ট্রেলার এবং রেল বক্সকার সহ গুদাম এবং বন্ধ পাত্রের মতো অন্দর পরিবেশের জন্য লেখা হয়েছে, বলে যে স্ট্রেচ ফিল্ম পারফরম্যান্স চরম তাপমাত্রার দ্বারা নেতিবাচকভাবে প্রভাবিত হতে পারে এবং বহিরঙ্গন এক্সপোজারের সাথে সম্পর্কিত পারফরম্যান্সের সমস্যাগুলি কভার করে না । যদি প্যালেটগুলি বাইরে মঞ্চস্থ করা হয় বা খুব ঠাণ্ডা বা গরম গলি দিয়ে ভ্রমণ করা হয়, তবে সেই অবস্থার অধীনে পরিমাপ করুন, তাপমাত্রা নোট করুন এবং সরবরাহকারীকে ইনডোর রিডিংগুলি বহন করার পরিবর্তে এক্সপোজারের জন্য উপযুক্ত ফিল্ম নির্মাণের জন্য জিজ্ঞাসা করুন।
আমি প্রতিটি তৃণশয্যা, বা একটি নমুনা পরীক্ষা করা উচিত?
লিখিতভাবে আপনার নিজস্ব নিয়ম সেট করুন; পদ্ধতি কোন নমুনা টেবিল অন্তর্ভুক্ত. একটি ব্যবহারিক নিয়ম হল একটি নতুন লোড প্রোফাইলের জন্য প্রতিটি প্যালেট, তারপর প্যাটার্নটি স্থিতিশীল হয়ে গেলে প্রতি শিফটে একটি নির্দিষ্ট নমুনা, প্লাস যখনই ফিল্ম লট, মেশিন সেটিং, পণ্য বা লোডের উচ্চতা পরিবর্তিত হয় তখন পুনরায় পরীক্ষা করুন।
প্রসারিত হুড ফিল্ম এবং প্রসারিত মোড়ানো জন্য একই চেক কাজ করে?
হ্যাঁ। এজ-ফোর্স পরিমাপ পদ্ধতিটি স্ট্রেচ হুড ফিল্ম বা মোড়ানো স্ট্রেচ ফিল্ম দ্বারা প্রয়োগ করা শক্তিকে কভার করে , তাই একটি ব্যান্ড লেআউট এবং একটি রেকর্ড শীট উভয়ই পরিবেশন করে। পার্থক্য হল হোল্ডিং ফোর্স কোথা থেকে আসে: একটি স্ট্রেচ হুড হল একটি টিউবুলার, এক-এন্ড-সিলড মাল্টিলেয়ার পলিথিন ফিল্ম যার ইলাস্টিক রিকভারি হোল্ডিং ফোর্স তৈরি করে এবং এর মাত্রা, বেধ এবং প্রসারিত বৈশিষ্ট্যগুলি কার্গো প্রোফাইলের সাথে মিলে যায় । যখন হুড স্পেসিফিকেশন পরিবর্তিত হয়, পূর্বের রিডিংগুলি এখনও প্রযোজ্য অনুমান না করে ব্যান্ডগুলি পুনরায় পরিমাপ করুন৷


