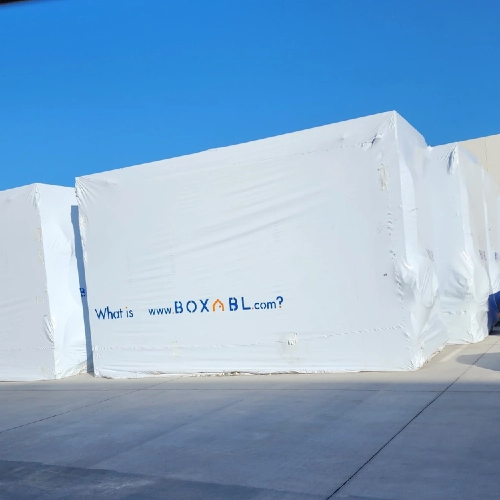
Mange operasjoner behandler krympemballasje som et enkelt, oppsamlingstrinn. Imidlertid er det faktisk en svært spesifikk mekanisk og kjemisk løsning. For å forstå dens sanne verdi, må du se på grunnlinjens molekylfysikk. Under produksjon strekker produsentene polymerkjedene. Når du bruker varme, spoler disse kjedene seg aggressivt og krymper tilbake. Dette skaper et urokkelig fysisk grep rundt produktet ditt.
Målet med denne veiledningen er å endre tankesettet ditt. Vi vil gå lenger enn å spørre om du bør bruke dette materialet. I stedet vil vi vurdere eksakte materialspesifikasjoner, spesifikke dimensjoneringsformler og strenge produsentkriterier. Å velge rett Heat Shrink Wrap betyr enormt for forsyningskjeden din. Enten du pakker tunge industrielle deler eller beskytter sensitiv elektronikk, kan du ikke stole på gjetting. Ved å bruke presise standarder kan du effektivt forhindre kostbart produkttap og farlig utstyrsfeil.
Viktige takeaways
Nødvendighet vs. alternativ: Varmekrympefolie er obligatorisk for lufttett forsegling, kontinuerlig mekanisk spenning (f.eks. komposittherding) og miljøisolasjon, men overflødig for enkel laststabilisering (hvor strekkfolie er tilstrekkelig).
Materialvalg er kritisk: Bruk av utdaterte materialer som PVC kan forårsake etsende avgassing, mens moderne polyolefin (POF) eller spesialfilmer kreves for samsvar og automatiserte linjer.
Størrelsesmarginen for feil: Aldri kjøp til nøyaktige dimensjoner; pålitelige applikasjoner er avhengige av å beregne en sikkerhetsmargin på 10 % og overholde «75 % maksimal krymping»-regelen for å forhindre riving.
Prosesskontroll: Verktøyvalg (deflektordyser vs. åpen flamme) og temperaturregulering dikterer den strukturelle integriteten til den endelige tetningen.
Når er varmekrympeinnpakning strengt nødvendig? (Vurderer Business Case)
Å erstatte standard innpakning eller tape med varmekrympeteknologi krever klare driftsterskler. Du må skille mellom grunnleggende laststabilisering og ekte miljøisolasjon. Standard strekkfilm trekker fysisk tett rundt en pall. Den er avhengig av materialets elastiske minne. Krympefilm krever termisk energi for å endre dens molekylære struktur. Dette skaper en permanent, stiv og lufttett forsegling.
Du bør kreve termisk krymping når produktet ditt står overfor spesifikke miljømessige eller mekaniske trusler. Vi kan dele disse truslene ned i tre hovedkategorier:
Lufttett og fuktbestandig forsegling: Dette er essensielt for utendørs lagring, marin vinterisering og matvaregodkjent emballasje. Marine og utendørs bruksområder krever filmer infundert med UV-hemmere for å forhindre solnedbrytning. For matemballasje forblir oksygenbarrierer avgjørende for å forlenge holdbarheten og forhindre ødeleggelse.
Strukturell og elektrisk integritet: Bare ledningsforbindelser står overfor konstante trusler fra fysisk slitasje og vibrasjon. Bruk av krympeslange gir viktig strekkavlastning for ledningsnett. Du vil se dette ofte i tunge maskiner og FPV-droneenheter. Den isolerer elektriske strømmer samtidig som den støtter ømfintlige loddeforbindelser.
Krav til konstant spenning (industri): Herding av kompositt er sterkt avhengig av spesialiserte krympebånd. Standard nylonfilmer slapper av og mister spenningen under ekstrem varme. Varmeaktivert tape fortsetter å trekke seg sammen under herdeprosessen. Dette konstante trykket gir tomromsfri laminering. Den presser aktivt ut innestengt luft og overflødig harpiks, og overgår tradisjonelle ikke-krympende alternativer.
Kategorisering av varmekrympematerialer: Hvilken film passer dine samsvarsbehov?
Å velge riktig polymer dikterer sikkerheten, samsvaret og holdbarheten til emballasjen din. Bruk av feil materiale kan ødelegge produkter eller skade maskineri. Nedenfor er en detaljert oversikt over moderne materialkategorier.
Polyolefin (POF) vs. PVC
Polyolefin (POF) står som gjeldende industristandard. Den gir utmerket temperaturstabilitet og produserer ingen lukt under forseglingen. Den forblir svært fleksibel over ekstreme temperaturområder.
Omvendt utgjør PVC betydelige samsvars- og sikkerhetsrisikoer. Ved oppvarming og forsegling frigjør PVC små mengder hydrogenkloridgass. Denne etsende avgassingen kan skade utstyr og utgjøre helserisiko i dårlig ventilerte områder. Videre reagerer PVC dårlig på temperaturendringer. Den stivner og blir sprø i kjølelagring, samtidig som den mykner ukontrollert i varme omgivelser.
Kryssbundet POF
Automatiserte høyvolumslinjer krever tøffere løsninger. Tverrbundet POF gjennomgår en spesialisert bestrålingsprosess under produksjon. Dette endrer polymerstrukturen, og gir den enorme fordeler. Du får mye høyere tetningsstyrke og tydelig motstandskraft mot gjennombrenning. Den er også FDA-godkjent for direkte kontakt med mat. De sterkere tetningene forhindrer riving når produktene beveger seg raskt nedover aggressive transportsystemer.
VCI og biologisk nedbrytbare innovasjoner
Forsendelse av maskiner av bart metall introduserer alvorlig rustrisiko. Bruker VCI Shrink Wrap løser dette problemet. Volatile Corrosion Inhibitor (VCI) filmer fungerer både som en fysisk barriere og et kjemisk rustforebyggende middel. Filmen avgir spesialiserte damper som legger seg på metalloverflatene, og forhindrer oksidasjon under lange havoverganger.
For organisasjoner som prioriterer bærekraft, Biologisk nedbrytbar krympeplast støtter grønne bedriftsmål. Du må imidlertid vurdere den operative virkeligheten til komposterbare alternativer. De krever ofte forskjellige krympetemperaturer. De kan også ha en kortere holdbarhet i lager sammenlignet med tradisjonelle polyolefiner. Du må kalibrere varmetunnelene dine deretter.
Polyetylen (PE)
Når du trenger kraftig bunting for transportemballasje, fungerer polyetylen (PE) best. Den har en mye lavere krympehastighet (vanligvis 15 % eller mindre). Det gir imidlertid ekstrem punkteringsmotstand. Fabrikker bruker PE til å bunte tunge vannflasker, hermetikk og bulk industrielle deler.
Her er et raskt sammenligningsdiagram av de primære materialtypene:
Materialtype |
Primær applikasjon |
Nøkkelfordel |
Bemerkelsesverdig ulempe |
PVC |
Programvarebokser, grunnleggende detaljhandel |
Lav kostnad |
Frigjør hydrogenklorid; temp sensitiv |
POF |
Detaljhandel, mat, generelle varer |
Luktfri, temperaturstabil |
Noe høyere pris enn standard PVC |
Kryssbundet POF |
Høyhastighets automatiserte linjer |
Ekstrem tetningsstyrke, FDA godkjent |
Krever høyere krympetemperaturer |
Polyetylen (PE) |
Bunting for tung transport (flasker/bokser) |
Maksimal punkteringsmotstand |
Lav krympehastighet (≤15%), tykkere måler |
Størrelsesmatematikken: Presisjonsmåling for å forhindre materialfeil
Å kjøpe materialer til dine eksakte produktdimensjoner vil føre til umiddelbare feil. Nøyaktige matematiske beregninger beskytter inventaret ditt og sikrer riktig mekanisk spenning. Riktig dimensjonering er avhengig av sikkerhetsmarginer og respekt for materialbegrensninger.
'75 %-regelen' for krympepotensial
Du bør aldri krympe et produkt til dets absolutte maksimale annonserte forhold. For eksempel, hvis du kjøper et rør i forholdet 2:1 som måler to tommer, er dets absolutte maksimale krympepotensial en tomme. Du bør ikke bruke den på en gjenstand med diameter på 1 cm. Å gjøre det strekker materialet til dets fysiske grense. Dette forårsaker kraftig veggfortynning og eliminerer filmens strekkfasthet.
Baser i stedet beregningene dine på 75 % av det totale krympepotensialet. Hvis den potensielle krympeavstanden er én tomme, begrenser du applikasjonen til 0,75 tommer krymping. Dette holder polymerveggene tykke, elastiske og svært holdbare.
Dimensjoneringsformel for Centerfold-film
Når du beregner emballasjeapplikasjoner ved hjelp av senterfoldingsfilm, trenger du nøyaktig operasjonell matematikk. Gjett fører til bortkastet materiale eller utsatte produkthjørner. Bruk denne eksakte formelen:
(Bredde + Dybde) x 2 x 1,1 ÷ 2
1.1-multiplikatoren er ikke valgfri. Det fungerer som en obligatorisk 10% sikkerhetsgrense. Dette ekstra materialet gjør at filmen glir jevnt over produktet før den går inn i varmetunnelen. Det forhindrer at emballasjeutstyret river i stykker filmen under den første innføringen.
Dimensjoneringsformel for sylindre og slanger
Hvis du tepper flasker eller isolerer ledningsforbindelser, trenger du presise sirkulære tilpasninger. Bruk følgende beregning for å bestemme den flate bredden på røret som kreves for en sylindrisk gjenstand:
Pi x 2 x 1,1 ÷ 2
Igjen, dette bygger inn sikkerhetsmarginen din på 10 %. Det sikrer at røret glir over uregelmessige koblinger eller utstrakte flaskekorker før den termiske prosessen starter.
Implementeringsrisiko: Feilsøking av vanlige krympefeil
Selv med perfekt dimensjonering ødelegger dårlig prosesskontroll polymerintegriteten. Du må gjenkjenne vanlige visuelle defekter og justere maskinen umiddelbart. Her er de hyppigste implementeringsrisikoene og deres spesifikke løsninger.
Overoppheting og molekylært sammenbrudd
Overdreven varme bryter ned molekylstrukturen til polymeren. Overoppheting etterlater innpakningen sprø, misfarget og utsatt for å knuses. Dette skjer ofte under manuelle applikasjoner. Operatører bruker ofte åpen ild eller lightere i stedet for profesjonelle varmepistoler. Åpne flammer gir ukontrollert, konsentrert varme.
Du må bruke riktige varmepistoler utstyrt med deflektordyser. En deflektordyse vikler den varme luften jevnt rundt hele røret eller pakken. Dette gir jevn 360-graders aktivering og bevarer elastisiteten til den endelige forseglingen.
'Ballongflyvning' vs. 'hundeører'
Automatiserte linjer møter ofte to distinkte kosmetiske og strukturelle feil: ballonger og hundeører. De krever helt andre feilsøkingstrinn.
Ballongflyging: Dette skjer når innestengt luft ekspanderer under varme. Filmen svulmer opp som en ballong inne i tunnelen. Når den avkjøles, ser pakken oppblåst ut eller sømmene sprekker opp. Dette løser du ved å implementere mikroperforeringer. Ventiling av filmen med bittesmå nålehull før krymping lar den ekspanderende luften slippe ut jevnt.
Hundeører og rynker: Hundeører refererer til ukrympede, spisse hjørner som stikker ut fra pakken. Rynker indikerer løst materiale. Begge problemene stammer fra utilstrekkelig varmeoverføring. Transportbåndets hastighet kan være for høy, eller tunneltemperaturen kan være for lav. Du løser dette ved å rekalibrere tunneltemperaturen og øke oppholdstiden inne i varmekammeret.
Feil lagringsrisiko
Mange operasjoner ødelegger materialbeholdningen deres før den når produksjonsgulvet. Du må opprettholde klimakontrollerte inventarplasser. Oppbevaring av selvklebende slanger eller PVC i varme, uventilerte rom forårsaker katastrofale skader. Lagerloft om sommeren kan lett nå temperaturer som utløser grunnlinjeaktiveringen. Materialet vil sakte smelte sammen på rullen, noe som gjør det helt ubrukelig.
Sourcing: Evaluering av en produsent av industrielle emballasjematerialer
Produksjonslinjen din er bare like pålitelig som leverandøren din. Innkjøp av materialer utelukkende på pris fører ofte til automatiserte maskinstopp og inkonsekvente forseglinger. Du må undersøke leverandører basert på deres tekniske evner.
Først, evaluer deres automatiseringskompatibilitet. En pålitelig industrielt emballasjemateriale produsenten må gi filmer rullet med presis spenning. Se etter traversviklingsteknikker. Traversvikling legger materialet jevnt over kjernen. Dette forhindrer at rullen binder seg, river eller setter seg fast i de automatiske fôringsmaskinene.
For det andre, se etter tilpasset ekstrudering og avanserte additivfunksjoner. Hylleprodukter passer sjelden til spesialiserte industrielle behov. Leverandøren din skal kunne integrere spesifikke UV-hemmere for utendørsmiljøer. De bør tilby antistatiske egenskaper for elektronisk emballasje. De må også være i stand til å endre tilpassede krympeforhold skreddersydd for ditt eksakte distribusjonsmiljø.
Til slutt, prioriter testing og prototyping. Forplikt deg aldri til masseinnkjøp blindt. Du bør alltid velge leverandører som villig gir prøveruller. Du trenger disse prøvene for å kjøre varmetunnelkalibreringer. Testing av flere formuleringer sikrer at transportbåndets hastigheter, oppholdstider og temperaturinnstillinger er perfekt på linje med den nye filmen.
Konklusjon
Vi kan trygt si at du skal bruke krympeplast når standardmetoder mislykkes. Det er ikke omsettelig når du trenger total miljøisolasjon, streng mekanisk strekkavlastning eller automatisert sabotasjebevis. Å forstå fysikk, matematikk og materialkjemi skiller pålitelige produksjonslinjer fra sviktende.
De neste trinnene dine bør fokusere sterkt på interne revisjoner. Først, kontroller dine nåværende feilprosent. Se nøye etter fuktskader, ødelagte forseglinger eller rust på leverte varer. Deretter måler du de nøyaktige produktdimensjonene ved å bruke formlene på 10 % sikkerhetsmargin som er gitt ovenfor. Til slutt, ta kontakt med en sertifisert produsent for å be om spesifikke prøveruller. Test dem i tunnelene dine, kalibrer temperaturene dine og fjern emballasjefeilene dine permanent.
FAQ
Spørsmål: Er det trygt å bare krympe vikle over synlige ledninger uten å fjerne kontaktene?
A: Nei. Du kan ikke tvinge et krympeslange med riktig størrelse over en stor kobling (som en XT-60). Forholdet vil ikke passe begge størrelsene. For sikre reparasjoner må ledningen avloddes først. Deretter setter du røret med passende størrelse på ledningen, lodder koblingen på nytt og påfører varme for å krympe den sikkert.
Spørsmål: Hva er forskjellen mellom strekkfolie og varmekrympefolie?
A: Stretchomslag trekkes fysisk tett rundt en pall. Den er avhengig av materialets elastiske minne for å holde laster sammen. Krympeplast krever termisk energi. Varme endrer dens molekylære struktur, og får den til å trekke seg sammen og skape en permanent, stiv og lufttett forsegling.
Spørsmål: Kan en standard hårføner erstatte en profesjonell varmepistol?
A: Sjelden. Hårfønere mangler generelt den fokuserte termiske effekten som kreves for raskt og jevnt å aktivere tungveggsrør eller tverrbundne industrifilmer. Bruk av hårføner fører vanligvis til lokale rynker, ujevn veggtykkelse og et usikkert fysisk grep om produktet.


